技术概述
蜂窝器作为一种高效节能的热交换设备,广泛应用于石油化工、电力、冶金等行业。蜂窝器的核心结构由大量薄壁蜂窝管组成,其壁厚直接影响到设备的传热效率、机械强度和使用寿命。因此,蜂窝器壁厚测量分析是确保产品质量和安全运行的关键环节。
蜂窝器壁厚测量分析是指通过各种检测技术手段,对蜂窝器的管壁厚度进行精确测量,并对测量数据进行统计分析,以评估蜂窝器的制造质量、使用状态和剩余寿命。由于蜂窝器的结构特点——管壁薄、管径小、排列密集,传统的壁厚测量方法往往难以满足精度要求,这就需要采用专门设计的检测技术和设备。
在现代工业生产中,蜂窝器壁厚测量分析已经形成了一套完整的技术体系。这套体系涵盖了从样品制备、测量方法选择、仪器设备配置到数据分析和结果判定的全过程。随着检测技术的不断发展,非接触式测量、自动化检测和智能分析等新技术逐渐应用于蜂窝器壁厚测量领域,大大提高了检测效率和准确性。
蜂窝器壁厚测量分析的重要性主要体现在以下几个方面:首先,壁厚是蜂窝器强度计算的重要参数,准确的壁厚数据是设备安全运行的保障;其次,壁厚均匀性直接影响传热效果,壁厚偏差过大会导致传热效率下降;再次,通过壁厚测量可以及时发现制造缺陷和使用过程中的腐蚀减薄,为设备维护提供依据。
检测样品
蜂窝器壁厚测量分析的检测样品主要包括以下几类:
- 新建蜂窝器:在生产制造过程中进行壁厚检测,以验证产品质量是否符合设计要求和标准规范。
- 在用蜂窝器:对正在运行的蜂窝器进行定期检验,监测壁厚变化情况,评估设备的安全状况。
- 维修后的蜂窝器:对经过维修、更换管束的蜂窝器进行壁厚检测,确保维修质量达标。
- 蜂窝管原材料:在蜂窝器制造前,对管材原材料进行壁厚检测,从源头控制产品质量。
- 蜂窝器焊接接头:对蜂窝管与管板焊接部位的壁厚进行检测,评估焊接质量。
在进行样品检测前,需要对检测样品进行适当的准备工作。对于新建蜂窝器,需要清除表面的油污、铁锈和氧化皮等附着物,确保测量表面清洁光滑。对于在用蜂窝器,除了清洁表面外,还需要根据设备的使用环境和工作介质,评估可能存在的腐蚀、磨损等问题,选择合适的检测部位和方法。
样品的取样位置选择也是检测工作的重要环节。一般而言,应选择蜂窝器的关键部位进行壁厚测量,包括:应力集中区域、介质流速较高区域、容易发生腐蚀的部位、焊接热影响区等。合理的取样位置可以更全面地反映蜂窝器的整体质量状况。
检测项目
蜂窝器壁厚测量分析的检测项目主要包括以下内容:
- 平均壁厚测定:在蜂窝管的不同截面位置进行多点测量,计算平均壁厚值,评估壁厚是否符合设计要求。
- 壁厚均匀性分析:通过测量蜂窝管周向不同位置的壁厚,分析壁厚的均匀程度,判断是否存在偏心、椭圆度等问题。
- 最小壁厚测定:找出蜂窝管壁厚的最小值位置和数值,作为强度校核和安全评估的关键依据。
- 壁厚偏差分析:将实测壁厚与设计壁厚进行对比,计算壁厚偏差,评估制造精度。
- 腐蚀减薄量测定:对于在用蜂窝器,通过对比历史检测数据,计算腐蚀减薄量和腐蚀速率。
- 壁厚分布统计:对大量测量数据进行统计分析,绘制壁厚分布图,全面了解壁厚分布特征。
除了上述常规检测项目外,根据蜂窝器的具体应用场景和客户需求,还可以开展以下专项检测:
- 高温环境下壁厚测量:针对高温工况下的蜂窝器,采用高温测厚技术进行在线检测。
- 内壁腐蚀检测:通过特殊探头和检测技术,检测蜂窝管内壁的腐蚀情况和壁厚减薄。
- 应力腐蚀裂纹检测:结合壁厚测量,检测是否存在应力腐蚀裂纹等缺陷。
检测项目的选择应根据蜂窝器的类型、材质、工况条件和检测目的综合考虑,制定科学合理的检测方案。
检测方法
蜂窝器壁厚测量分析常用的检测方法有以下几种:
超声波测厚法是目前应用最广泛的蜂窝器壁厚测量方法。该方法利用超声波在材料中传播的特性,通过测量超声波在管壁中的往返传播时间,计算管壁厚度。超声波测厚法具有测量精度高、操作简便、适用范围广等优点,可测量的壁厚范围从0.1mm到几百毫米。根据探头类型的不同,可分为接触式超声波测厚和液浸式超声波测厚。
涡流测厚法适用于薄壁蜂窝管的壁厚测量。该方法通过在管壁中感应涡流,测量涡流信号的变化来确定壁厚。涡流测厚法具有非接触、检测速度快的特点,特别适合批量检测。但该方法对管材材质和表面状态较为敏感,需要进行标定校准。
射线测厚法利用射线穿透材料的衰减特性测量壁厚。该方法可用于测量其他方法难以接近的部位,如蜂窝管内部、弯曲部位等。射线测厚法测量精度较高,但检测效率相对较低,且需要做好辐射防护工作。
光学测量法包括激光测厚、结构光测量等技术,适用于蜂窝管壁厚的非接触式精密测量。光学测量法具有测量速度快、精度高的特点,但设备成本较高,对测量环境有一定要求。
机械测量法使用千分尺、壁厚卡尺等量具直接测量管壁厚度。该方法操作简单,测量结果直观,但只能测量管端部位,难以检测管体内部的壁厚变化。
在实际检测工作中,往往需要根据具体情况综合运用多种检测方法,取长补短,获得准确可靠的测量结果。例如,可以先用机械测量法测量管端壁厚,再用超声波测厚法测量管体壁厚,最后用涡流法进行快速筛查。
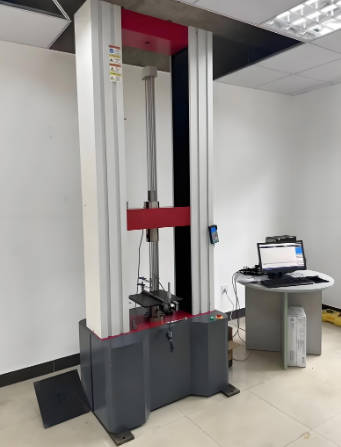
检测仪器
蜂窝器壁厚测量分析常用的检测仪器包括:
- 超声波测厚仪:包括常规超声波测厚仪、高精度超声波测厚仪、高温超声波测厚仪等类型。常规测厚仪测量精度可达0.01mm,高精度测厚仪精度可达0.001mm。
- 涡流检测仪:用于薄壁管的快速壁厚检测,配备不同规格的探头,可适应不同管径的蜂窝管检测。
- 射线检测设备:包括X射线探伤机、工业CT等,用于复杂结构部位的壁厚测量。
- 光学测量设备:包括激光测厚仪、三维扫描仪等,用于高精度的非接触式壁厚测量。
- 机械测量工具:包括千分尺、壁厚卡尺、内径量表等,用于管端壁厚的直接测量。
选择检测仪器时,需要考虑以下因素:
测量精度要求:根据相关标准和设计要求,选择满足精度等级的检测仪器。一般来说,蜂窝器壁厚测量精度要求在±0.05mm以内。
被测蜂窝管的规格:包括管径、壁厚范围、材质等。不同规格的蜂窝管需要选择合适的探头和测量条件。
检测环境条件:包括温度、湿度、空间限制等。特殊环境下需要选用相应防护等级的仪器设备。
检测效率要求:根据检测数量和时间要求,选择手动检测或自动化检测设备。
仪器的校准和维护也是保证测量准确性的重要环节。检测仪器应定期送计量部门检定校准,日常使用前应进行自检校验,确保仪器处于正常工作状态。
应用领域
蜂窝器壁厚测量分析广泛应用于以下领域:
- 石油化工行业:用于石油炼制装置、化工生产装置中蜂窝器换热器的质量检测和安全评估。
- 电力行业:用于电站锅炉、汽轮机冷凝器、加热器等设备中蜂窝管束的壁厚检测。
- 冶金行业:用于高炉、转炉、连铸机等冶金设备中冷却壁蜂窝管的壁厚监测。
- 制冷空调行业:用于制冷机组、空调系统中的蜂窝器蒸发器和冷凝器的质量检测。
- 船舶工业:用于船舶动力装置、辅助机械中蜂窝器换热器的检验检测。
- 核电行业:用于核电站蒸汽发生器、凝汽器等关键设备的蜂窝管束检测。
- 食品医药行业:用于食品加工、制药生产中蜂窝器换热设备的卫生级检测。
在不同应用领域中,蜂窝器壁厚测量分析的技术要求和关注重点有所不同。例如,在石油化工行业,重点关注腐蚀减薄和应力腐蚀问题;在核电行业,对检测精度和可靠性要求极高;在食品医药行业,除了壁厚检测外,还需要考虑表面粗糙度和清洁度等卫生要求。
随着各行业对设备安全性和可靠性的要求不断提高,蜂窝器壁厚测量分析技术的应用范围还将继续扩大。特别是在设备全生命周期管理理念的推动下,壁厚测量数据将成为设备健康管理的重要基础数据。
常见问题
在蜂窝器壁厚测量分析实践中,经常会遇到以下问题:
测量结果不准确怎么办?测量结果不准确可能是由多种因素造成的,包括仪器未校准、探头磨损、耦合不良、被测表面状态不佳等。解决方法包括:定期校准仪器,更换磨损探头,改善耦合条件,清洁打磨被测表面等。
薄壁蜂窝管壁厚测量困难如何解决?对于壁厚小于1mm的薄壁蜂窝管,常规超声波测厚法可能无法准确测量。可以采用高分辨率探头、提高采样频率、使用延迟线探头等方法,或者选用涡流测厚法、光学测量法等替代方案。
如何选择合适的测厚位置?测厚位置的选择应遵循代表性原则和重点部位优先原则。一般应选择应力集中区、腐蚀易发区、焊接热影响区等关键部位进行测量,同时在非关键部位选取足够的测量点进行统计分析。
在用蜂窝器壁厚测量的安全注意事项有哪些?在用蜂窝器进行壁厚测量时,必须严格执行安全操作规程,包括:确认设备已停机泄压,测量表面温度降至安全范围,有毒有害介质已置换清洗干净,检测人员佩戴必要的防护用品等。
壁厚测量数据如何管理和应用?壁厚测量数据应建立规范的档案管理系统,记录测量时间、位置、数值、仪器设备等信息。通过对历史数据的对比分析,可以评估蜂窝器的腐蚀速率和剩余寿命,为设备检修和更换提供决策依据。
不同材质的蜂窝管测厚有何区别?不同材质的蜂窝管,其声学特性、电磁特性不同,测量时需要选择相应的测量方法和参数设置。例如,奥氏体不锈钢蜂窝管由于晶粒粗大,超声波衰减严重,需要选用低频探头;铜合金蜂窝管可以采用涡流法测量。
蜂窝器壁厚测量分析是一项专业性较强的工作,检测人员应具备相应的专业知识和操作技能,严格按照相关标准和规程进行检测,确保检测结果的准确性和可靠性。同时,应根据蜂窝器的具体情况和检测目的,制定科学合理的检测方案,综合运用多种检测手段,全面评估蜂窝器的质量状况。
编辑:北检院编辑部