技术概述
涂层显微硬度测定分析是材料科学、表面工程以及质量控制领域中一项至关重要的检测技术。随着现代工业对材料表面性能要求的不断提高,诸如耐磨性、耐腐蚀性、抗氧化性以及抗疲劳性能等关键指标,往往依赖于表面涂层或镀层的质量。显微硬度作为评价涂层机械性能的核心参数之一,能够直观地反映涂层抵抗塑性变形的能力,是衡量涂层工艺优劣、预测产品使用寿命的重要依据。
与宏观硬度测试不同,涂层显微硬度测定分析具有其独特的复杂性和技术要求。由于涂层通常非常薄,从几微米到几百微米不等,使用传统的洛氏或布氏硬度计进行测试,会因为压头压入深度过大而穿透涂层,导致测得的数据实际上是基体材料的硬度,或者是基体与涂层的混合硬度,从而失去代表性。因此,显微硬度测试采用小负荷(通常为几克力到几千克力)的维氏或努氏压头,在显微镜下精确测量压痕对角线的长度,从而计算出涂层的真实硬度值。
该技术不仅要求操作人员具备扎实的材料力学基础,还需要熟练掌握金相制样、显微镜操作以及数据分析等技能。在进行涂层显微硬度测定分析时,必须严格遵守相关国家标准(GB)、国际标准(ISO)或美国材料试验协会标准(ASTM),以确保检测结果的准确性和可重复性。通过对涂层硬度的精确测定,工程师可以优化表面处理工艺参数,如调整化学成分、改变热处理温度或改进沉积技术,从而获得性能更优越的涂层材料。
检测样品
在进行涂层显微硬度测定分析前,样品的制备是决定测试成败的关键环节。由于涂层通常附着在金属、陶瓷或聚合物等基体材料表面,其厚度有限且表面可能存在粗糙度,因此直接在原始工件表面进行测试往往难以获得准确结果。根据检测标准及实际操作规范,送检样品需满足特定的制备要求,以保证测试面的平整度、光洁度以及测试区域的代表性。
首先,样品的镶嵌是必不可少的步骤。对于细小、不规则形状或边缘需要保护的样品,通常采用热镶嵌或冷镶嵌工艺,将样品包裹在树脂中。这不仅便于手持操作,更重要的是能为涂层边缘提供坚实的支撑,防止在磨抛过程中发生倒角或剥落,从而保证涂层截面的平整度,这对于截面硬度的测定尤为重要。
其次,样品的研磨与抛光工艺直接影响硬度测量的精度。制样过程需经过从粗磨到精抛的多道工序,逐步去除表面变形层。对于硬度较高的涂层(如氮化钛、碳化钨等),需使用金刚石研磨膏或金刚石悬浮液进行抛光,以获得镜面效果。若样品表面存在划痕、麻点或由于制样不当产生的“浮凸”现象,会导致压痕边缘模糊不清,使得对角线测量产生巨大误差。
- 金属基体涂层:如电镀锌、电镀镍、化学镀镍层、热喷涂涂层等,需注意区分涂层与基体的界限。
- 硬质薄膜:如物理气相沉积(PVD)制备的TiN、CrN、DLC类金刚石涂层,化学气相沉积(CVD)涂层,此类样品硬度极高,制样难度大。
- 转化膜及氧化层:如阳极氧化铝膜、磷化膜、钝化膜等,此类涂层较脆且薄,制样时需格外小心以防破损。
- 焊接及热影响区:虽然不属于涂层,但其显微硬度测定方法与涂层类似,常用于分析焊接接头的微观组织性能。
检测项目
涂层显微硬度测定分析涵盖了多种硬度标尺的测试项目,其中最常用的是维氏硬度和努氏硬度。选择何种硬度标尺取决于涂层的厚度、材料的特性以及预期的硬度范围。专业的检测机构会根据样品的具体情况制定最优的测试方案。
维氏硬度测试是应用最广泛的显微硬度检测项目。它采用相对面夹角为136度的金刚石正四棱锥压头,在一定的试验力作用下压入涂层表面,保持规定的时间后卸除试验力,测量压痕两条对角线的长度,根据公式计算硬度值。维氏硬度的优点是其硬度值与试验力大小无关,具有很好的可比性。对于涂层厚度在几十微米以上的样品,维氏硬度通常能提供稳定的数据。
努氏硬度测试则特别适用于薄层或脆性材料。努氏压头为菱形棱锥体,其产生的压痕形状为长菱形,两条对角线长度相差悬殊(长对角线是短对角线的7倍以上)。在相同的试验力下,努氏压痕的深度比维氏压痕更浅,因此更适合测定极薄涂层(如几微米厚)的硬度,且不容易出现压痕裂纹,能更真实地反映脆性涂层的性能。
- 表面硬度测定:直接在涂层表面进行测试,需评估表面粗糙度对结果的影响,通常用于评估涂层表面的耐磨性能。
- 截面硬度测定:在涂层的横截面上进行测试,可以分析涂层硬度随深度的变化,以及涂层与基体结合界面的硬度梯度,这对于研究界面结合机理具有重要意义。
- 硬度梯度分析:通过从涂层表面向基体方向逐点测试,绘制硬度-距离曲线,直观展示涂层性能的均匀性和过渡区的特征。
- 显微组织硬度测定:针对涂层内部特定的相结构或析出相进行微小压痕测试,用于研究涂层的微观强化机制。
检测方法
涂层显微硬度测定分析必须严格遵循标准化的操作流程。目前国内外通用的标准包括GB/T 4340.1《金属材料 维氏硬度试验 第1部分: 试验方法》、GB/T 18449.1《金属材料 努氏硬度试验 第1部分: 试验方法》、ISO 4516《金属和其他无机覆盖层 维氏和努氏显微硬度试验》以及ASTM E384等。这些标准详细规定了试验设备、样品制备、试验程序及数据处理的要求。
在正式测试开始前,必须进行设备校准。显微硬度计需使用标准硬度块进行标定,确保试验力的准确性和压痕测量系统的精度。选择合适的试验力是检测过程中的核心环节。根据“ Meyer 定律”及相关标准建议,为了获得准确的涂层硬度值,压痕深度应控制在涂层厚度的十分之一以内,或者压痕对角线长度应小于涂层厚度的三分之一。如果试验力过大,压头穿透涂层触及基体,测得的硬度值将向基体硬度偏移,这就是所谓的“基体效应”。因此,测试人员需根据预估的涂层厚度和硬度,通过计算或查表预选一个较小的试验力,如0.09807N(10gf)、0.2452N(25gf)或0.4903N(50gf)。
压痕的测量是数据处理的难点。在显微镜下寻找清晰的压痕,调节焦距使压痕边缘成像清晰,利用测微目镜或图像分析软件测量对角线长度。对于各向异性材料或有织构的涂层,维氏硬度要求测量两条对角线并取平均值;而努氏硬度则主要测量长对角线。测试过程中,环境震动、样品表面的光洁度、样品安装的水平度都会对结果产生影响。因此,通常需要在同一条件下进行多次测量(一般至少3到5点),剔除异常值后取平均值作为最终结果,以保证数据的统计学意义。
检测仪器
涂层显微硬度测定分析所使用的核心设备是显微硬度计。现代显微硬度计集成了精密机械、光学显微技术、自动控制技术及计算机图像处理技术,能够实现高精度、高效率的自动化检测。根据仪器结构和功能的不同,主要分为传统的光学显微硬度计和先进的数字显微硬度计。
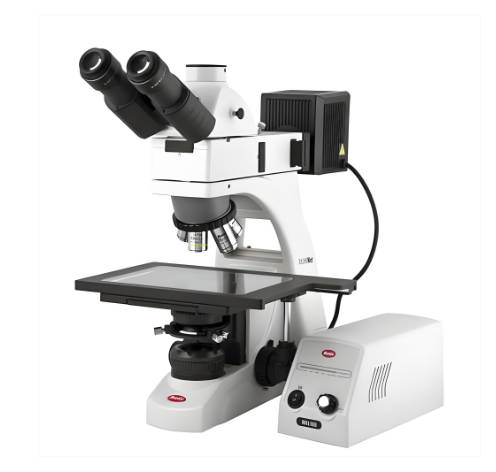
光学显微硬度计主要由主机、测微目镜、物镜、压头及载物台组成。压头通常采用维氏金刚石压头或努氏金刚石压头。操作时,需手动或自动转动转塔,将压头移至试样上方施加载荷,然后再转动转塔将物镜移至压痕上方进行观察和测量。高质量的光学系统是保证测量精度的关键,通常配备10倍、20倍、40倍甚至更高倍率的物镜,以适应不同大小的压痕测量需求。同时,为了消除环境光线对测量的干扰,部分高端设备还配备了偏振光或微分干涉衬(DIC)装置,能更清晰地分辨压痕边界。
随着技术的发展,全自动显微硬度计越来越普及。这类设备配备了自动载物台(XYZ三轴控制)、高分辨率CCD摄像机和专业的图像分析软件。操作人员只需在计算机上设定测试点的位置、载荷和保载时间,机器即可自动完成加载、卸载、聚焦、压痕捕捉和测量全过程,并自动生成测试报告。这不仅大大提高了检测效率,还最大限度地减少了人为测量误差,特别适用于大批量样品的检测和硬度梯度的自动测绘。
- 维氏压头:标准的金刚石正四棱锥压头,相对面夹角136°,适用于大多数涂层的硬度测定。
- 努氏压头:菱形金刚石棱锥压头,长边夹角172.5°,短边夹角130°,适用于薄涂层及各向异性材料。
- 显微硬度计:具备精确的加载系统,负荷范围通常在0.01N至9.807N之间。
- 金相显微镜及图像分析系统:用于观察金相组织并精确测量压痕对角线长度,分辨率通常达到0.1微米甚至更高。
应用领域
涂层显微硬度测定分析的应用范围极为广泛,几乎涵盖了所有涉及表面改性、表面防护及精密制造的行业。通过这一检测手段,工程师和科研人员能够对材料表面性能进行量化评估,从而推动产品设计和工艺改进。
在汽车工业中,发动机活塞环、气门挺杆、凸轮轴等关键零部件表面通常经过镀铬、热喷涂或PVD涂层处理。这些部件在高温、高压和高摩擦环境下工作,涂层的硬度直接决定了其耐磨寿命和可靠性。通过定期的硬度检测,可以有效监控生产线的工艺稳定性,防止因涂层硬度不足导致的早期失效,或者因硬度过高导致的脆性剥落。
在航空航天领域,涡轮叶片、起落架等部件常采用耐高温涂层和耐磨涂层。由于这些部件对安全性要求极高,涂层显微硬度测定分析是必检项目。检测数据用于评估涂层在高温环境下的抗氧化能力、热稳定性以及抗热震性能。此外,航空航天材料中广泛使用的硬质阳极氧化膜,其硬度值直接关系到材料的抗腐蚀和抗磨损性能,也必须通过显微硬度测试来验证。
在工模具行业,如钻头、铣刀、模具等,表面通常沉积有氮化钛、碳氮化钛等超硬涂层。这些涂层的硬度极高(可达2000-3000 HV),显微硬度测定是评价涂层质量的首要指标。高硬度的涂层能显著提高刀具的切削速度和使用寿命。同时,在半导体和电子工业中,芯片封装引脚的镀层、连接器触点的金/镍镀层,其硬度影响着插拔力和接触电阻,同样需要精密的显微硬度分析。
- 汽车零部件:活塞环、缸套、轴承、传动轴等表面强化涂层的质量控制。
- 航空航天:涡轮叶片热障涂层、起落架耐磨涂层、紧固件防护涂层的性能评估。
- 工模具行业:切削刀具、模具、量具表面PVD/CVD涂层的硬度及耐磨性评价。
- 电子半导体:PCB板镀层、芯片引脚镀层、手机外壳涂层的硬度测试。
- 医疗器械:人工关节置换材料表面涂层、手术器械表面涂层的生物相容性与耐磨性分析。
- 科研教育:新材料研发、纳米涂层研究、焊接组织分析等学术领域的微观力学性能研究。
常见问题
在进行涂层显微硬度测定分析的过程中,无论是送检客户还是初学者,经常会遇到一些困惑和技术难题。针对这些问题进行深入解答,有助于提高对检测结果的理解和应用。
问:为什么测试出来的硬度值比预期低很多?
答:这种情况通常由两个主要原因引起。首先是“基体效应”,即选择的试验力过大,导致压痕深度超过了涂层厚度的十分之一,压头穿透涂层压入了较软的基体材料,导致测得的硬度值偏低。解决方法是减小试验力,选择更小负荷的压头。其次是样品制备问题,如果涂层表面抛光不到位,存在严重的划痕或变形层,或者镶嵌时发生了倒角,都会导致压痕形状不规则,测量结果偏低。
问:涂层太薄,无法进行显微硬度测试怎么办?
答:对于极薄涂层(例如小于1微米),传统的显微硬度计由于光学分辨率和压头几何尺寸的限制,可能无法准确测量。此时建议采用截面硬度测试法,将样品镶嵌并精抛截面,在横截面上进行打点。如果涂层极薄甚至无法在截面测量,可以考虑使用纳米压痕技术,该技术具有更高的深度分辨率,适合纳米级薄膜的硬度测定。
问:维氏硬度和努氏硬度有什么区别,应该如何选择?
答:维氏硬度(HV)和努氏硬度(HK)的主要区别在于压头的几何形状。维氏压头产生的压痕较深,适合较厚的涂层,且各方向测量的一致性好;努氏压头产生的压痕浅而长,特别适合极薄涂层、脆性材料以及各向异性材料。如果涂层较厚且表面均匀,优先选择维氏硬度;如果涂层极薄或容易开裂,优先选择努氏硬度。
问:测试结果数据分散性很大,是什么原因?
答:数据分散性大通常与样品本身的均匀性、表面光洁度以及操作误差有关。涂层内部可能存在微孔、夹杂或晶粒取向差异,导致不同位置的硬度波动。此外,表面粗糙度大也会导致压痕边界模糊。操作方面,显微镜焦距调节不准确、压痕测量时的读数误差、震动干扰等都会引入随机误差。建议增加测试次数,并严格按照标准改善样品表面质量。
问:显微硬度测试会破坏样品吗?
答:显微硬度测试属于微损检测。虽然会在涂层表面留下一个微小的压痕,但对于大多数工业零部件而言,这个压痕极其微小,通常不会影响零件的整体功能和装配。然而,对于外观要求极高的装饰性涂层或精密光学器件,需谨慎选择测试位置,或使用备样进行测试。
编辑:北检院编辑部