技术概述
蜂窝密封技术作为一种先进的密封结构,广泛应用于航空发动机、燃气轮机、汽轮机等高端动力装备中。其核心结构由高温合金箔片钎焊而成的蜂窝芯与金属背板组成,这种设计旨在通过迷宫式密封原理减少流体泄漏,提高机组效率。然而,蜂窝密封件通常在高温、高压、高转速的极端工况下运行,其制造质量,特别是蜂窝芯与背板之间的钎焊质量,直接关系到设备的安全性与可靠性。一旦钎焊界面存在虚焊、脱焊或气孔等缺陷,在高速气流冲刷和离心力作用下,蜂窝块极易脱落,酿成严重的设备损毁事故。
为了确保蜂窝密封件的制造质量,无损检测技术在其中扮演了至关重要的角色。其中,蜂窝密封射线照相检验是目前公认的最有效、最直观的内部质量检测手段。射线照相检验利用射线(如X射线或γ射线)穿透工件时,由于工件内部不同结构、不同密度及不同厚度部位对射线吸收能力的差异,在胶片或数字探测器上形成黑白对比度不同的影像。对于蜂窝密封结构而言,蜂窝芯的壁厚极薄(通常仅为0.05mm-0.15mm),而背板相对较厚,且钎焊缝位于两者结合面,这种巨大的厚度差异和复杂的几何结构给射线检测带来了极大的挑战。
通过蜂窝密封射线照相检验,检测人员能够清晰地观察到蜂窝孔格的规则性、钎焊料的填充情况以及焊接接头的连续性。该技术能够有效识别出目视检测无法发现的内部缺陷,如钎焊缝中的未焊透、夹渣、气孔以及蜂窝芯的变形等。相较于超声波检测,射线检测对于薄壁蜂窝结构的分辨率更高,且能够获得永久性的影像记录,便于后续的质量追溯与工艺改进。因此,掌握蜂窝密封射线照相检验技术,对于提升我国高端装备制造水平、保障关键设备运行安全具有深远的工程意义。
检测样品
蜂窝密封射线照相检验的对象主要涵盖各类采用蜂窝结构作为密封介质的组件。这些样品通常具有材料特殊、结构复杂、精度要求极高的特点。根据设备类型与应用工况的不同,检测样品主要可以分为以下几类:
- 航空发动机密封环与封严齿:这是蜂窝密封应用最为典型的领域。此类部件通常由高温合金(如GH系列、因科镍Inconel系列)制成,蜂窝芯呈六边形结构,通过高温真空钎焊连接在金属背板或旋转件的封严齿上。由于航空发动机对重量控制极其严格,蜂窝壁厚极薄,且结构往往呈现复杂的曲面或锥面,对检测成像质量要求极高。
- 燃气轮机与汽轮机围带及隔板密封:在发电设备中,蜂窝密封常用于气封、围带等位置,旨在减少蒸汽或燃气的泄漏。此类样品尺寸通常较大,厚度变化梯度明显,且可能涉及到多层蜂窝结构。检测重点在于大面积钎焊区域的焊接质量以及蜂窝孔格的完整性。
- 涡轮机转子密封组件:此类样品涉及旋转部件,承受巨大的离心力。检测样品可能是带有蜂窝密封环的转子部件,或者是可更换的蜂窝密封环段。由于涉及高速旋转,对钎焊强度的要求极为苛刻,任何微小的钎焊缺陷都可能导致重大故障。
- 工艺压缩机密封件:在石油化工等行业,离心压缩机的轴封也常采用蜂窝密封结构。此类样品材质可能包括不锈钢、蒙乃尔合金等,检测重点在于耐腐蚀性结合面的钎焊质量。
在进行蜂窝密封射线照相检验前,需对样品表面进行清洁处理,去除油污、氧化皮及杂质,以免影响底片的评判。同时,由于蜂窝结构的方向性,检测前需明确蜂窝孔格的排列方向与钎焊缝的位置,以便选择最佳的透照角度。
检测项目
蜂窝密封射线照相检验的主要目的是发现制造过程中产生的内部缺陷,评估结构的完整性与钎焊质量。根据相关的行业标准(如HB、GB、ASTM等)及设计图纸要求,主要的检测项目包括以下几个方面:
1. 钎焊缝内在质量检测:这是核心检测项目。主要检测钎焊过程中产生的各类缺陷。具体包括:
- 未焊透:指钎料未能完全填充蜂窝芯与背板之间的间隙,导致两者未能形成有效的冶金结合。在射线底片上通常表现为结合面处的黑线或边界模糊。
- 气孔:钎焊过程中气体未能排出而在焊缝中形成的空洞。由于蜂窝孔格较小且密集,气孔在蜂窝底部或钎焊圆角处较为常见。在底片上呈现为边界清晰的圆形或椭圆形黑点。
- 夹渣:钎剂残留或其他非金属夹杂物被包裹在焊缝中。其影像形状不规则,黑度不均匀。
- 虚焊:虽然外观看似连接,但实际上并未形成牢固结合,射线检测中可能表现为结合面影像对比度不足或异常的“重影”。
2. 蜂窝结构完整性检测:检测蜂窝芯在加工和钎焊过程中是否发生变形或损坏。
- 蜂窝压塌:由于夹具压力过大或装配不当,导致蜂窝孔格被压扁,失去正六边形形状。这在底片上表现为局部区域黑度异常,孔格轮廓模糊。
- 蜂窝芯格堵塞:多余的钎料流溢进入蜂窝孔格内部,造成流道堵塞,影响密封效果。底片上可见孔格内有亮白色的金属填充影像。
3. 钎料铺展情况检测:评估钎料在结合面的流布情况。合格的钎焊缝应呈现均匀、连续的圆角。射线检测可以观察钎料是否堆积过多或过少,以及是否存在“流失”现象。钎料的铺展程度直接决定了焊缝的强度和密封性。
4. 几何尺寸与形位公差间接测量:通过射线数字成像(DR)技术,可以在一定程度上测量蜂窝壁厚、钎焊层厚度以及蜂窝芯的高度,验证其是否符合设计公差要求。
检测方法
蜂窝密封射线照相检验是一项技术难度较高的无损检测工作,主要难点在于被检对象厚度差异大(薄壁蜂窝芯与厚背板)、对比度低以及散射线影响显著。为了获得高质量的检测影像,必须严格遵循科学的检测工艺流程。
1. 透照工艺选择:
针对蜂窝密封件的特殊结构,通常采用单壁单影垂直透照法。为了清晰显示极薄的蜂窝壁,射线能量选择至关重要。通常选用较低的管电压(软射线),以增加成像对比度。对于薄壁蜂窝结构,推荐使用小焦点或微焦点X射线机,以减少几何不清晰度,提高对微小缺陷的分辨能力。透照方向一般应垂直于蜂窝孔格轴线,以便在底片上清晰呈现出蜂窝壁的轮廓。
2. 增感屏与像质计的使用:
为了提高底片感光速度和影像清晰度,通常使用铅箔增感屏。根据蜂窝材质和厚度,选择合适的前屏和后屏厚度。像质计(IQI)是衡量影像质量的关键工具。鉴于蜂窝结构的特点,应选用适合薄板检测的像质计,如线型像质计或孔型像质计,并放置在射线源侧的工件表面,确保底片能够识别规定直径的金属丝或孔径,从而验证检测工艺的灵敏度。
3. 散射线的控制:
由于蜂窝密封件通常由高原子序数金属制成,且结构复杂,容易产生大量散射线,导致底片灰雾度增加,掩盖微小缺陷。因此,必须采取有效的屏蔽措施。常用方法包括使用铅屏蔽板遮挡非检测区域,在胶片背侧放置铅板吸收背散射,以及采用窄束透照技术减少散射源。在满足穿透能力的前提下,尽量降低管电压也是减少散射的有效手段。
4. 数字射线检测(DR)与工业CT技术:
随着技术进步,传统的胶片照相正逐步被数字射线检测(DR)和工业计算机层析成像(CT)所补充或替代。DR技术具有成像速度快、动态范围宽、可进行图像处理(如对比度增强、边缘锐化)等优点,非常适合蜂窝密封件的在线快速检测。而工业CT技术能够通过切片重建,获得蜂窝结构的三维内部图像,对于判定钎焊缺陷的具体位置、深度以及区分重叠影像具有胶片照相无法比拟的优势。特别是对于结构复杂的密封环,CT技术能够提供全方位的质量信息。
5. 检测流程:
典型的检测流程包括:工件预处理(清洗、标记)→ 透照布置(放置胶片/探测器、像质计、铅板)→ 曝光参数设定(电压、电流、时间、焦距)→ 曝光操作 → 胶片处理(显影、定影、水洗、干燥)或图像采集 → 影像评定(在标准观片灯或显示器上判读)→ 出具检测报告。
检测仪器
蜂窝密封射线照相检验的实施依赖于专业的射线检测设备与辅助器材。根据检测原理的不同,主要仪器设备可以分为以下几类:
1. X射线探伤机:
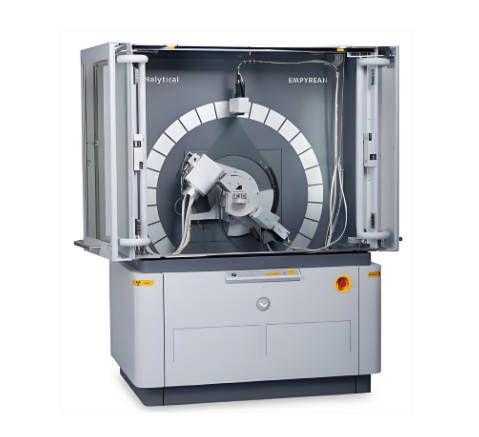
这是最常用的检测设备。针对蜂窝密封件壁薄、结构精细的特点,应优先选用微焦点或小焦点X射线探伤机。焦点尺寸越小,几何不清晰度越低,成像越清晰,有利于发现蜂窝壁的细微裂纹和钎焊缺陷。便携式X射线探伤机适用于现场检测,而移动式周向X射线探伤机则适用于实验室环境下的环状密封件检测。设备的管电压和管电流应具备良好的调节精度,以便根据工件厚度精确控制曝光量。
2. 数字成像系统:
- 非晶硅/非晶硒平板探测器:具有高分辨率、高动态范围的成像能力,可直接将X射线转换为数字信号,是高端蜂窝密封检测的首选。
- 线阵列探测器:通过扫描方式成像,具有极高的分辨率,常用于高精度要求的航空蜂窝部件检测。
- 图像增强器:实时成像设备,虽然分辨率略低于平板探测器,但成本低、寿命长,适用于一般性快速筛查。
3. 工业 CT 检测系统:
对于高附加值、结构复杂的蜂窝密封部件,工业CT系统是终极检测手段。该系统集成了高精度射线源、高分辨率探测器、精密机械扫描机构及强大的计算机重建软件。它不仅能生成二维切片图像,还能构建三维模型,实现对蜂窝内部结构的全方位分析。此外,微焦点CT系统在微米级分辨率下对蜂窝壁厚进行精确测量的能力,使其成为新材料研发和质量失效分析的重要工具。
4. 辅助器材:
- 工业胶片:若采用胶片照相法,需选用颗粒细、对比度高的工业X射线胶片,如T1或T2类胶片。
- 观片灯:用于底片评读,亮度应可调,且满足相关标准规定的亮度要求,配备遮光板。
- 黑度计:用于测量底片黑度,确保底片黑度值落在标准规定的范围内。
- 像质计:用于校验检测灵敏度。
- 铅屏蔽材料:用于屏蔽散射线。
应用领域
蜂窝密封射线照相检验技术作为保障高端装备质量的关键环节,其应用领域高度集中在技术密集型行业,具体包括:
1. 航空航天工业:这是蜂窝密封应用最广泛且技术要求最严格的领域。航空发动机的涡轮机匣、高压压气机机匣、叶片叶尖密封等部位均大量使用蜂窝密封结构。射线照相检验用于确保这些部件在数万转/分钟的高速旋转下不发生密封失效,直接关系到飞行安全。此外,在航天火箭发动机的涡轮泵密封中,该技术同样不可或缺。
2. 电力能源行业:在火力发电厂的汽轮机及核电站的汽轮机组中,蜂窝密封被广泛应用于轴封、隔板汽封等位置。通过射线检验,可有效评估大修期间旧密封件的损伤程度以及新换密封件的安装焊接质量,对于提高汽轮机热效率、降低能耗具有重要意义。燃气轮机(GE、西门子等机型)的透平动叶顶部的蜂窝密封检测也是该技术的典型应用场景。
3. 石油化工行业:大型离心式压缩机是炼油化工装置的核心设备。压缩机轴封采用蜂窝密封可以有效防止工艺气体泄漏,保障生产安全。射线照相检验用于压缩机转子及隔板的蜂窝密封质量验收,确保在易燃易爆介质环境下的运行可靠性。
4. 船舶动力行业:舰船用燃气轮机和蒸汽轮机的密封系统同样依赖蜂窝密封技术。特别是在舰艇动力装置的维护保养中,利用便携式射线检测设备对密封组件进行原位或离位检测,是保障舰船动力系统战备完好率的重要手段。
5. 高端装备制造业:随着制造业升级,许多精密机械、流体机械也开始采用蜂窝密封技术。例如高速泵、透平膨胀机等。射线照相检验作为质量控制体系的一部分,为这些装备的高性能提供了有力支撑。
常见问题
在蜂窝密封射线照相检验的实际操作与评定过程中,技术人员经常会遇到一些棘手的问题。以下针对常见问题进行详细的解答与分析:
问题一:为什么蜂窝密封的射线检测灵敏度难以提高?
主要原因在于厚度差异和散射线干扰。蜂窝芯壁极薄,而背板较厚,这导致在一张底片上难以同时获得合适的黑度。若透照参数针对背板设置,蜂窝芯部分极易曝光过度而发黑,掩盖缺陷;若针对蜂窝芯设置,背板部分可能曝光不足。此外,蜂窝结构的多界面反射和散射会显著增加底片的灰雾度,降低对比度。解决方法是采用梯度滤板技术平衡厚度差异,并严格进行屏蔽以减少散射线。
问题二:如何区分钎焊气孔与蜂窝孔格的伪影?
在射线底片上,蜂窝孔格呈现为规则的网状影像。如果钎焊过程中产生气孔,其影像通常叠加在蜂窝孔格或焊缝圆角位置。由于蜂窝结构的重叠投影,小气孔很容易与蜂窝壁的影像混淆。判读时需注意,气孔通常呈圆形或椭圆形,边缘光滑,且黑度均匀;而蜂窝壁的投影是线条状。利用数字成像系统的图像增强功能,或采用倾斜角度透照,有助于将气孔与结构纹理分离。
问题三:数字射线(DR)能否完全替代胶片照相?
随着技术发展,DR在蜂窝密封检测中的应用越来越普及,但在某些特定情况下,胶片仍具优势。DR系统具有极高的动态范围,一次曝光即可覆盖较大的厚度范围,非常适合蜂窝密封这种厚度不均的工件检测,且效率极高。然而,对于微米级的微裂纹检测,超高分辨力的细颗粒胶片在信噪比上可能仍略胜一筹。因此,目前许多高标准检测规范仍保留胶片法作为仲裁方法,但在常规生产检测中,DR已成为主流趋势。
问题四:检测中发现蜂窝壁局部发亮(白线),是什么原因?
如果底片上蜂窝壁影像局部出现白线或亮度增加,通常意味着该处的材料厚度增加或密度增加。这可能是由于钎料堆积过多,在蜂窝壁上形成了“焊瘤”;或者是蜂窝壁本身发生了折叠、重叠。这种缺陷会影响气流的顺畅流动,增加局部粗糙度,进而加剧磨损。需要结合宏观金相或显微镜观察进行复核,确认是否属于超标缺陷。
问题五:工业CT在蜂窝密封检测中有何具体优势?
工业CT最大的优势在于“去重影”。传统射线照相是三维物体在二维平面的投影,蜂窝结构的前后壁影像重叠,给缺陷定位带来困难。工业CT通过切片技术,可以清晰地单独显示每一层蜂窝壁和钎焊界面的断面图像,就像把工件“切开”看一样。这使得精确测量钎焊缝深度、发现界面分层缺陷以及重建蜂窝孔格三维形态成为可能,大大提高了检测的准确性和直观性。
编辑:北检院编辑部