技术概述
蜂窝钎焊结合率评估是针对蜂窝结构材料与面板之间钎焊连接质量进行系统性检测与评定的专业技术。蜂窝结构因其优异的比强度、比刚度以及良好的隔热、消音等性能,被广泛应用于航空航天、轨道交通、建筑装饰及能源装备等高端制造领域。钎焊作为蜂窝芯与面板连接的核心工艺,其结合质量直接决定了蜂窝结构件的整体性能和使用寿命。
钎焊结合率是指蜂窝芯与面板之间通过钎料实现有效连接的面积占总接触面积的百分比。这一指标是评价蜂窝结构件质量的关键参数,结合率过低会导致结构强度不足、传热性能下降、疲劳寿命缩短等严重问题。因此,建立科学、准确、可靠的蜂窝钎焊结合率评估体系,对于保障产品质量、优化生产工艺具有重要的工程价值。
从材料科学角度分析,蜂窝钎焊过程中,钎料在毛细作用下填充蜂窝芯壁与面板之间的间隙,通过原子扩散形成冶金结合。结合率的高低受多种因素影响,包括钎料成分、钎焊温度、保温时间、表面清洁度、装配间隙以及冷却速度等工艺参数。评估结合率不仅是对产品质量的检验,更是对钎焊工艺合理性的验证。
传统的结合率评估主要依赖破坏性检测方法,如金相解剖分析、剪切强度测试等。随着无损检测技术的发展,超声波C扫描检测、工业CT检测等非破坏性方法逐渐成为主流,实现了对蜂窝钎焊结合质量的快速、全面评估。这些技术进步大幅提高了检测效率和可靠性,降低了检测成本和产品损耗。
现代蜂窝钎焊结合率评估技术已形成涵盖外观检查、无损检测、破坏性检验、工艺验证等多环节的完整体系。通过科学的检测方案设计和先进的检测手段应用,能够准确识别虚焊、脱焊、钎缝气孔等缺陷类型,量化评估结合质量等级,为产品出厂验收和使用维护提供可靠的技术支撑。
检测样品
蜂窝钎焊结合率评估适用于多种类型的蜂窝结构产品,检测样品涵盖不同材质、规格和应用场景的蜂窝钎焊构件。按照材料组成分类,主要包括铝蜂窝钎焊板、不锈钢蜂窝钎焊板、高温合金蜂窝密封环、钛合金蜂窝结构等多种类型。
铝蜂窝钎焊板是最常见的检测样品类型,广泛应用于建筑幕墙、室内装饰、轨道交通内饰、船舶隔断等领域。此类样品通常采用铝硅系或铝硅铜系钎料,在保护气氛或真空环境下完成钎焊连接。检测时重点关注结合界面的完整性以及是否存在钎料流失、溶蚀等缺陷。
不锈钢蜂窝钎焊板具有优异的耐腐蚀性能和较高的使用温度,主要用于化工设备、食品加工、医疗器械等对卫生和耐久性要求较高的场合。此类样品的钎焊工艺相对复杂,常用镍基钎料或银基钎料,检测时需特别注意钎缝组织及元素扩散情况。
高温合金蜂窝密封环是航空发动机、燃气轮机等动力装备的关键部件,在工作温度下需保持良好的密封性能和结构稳定性。此类样品对钎焊结合率要求极高,检测时需结合工况条件进行专项评价,包括高温结合性能、热震稳定性等专项检测。
- 铝蜂窝钎焊板:建筑幕墙板、装饰面板、列车内饰板
- 不锈钢蜂窝钎焊板:化工容器面板、食品设备台面
- 高温合金蜂窝密封环:航空发动机密封件、燃气轮机密封件
- 钛合金蜂窝结构件:航空航天结构件、船舶部件
- 铜蜂窝热交换元件:电子散热器、热交换器
- 特种复合蜂窝板:防弹装甲板、隐身结构板
样品的规格尺寸也是检测方案设计的重要考量因素。大型蜂窝板件需要分区检测或采用大面积扫描检测设备;小型精密蜂窝件则需要高分辨率检测手段;异形蜂窝结构件可能需要定制专用检测夹具和扫描程序。检测机构需根据样品的具体特征制定针对性的检测方案。
检测项目
蜂窝钎焊结合率评估涉及多项检测内容,形成从宏观到微观、从定性到定量的多层次检测体系。检测项目设置遵循相关国家标准、行业标准及产品技术规范要求,同时结合客户特殊需求进行适当调整和补充。
结合率测定是核心检测项目,通过定量计算有效结合面积占理论接触面积的百分比来评价钎焊质量。结合率的测定方法包括金相法、超声波C扫描法、工业CT法等,不同方法各有特点和适用范围。金相法结果准确但属于破坏性检测;超声波法适用于大面积快速扫描;CT法则能提供三维立体信息。
钎缝质量检测是对结合界面的深入分析,包括钎缝宽度测量、钎缝连续性评价、钎缝内部缺陷识别等内容。钎缝中常见的缺陷类型包括气孔、夹渣、裂纹、未钎透等,这些缺陷会不同程度地影响结合强度和使用性能。通过金相检验、扫描电镜观察等手段可对缺陷进行准确表征。
- 结合率定量测定:有效结合面积百分比计算
- 钎缝外观检查:焊角成型、钎料铺展、表面质量
- 钎缝内部缺陷检测:气孔、夹渣、裂纹、未钎透
- 结合强度测试:剪切强度、剥离强度
- 金相组织分析:钎缝组织、扩散层、界面特征
- 元素分布分析:扩散层厚度、元素浓度梯度
- 耐腐蚀性能测试:盐雾试验、晶间腐蚀
- 环境适应性测试:高温老化、热震试验
力学性能测试是评价蜂窝钎焊结合质量的重要检测项目。剪切强度测试反映结合面抵抗剪切载荷的能力;剥离强度测试则评价结合面抵抗剥离载荷的能力。这些测试数据可与结合率数据进行关联分析,建立结合率与力学性能之间的对应关系。
对于有特殊服役环境要求的蜂窝钎焊件,还需开展环境适应性检测。高温结合稳定性测试评价钎缝在高温条件下的组织演变和结合性能变化;热震试验模拟温度急剧变化条件下的抗热疲劳性能;腐蚀试验则检验钎缝在特定介质中的耐腐蚀能力。
检测方法
蜂窝钎焊结合率评估采用多种检测方法相结合的策略,根据检测目的、样品特征和质量要求选择适宜的方法或方法组合。现代检测方法体系包括外观检查、无损检测和破坏性检测三大类别,形成优势互补的技术体系。
外观检查是基础性检测方法,通过目视或借助放大镜、内窥镜等工具检查钎缝外观质量。主要观察内容包括钎缝连续性、钎料铺展情况、焊角成型质量以及是否存在肉眼可见的宏观缺陷。外观检查操作简便、成本最低,适合作为首道检测工序,可快速筛查出存在明显缺陷的产品。
超声波检测是评估蜂窝钎焊结合率的最重要的无损检测方法。超声波C扫描技术通过逐点扫描和水浸耦合方式,能够对整个结合面进行全面检测,生成结合质量的二维图像。结合区域和不结合区域对超声波的反射特性存在明显差异,据此可定量计算结合率。该方法检测速度快、灵敏度高、不受材料厚度限制,已成为行业主流检测手段。
工业CT检测是近年来发展迅速的无损检测新技术,通过X射线断层扫描和三维重构技术,能够获取蜂窝钎焊件的立体结构信息。CT检测不仅能评价结合率,还能识别钎缝内部的气孔、夹渣等缺陷类型和空间分布,为质量分析提供丰富的信息支撑。但CT检测设备成本较高,检测时间较长,适合高价值关键件的小批量检测。
- 外观检查法:目视检查、放大镜检查、内窥镜检查
- 超声波检测法:常规超声检测、超声波C扫描、相控阵超声检测
- 射线检测法:工业CT检测、数字射线检测
- 金相检验法:宏观金相、微观金相、定量金相
- 力学测试法:剪切强度测试、剥离强度测试、拉伸测试
- 显微分析法:扫描电镜分析、能谱分析、电子探针分析
金相检验是评价钎焊质量的经典破坏性检测方法。通过切取代表性试样,经镶嵌、磨制、抛光、腐蚀等制样工序,在光学显微镜下观察钎缝的宏观和微观组织特征。金相法能够直观显示钎缝形态、界面结合情况、元素扩散层以及各种内部缺陷,是结合率精确测定的基准方法。但金相检验属于破坏性检测,取样位置有限,不适合批量产品的全检。
力学性能测试将检测样品加工成标准试样或采用专用夹具进行测试,获取钎焊结合部位的力学性能数据。剪切强度测试采用标准剪切试样或直接从产品上截取试样;剥离强度测试评价结合面抵抗层间分离的能力。测试数据不仅用于质量评价,还可用于验证结合率与力学性能的对应关系,为检测标准的制定提供依据。
显微分析法借助扫描电子显微镜、能谱仪等高端分析设备,对钎缝区域进行高倍率观察和元素分析。SEM观察可清晰显示钎缝组织形貌和界面特征;EDS分析则能确定钎缝区域的元素组成和分布,评价元素扩散程度和界面反应情况。这些分析结果对于深入研究钎焊机理、优化钎焊工艺具有重要价值。
检测仪器
蜂窝钎焊结合率评估依赖专业的检测仪器设备完成各项检测任务。现代检测实验室配备从常规检测设备到高端分析仪器在内的完整仪器体系,能够满足不同精度要求和检测目的的技术需求。
超声波检测系统是评估蜂窝钎焊结合率的核心设备,主要包括常规超声波探伤仪、超声波C扫描成像系统和相控阵超声检测设备等类型。超声波C扫描系统配备聚焦探头、精密扫描机构和专业分析软件,能够实现大面积结合面的自动化扫描检测,检测效率高,结果直观可靠。相控阵超声检测设备则通过多晶片探头的电子聚焦和偏转,实现复杂形状构件的柔性扫查。
工业CT检测系统是高端无损检测设备,由X射线源、探测器系统、精密转台、屏蔽舱室和图像重构工作站等组成。微焦点X射线源能够实现高分辨率成像,准确识别微细缺陷;高灵敏度探测器则确保数据采集的质量和效率。三维重构软件将断层扫描数据转换为立体模型,支持任意截面的观察分析。
- 超声波检测设备:超声波探伤仪、C扫描成像系统、相控阵检测仪
- 射线检测设备:工业CT系统、数字射线检测系统
- 光学检测设备:金相显微镜、体视显微镜、内窥镜
- 力学测试设备:电子万能试验机、剪切夹具、剥离夹具
- 微观分析设备:扫描电子显微镜、能谱仪、电子探针
- 制样设备:切割机、镶嵌机、磨抛机、腐蚀装置
- 辅助设备:超声波测厚仪、硬度计、表面粗糙度仪
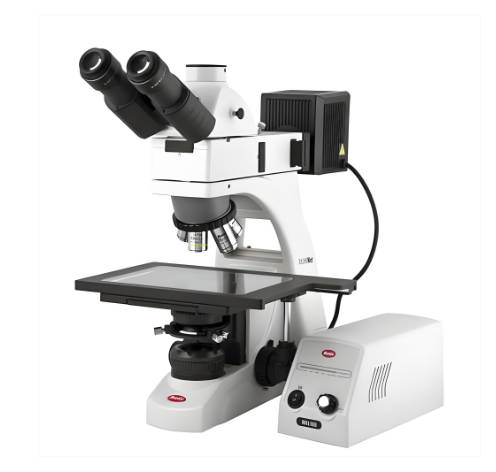
金相分析系统由金相显微镜、图像分析软件和配套制样设备组成。金相显微镜配备多种倍率物镜,能够实现从低倍宏观观察到高倍微观分析的无缝切换。图像分析软件支持缺陷识别、面积测量、结合率自动计算等功能,大幅提高了金相分析的效率和客观性。
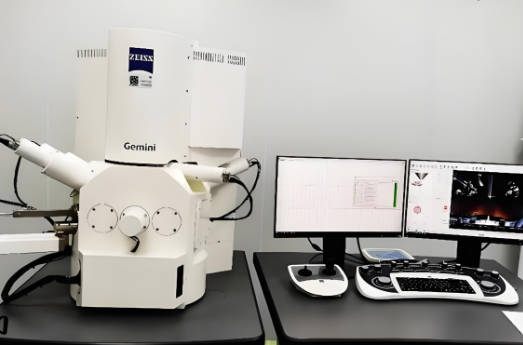
扫描电子显微镜与能谱仪联用系统是高端分析检测的重要设备配置。SEM能够实现纳米级分辨率的高倍成像,清晰显示钎缝界面和微观组织细节;EDS则可进行定点元素分析和面扫描分析,揭示元素分布和扩散规律。这些分析结果对于深入理解钎焊机理、解决工艺问题具有不可替代的作用。
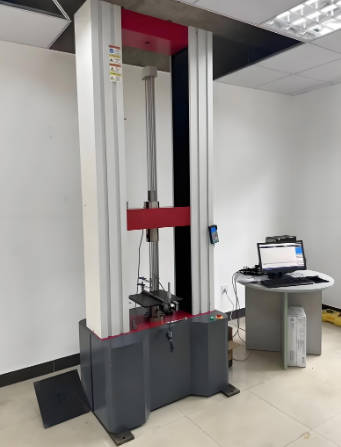
力学性能测试设备以电子万能试验机为核心,配备剪切测试夹具、剥离测试夹具等专用装置。试验机具有高精度力传感器和位移测量系统,能够准确记录载荷-位移曲线,自动计算各项力学性能指标。测试数据可直接用于产品验收和工艺评价。
应用领域
蜂窝钎焊结合率评估技术服务于多个高端制造领域,对保障关键产品质量和安全运行发挥重要作用。不同应用领域对蜂窝钎焊结合率的要求存在差异,检测标准和验收准则也有所不同,需要针对行业特点提供专业化的检测服务。
航空航天领域是蜂窝钎焊结构件最重要的应用方向之一。飞机蒙皮、翼面结构、舱门、整流罩等大量采用蜂窝夹层结构以减轻重量、提高刚度。航空发动机用蜂窝密封环则要求在高温、高速气流冲刷条件下保持稳定的密封性能。这些部件对钎焊结合率要求极高,通常需达到95%以上,检测采用严格的分级验收标准。
轨道交通领域是蜂窝钎焊板的另一重要应用市场。高速列车、地铁、城际铁路等轨道交通车辆的内饰板、隔断门、地板等广泛采用蜂窝板材料。这些部件需承受持续的振动载荷和频繁的温度变化,对钎焊结合质量有较高要求。检测服务覆盖原材料检验、过程检验和成品验收全流程。
- 航空航天:飞机蜂窝结构、发动机密封环、航天器热防护结构
- 轨道交通:列车内饰板、司机室门、间壁板、行李架
- 建筑装饰:幕墙板、室内隔断、吊顶板、外墙保温装饰一体板
- 船舶制造:船舶内饰板、舱室隔断、轻质甲板
- 能源装备:燃气轮机密封环、换热器元件、隔热板
- 电子设备:电子散热器、电磁屏蔽壳体、热沉元件
建筑装饰领域对蜂窝钎焊板的需求持续增长。建筑幕墙、室内隔断、装饰吊顶等场合广泛使用蜂窝板作为饰面材料。建筑装饰用蜂窝板主要追求轻质、平整、耐久等特性,结合率要求相对适中,但大面积板材的检测难度较大,需要采用高效的扫描检测方法。
能源装备领域的高温密封和热管理部件是蜂窝钎焊件的重要应用方向。燃气轮机、汽轮机用蜂窝密封环在高温燃气环境下工作,要求钎缝具有优异的高温稳定性和抗冲刷能力。核电站用蜂窝结构热交换元件则对材料纯净度和焊接质量有特殊要求。这些关键部件的检测需结合服役工况制定专项检测方案。
电子设备领域的高性能散热元件越来越多地采用蜂窝钎焊结构。大功率电子器件散热器、CPU散热模组、激光器热沉等需要优异的传热性能,蜂窝结构结合钎焊工艺能够提供低热阻的热传导通道。散热器用蜂窝钎焊件对结合率的均匀性要求较高,检测时需关注热阻分布和传热效率。
常见问题
蜂窝钎焊结合率评估过程中,客户经常会遇到各种技术疑问和困惑。以下针对检测服务中的常见问题进行梳理和解答,帮助客户更好地理解检测技术和检测结果,合理运用检测服务保障产品质量。
检测方法的选择是客户最为关心的问题之一。超声波检测和工业CT检测各有优势,如何选择取决于检测目的和成本预算。如果主要关注结合率指标,追求检测效率和成本控制,超声波C扫描是首选方案;如果需要深入了解缺陷类型、空间分布等细节信息,则推荐采用工业CT检测。对于高价值关键件,两种方法组合使用能够获得最全面的检测信息。
结合率合格标准的确定涉及产品设计和使用要求,不同行业、不同应用场合的标准存在较大差异。一般而言,航空航天领域的关键结构部件要求结合率达到95%以上;轨道交通和建筑装饰领域通常要求85%至90%;某些非承载装饰件的要求可能更低。具体合格标准应以产品设计文件、相关标准规范和合同技术协议为准。
- 问:超声波检测和CT检测哪种方法更准确?
答:两种方法都能准确测定结合率,各有特点。超声波C扫描检测速度快、成本低,适合大批量检测;CT检测信息丰富,可识别缺陷类型和空间分布,适合关键件的深入分析。
- 问:检测周期一般需要多长时间?
答:检测周期取决于样品数量、检测方法和检测项目复杂程度。常规超声波检测通常1至3个工作日可完成;CT检测和金相分析时间稍长;完整的检测报告一般在3至5个工作日内出具。
- 问:如何提高蜂窝钎焊结合率?
答:提高结合率需从多方面入手:优化钎料成分和用量;控制钎焊温度和保温时间;保证零件表面清洁度;合理设计装配间隙;优化钎焊工装和工艺参数等。建议结合检测结果进行工艺改进。
- 问:检测报告包含哪些内容?
答:检测报告一般包含:样品信息、检测依据、检测方法、检测设备、检测结果、结果分析、结论建议等内容。金相分析报告还包括典型金相照片;超声波和CT检测报告附有扫描图像和缺陷分布图。
- 问:破坏性检测和无损检测如何选择?
答:无损检测适合成品检验和质量控制,不损伤产品,可实现全检;破坏性检测适合工艺验证和失效分析,能够提供深层次的质量信息,但取样受限。实际检测中通常两种方法配合使用。
样品送检的注意事项也是客户经常咨询的内容。样品送检前应做好清洁处理,去除表面油污、灰尘等影响检测的附着物;大型板材样品应合理包装,避免运输过程中产生变形或损伤;特殊材质或特殊结构的样品应提前沟通,便于检测机构准备相应的检测方案和设备。
检测结果的解读和应用是客户关注的重点。检测报告中的结合率数据需要结合产品使用要求和验收标准进行评判。当检测结果不满足要求时,应进一步分析原因,区分是工艺问题还是设计问题,有针对性地提出改进措施。检测机构的专业技术支持可以帮助客户深入理解检测结果,为质量改进提供技术指导。
蜂窝钎焊结合率评估作为专业的检测技术服务,对于保障蜂窝结构产品质量具有重要意义。随着蜂窝材料应用领域的不断拓展和质量要求的持续提升,检测技术也在不断进步和完善。选择专业的检测机构,采用科学合理的检测方案,是获得可靠检测结果的关键。检测机构将持续提升技术能力,为蜂窝钎焊产品的质量保障提供有力支撑。
编辑:北检院编辑部