技术概述
刹车片静摩擦系数测试是汽车制动系统性能评估中的关键检测项目之一,主要针对刹车片材料在静止状态下与制动盘(或制动鼓)接触表面之间的摩擦特性进行量化分析。静摩擦系数作为衡量刹车片制动效能的基础物理参数,直接关系到车辆在坡道起步、驻车制动以及紧急制动初始阶段的制动表现,是评价刹车片安全性能的核心指标。
从物理学角度来看,静摩擦系数是指两个相互接触的物体在相对静止状态下,阻碍其相对运动趋势的摩擦力与法向压力的比值。在刹车片应用场景中,静摩擦系数决定了驾驶员踩下制动踏板瞬间,刹车片对制动盘所产生的初始制动力大小。静摩擦系数过高可能导致制动抱死,过低则可能造成制动力不足,两种情况均会严重影响行车安全。
刹车片静摩擦系数测试依据多项国家和国际标准执行,主要包括GB 5763-2018《汽车用制动器衬片》、GB/T 5766-2021《摩擦材料洛氏硬度试验方法》、SAE J661《制动衬片摩擦试验程序》、ECE R90《关于已通过型式认证的机动车辆及其挂车更换制动衬片组件认证的统一规定》等标准规范。这些标准对测试条件、样品制备、测试程序和结果判定均做出了明确规定,确保检测结果的准确性和可比性。
随着汽车工业的快速发展和消费者对行车安全要求的不断提升,刹车片静摩擦系数测试在质量控制、产品研发、进出口检验等环节的重要性日益凸显。特别是新能源汽车的普及,其对制动系统提出了更高的要求,静摩擦系数测试技术也在不断演进和完善,以满足更加严格的安全标准和环保要求。
检测样品
刹车片静摩擦系数测试适用的样品范围涵盖多种类型的制动摩擦材料及其配套组件,根据不同车型和应用场景,主要分为以下几类:
- 盘式刹车片:适用于乘用车、商用车及轻型卡车的盘式制动系统,包括陶瓷基刹车片、半金属基刹车片、低金属基刹车片、非金属基(NAO)刹车片等多种材料体系。
- 鼓式刹车片:主要用于部分乘用车后轮制动系统、商用车及重型车辆鼓式制动器,样品通常为弧形结构,需按照标准要求进行切割或整片测试。
- 驻车制动摩擦片:专用于机械式或电子式驻车制动系统,对静摩擦系数有特殊要求,需确保车辆在坡道上的可靠驻车能力。
- 轨道交通刹车片:应用于高铁、地铁、轻轨等轨道交通车辆的制动系统,对静摩擦系数稳定性要求极高,测试方法与汽车刹车片有所差异。
- 工程机械制动摩擦材料:适用于挖掘机、装载机、起重机等工程机械的制动系统,工作环境复杂,对静摩擦系数的温度稳定性要求严格。
- 摩托车及电动自行车刹车片:针对两轮车辆制动系统的特殊性,测试样品尺寸较小,测试标准和方法有所调整。
在样品准备环节,需严格按照相关标准要求进行操作。样品应具有代表性,能够真实反映批量产品的质量状况。测试前需检查样品外观,确保无裂纹、缺角、起泡、分层等明显缺陷,同时记录样品的生产批次、配方型号、生产日期等关键信息。样品应在标准环境条件下(通常为温度23±2℃,相对湿度50±5%)放置足够时间,使其达到温湿度平衡状态后方可进行测试。
对于不同形态的样品,测试前需进行适当的加工处理。完整的刹车片产品可直接进行测试,而原材料样品则需按照标准要求制备成规定尺寸的试样。试样尺寸的标准化是确保测试结果可比性的重要前提,不同测试标准对试样尺寸有明确要求,需严格遵照执行。
检测项目
刹车片静摩擦系数测试涉及的检测项目涵盖多个维度,除核心的静摩擦系数测定外,还包括相关的物理性能测试和影响因素分析。以下为主要的检测项目内容:
- 静摩擦系数测定:在规定的温度、湿度和载荷条件下,测定刹车片材料与标准对偶件之间的静摩擦系数值。测试通常在多个温度点进行,包括室温、高温(100℃、200℃、300℃等)和低温(-40℃、-20℃等)条件,以评估温度对静摩擦系数的影响。
- 静摩擦系数稳定性:通过多次重复测试,评估静摩擦系数的波动范围,计算标准偏差和变异系数,以评价产品的一致性和稳定性。
- 磨损特性关联测试:测定静摩擦系数测试过程中的磨损量,分析摩擦系数与磨损性能之间的关联关系,为材料配方优化提供数据支持。
- 对偶件表面状态分析:检测测试后对偶件(制动盘)表面的磨损情况、材料转移情况和表面粗糙度变化,评估刹车片材料对制动盘的影响。
- 温度敏感性测试:在多个温度点测定静摩擦系数,绘制静摩擦系数-温度曲线,分析材料对温度变化的敏感程度。
- 湿度影响测试:在不同湿度环境下测定静摩擦系数,评估环境湿度对刹车片摩擦性能的影响。
- 载荷敏感性测试:在多种法向载荷条件下进行测试,评估静摩擦系数随载荷变化的规律。
- 表面处理影响测试:针对不同表面处理状态的刹车片进行静摩擦系数测试,评估表面涂层、磷化等处理工艺对摩擦性能的影响。
检测项目的选择需根据客户需求、产品类型和适用标准进行确定。对于常规质量控制,静摩擦系数测定为主要检测项目;对于新产品研发或质量改进,则需开展更为全面的检测项目,以系统评估材料的摩擦学特性。检测数据的完整性和准确性对于刹车片产品的质量控制和安全评估具有重要价值。
检测方法
刹车片静摩擦系数测试采用多种标准化方法,根据测试原理和设备配置的不同,主要分为以下几种测试方法:
定速式摩擦试验机法
定速式摩擦试验机法是目前应用最为广泛的刹车片摩擦性能测试方法之一。该方法采用恒定的滑动速度对样品进行测试,通过测量摩擦力矩计算摩擦系数。测试时,将刹车片样品安装于试样夹具中,与旋转的对偶盘接触,在规定载荷和转速下进行测试。静摩擦系数测定需在旋转开始前的瞬间进行测量,记录样品与对偶盘之间的最大静摩擦力。
测试程序通常包括:样品预处理、温度平衡、正式测试、数据采集和结果计算等步骤。测试过程中需严格控制温度、载荷、转速等参数,确保测试条件的稳定性和一致性。标准测试温度范围通常为100℃至350℃,按50℃间隔递增,并在每个温度点进行多次测试。
惯性测功机法
惯性测功机法采用模拟真实制动工况的方式进行测试,更加贴近实际使用条件。该方法利用飞轮惯性模拟车辆行驶动能,通过制动过程测量摩擦性能。静摩擦系数的测定可在制动开始瞬间进行,记录初始制动力矩并计算静摩擦系数。
惯性测功机法的优势在于能够模拟多种制动工况,包括紧急制动、缓速制动、连续制动等,测试结果更具有实际参考价值。但该方法设备成本较高,测试周期较长,主要用于新产品开发和型式试验。
倾斜平台法
倾斜平台法是一种较为传统的静摩擦系数测试方法,通过逐渐增大倾斜角度,测量样品开始滑动时的临界角度,进而计算静摩擦系数。该方法设备简单,操作便捷,适用于快速筛查和教学演示。但测试精度相对较低,受样品尺寸和表面状态影响较大,目前已较少用于正式检测。
剪切法
剪切法通过测量样品与对偶件之间的剪切力来计算静摩擦系数。测试时,样品与对偶件在规定载荷下压紧,通过拉力机施加切向力,记录样品开始移动时的最大剪切力。该方法适用于静摩擦系数的精确测量,测试结果稳定可靠。
台架试验法
台架试验法将完整的制动器总成安装于测试台架,模拟实际装车条件进行测试。该方法能够综合评估制动系统各部件的匹配性能,测试结果具有更高的实际应用价值。静摩擦系数的测定结合整车制动性能评估进行,可获取更为全面的摩擦性能数据。
不同测试方法各有特点,选择时需综合考虑检测目的、精度要求、设备条件和时间成本等因素。在实际检测工作中,通常采用多种方法相结合的方式,以获取全面、准确的静摩擦系数数据,为产品评价和质量改进提供可靠依据。
检测仪器
刹车片静摩擦系数测试需要依靠专业化的检测仪器设备,不同测试方法对应不同的仪器配置。以下为主要检测仪器的详细介绍:
- 定速式摩擦试验机:该设备是刹车片摩擦性能测试的核心仪器,主要包括驱动系统、载荷系统、温控系统、测量系统和数据采集系统。驱动系统提供恒定的旋转速度,载荷系统施加规定的法向压力,温控系统控制测试温度,测量系统采集摩擦力矩和温度数据。设备需满足GB/T 5763等标准的技术要求,测量精度和稳定性需定期校准。
- 惯性测功机:大型制动性能测试设备,配备惯性飞轮组、驱动电机、制动器安装台架、冷却系统和数据采集系统。能够模拟不同车型的惯量配置,进行制动效能、热衰退、热恢复等多种性能测试。设备参数需满足ECE R90、SAE J2430等标准要求。
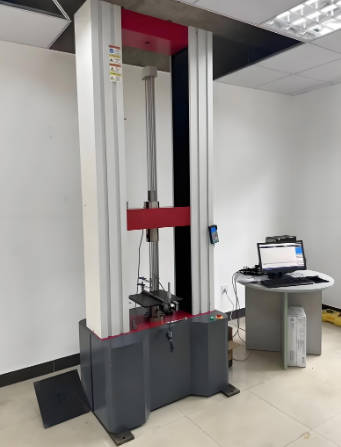
- 电子万能试验机:用于剪切法静摩擦系数测试,配备专用夹具,能够精确测量样品与对偶件之间的剪切力。设备量程和精度需满足测试要求,通常选用10kN至50kN量程的机型。
- 环境试验箱:用于高低温环境条件下的静摩擦系数测试,能够提供-40℃至300℃的温度范围,温控精度通常为±2℃。设备需与摩擦试验机配合使用,或作为独立的环境模拟装置。
- 表面粗糙度仪:用于测量刹车片和对偶件表面的粗糙度参数,表面粗糙度是影响静摩擦系数的重要因素。测量参数包括Ra、Rz、Rq等,测量精度需满足相关标准要求。
- 硬度计:用于测量刹车片材料的硬度,包括洛氏硬度、邵氏硬度等。硬度与摩擦性能存在一定关联性,硬度测试可作为静摩擦系数测试的补充检测项目。
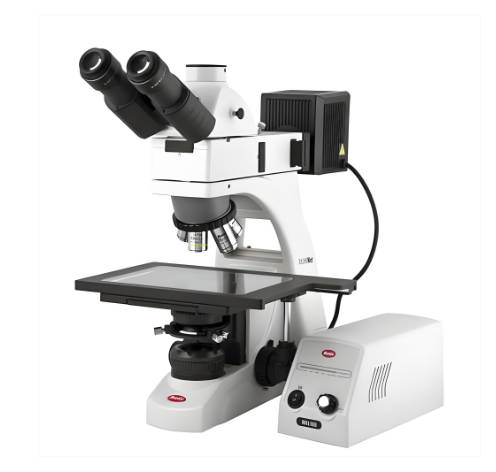
- 金相显微镜:用于观察刹车片材料的微观组织结构,分析材料组成和分布状态,为摩擦性能研究提供微观层面的技术支持。
- 热分析仪:包括差热分析仪(DTA)和热重分析仪(TGA),用于分析刹车片材料的热稳定性,预测高温条件下的摩擦性能变化趋势。
检测仪器的管理和维护是保证测试质量的重要环节。所有仪器设备需建立完整的计量溯源体系,定期进行校准和期间核查,确保测量结果的准确性和可靠性。仪器操作人员需经过专业培训,熟练掌握设备操作规程和故障处理方法,严格按照标准程序开展测试工作。
应用领域
刹车片静摩擦系数测试在多个行业和领域发挥着重要作用,为产品质量控制和安全管理提供了关键技术支撑。以下为主要应用领域的详细介绍:
- 汽车制造业:汽车整车厂及其零部件供应商是刹车片静摩擦系数测试的主要应用领域。在车型开发阶段,通过测试优化刹车片配方和制动系统匹配参数;在量产阶段,通过定期抽检确保产品质量一致性;在供应商管理环节,将静摩擦系数作为关键验收指标,把控原材料和外购件质量。
- 刹车片生产企业:摩擦材料制造商将静摩擦系数测试贯穿于产品研发、生产控制和出厂检验全过程。在新材料开发阶段,通过测试筛选配方体系;在生产过程控制中,通过检测监控工艺波动;在产品出厂前,通过检验确保产品符合质量标准。
- 进出口检验检疫:海关和检验检疫机构对进出口刹车片产品实施质量监管,静摩擦系数是必检项目之一。通过检测确保进口产品符合我国强制性标准要求,出口产品满足目标市场技术法规,保障贸易安全和消费者权益。
- 产品认证机构:汽车零部件认证机构在实施ECE R90、CCC等产品认证时,将静摩擦系数测试列为关键检测项目。认证测试结果作为产品符合性评价的重要依据,是产品获得市场准入资格的前提条件。
- 车辆检测维修:汽车维修行业在更换刹车片时,可通过静摩擦系数测试评估产品质量,避免使用不合格产品带来的安全隐患。部分高端维修企业配备简易测试设备,为客户提供刹车片性能检测服务。
- 科研院所和高校:科研机构利用静摩擦系数测试技术研究摩擦材料的摩擦学机理,开发新型高性能刹车片材料,推动行业技术进步。测试数据为理论研究和技术创新提供实验支撑。
- 司法鉴定和质量仲裁:在涉及刹车片质量纠纷的司法案件中,静摩擦系数测试是重要的技术鉴定手段。专业检测机构接受委托开展检测,为案件审理提供科学客观的技术依据。
- 轨道交通行业:高铁、地铁等轨道交通车辆对制动安全有严格要求,静摩擦系数测试是刹车片产品准入和定期检修的必检项目。测试标准和方法与汽车刹车片有所差异,需符合轨道交通行业相关规范。
随着汽车保有量持续增长和消费者安全意识提升,刹车片静摩擦系数测试的市场需求不断扩大。新能源汽车的快速发展也为测试行业带来新的机遇和挑战,新能源车辆制动系统具有新的技术特点,对测试技术和标准体系提出了更高要求。未来,刹车片静摩擦系数测试将继续向标准化、智能化、高效化方向发展,为汽车产业高质量发展提供更加有力的技术保障。
常见问题
刹车片静摩擦系数的正常范围是多少?
根据GB 5763-2018等标准规定,刹车片的摩擦系数应符合相关要求。静摩擦系数的具体数值因材料类型和产品等级而异,一般而言,盘式刹车片的静摩擦系数在0.35至0.55范围内较为常见。不同品牌和配方的产品,其静摩擦系数可能存在差异,但均应在标准规定的限值范围内。静摩擦系数过高或过低均会影响制动效果和行车安全,因此选择符合标准要求的产品至关重要。
静摩擦系数与动摩擦系数有什么区别?
静摩擦系数是指在相对静止状态下,物体开始运动瞬间所需的最大切向力与法向力的比值,反映的是物体从静止到运动转换时的摩擦特性。动摩擦系数是指在相对运动状态下,维持物体运动所需的切向力与法向力的比值,反映的是物体持续滑动过程中的摩擦特性。在刹车片应用中,静摩擦系数主要影响制动踏板踩下的初始制动力,而动摩擦系数则影响持续制动过程中的制动力稳定性。通常情况下,静摩擦系数略高于动摩擦系数。
哪些因素会影响静摩擦系数测试结果?
影响刹车片静摩擦系数测试结果的因素主要包括:测试温度,温度升高可能导致材料表面状态变化,影响摩擦系数;法向载荷,载荷大小可能改变接触面积和压力分布;对偶件表面状态,包括材质、硬度和粗糙度等;环境湿度,湿度变化可能影响材料的吸水性和表面状态;测试速度,滑动速度对摩擦热的生成有直接影响;样品预处理条件,包括磨合时间、温湿度平衡等;测试仪器精度,包括力传感器精度、温控精度等。在测试过程中,需严格控制上述因素,确保测试结果的可重复性和可比性。
如何提高静摩擦系数测试的准确性?
提高刹车片静摩擦系数测试准确性的措施包括:严格按照标准要求进行样品准备,确保样品尺寸、外观和预处理条件符合规定;定期对测试设备进行校准和维护,保证测量精度;控制测试环境条件,确保温湿度稳定;执行标准化的测试程序,操作人员需经过专业培训;进行平行测试,取多次测试的平均值;记录完整的测试数据,便于追溯和分析;选用合适的测试方法,根据检测目的选择最适合的标准和方法。通过以上措施,可有效提高测试结果的准确性和可靠性。
静摩擦系数测试周期需要多长时间?
刹车片静摩擦系数测试周期因检测项目数量和测试方法而异。单次静摩擦系数测定通常需要30分钟至1小时,包括样品安装、温度平衡、测试操作和数据记录等步骤。若进行多温度点的完整测试序列,测试周期可能需要4至8小时。若包含样品预处理、磨合和后续分析,完整检测周期可能需要1至3个工作日。具体周期需根据检测要求和工作安排确定,检测机构会在接受委托时与客户沟通确认。
新能源汽车刹车片静摩擦系数测试有何特殊要求?
新能源汽车制动系统具有新的技术特点,包括制动能量回收功能的存在,使得机械制动的使用频率和工况发生变化。因此,新能源汽车刹车片对静摩擦系数的稳定性有更高要求。测试时需考虑以下因素:低速工况下的制动响应,能量回收与机械制动的协调配合,长期低负荷使用对材料性能的影响,以及材料的老化特性等。部分标准已针对新能源汽车特点进行修订,测试方法和指标要求有所调整。建议新能源汽车刹车片按照最新的行业标准或企业规范进行测试。
刹车片静摩擦系数测试不合格的原因有哪些?
刹车片静摩擦系数测试不合格的原因可能包括:原材料质量波动,配方中各组分含量偏差;生产工艺控制不当,如热压温度、压力、时间等参数偏离工艺规范;材料配方设计不合理,导致摩擦性能达不到要求;储存运输不当,受潮、污染或高温老化;对偶件匹配不当,材料与制动盘不匹配;测试条件不当,如温度、载荷等参数控制不准确。针对不合格情况,需分析具体原因,采取相应纠正措施,确保产品质量符合标准要求。
编辑:北检院编辑部