技术概述
塑封料作为一种重要的电子封装材料,在半导体器件、集成电路封装等领域具有广泛的应用。热变形温度是衡量塑封料在高温环境下抵抗变形能力的关键指标,直接关系到封装器件在焊接、高温工作环境下的可靠性和稳定性。塑封料热变形温度测定步骤的标准化执行,对于保障电子产品的质量安全具有不可替代的重要意义。
热变形温度是指高分子材料在规定的载荷作用下,以一定的升温速率升温,当试样达到规定变形量时的温度。对于塑封料而言,这一参数尤为重要,因为它决定了材料在高温工艺过程中是否能够保持结构完整性。在电子制造业中,塑封料需要经历回流焊、波峰焊等高温工艺,如果热变形温度不足,可能导致封装体变形、开裂甚至功能失效。
塑封料热变形温度测定步骤涉及样品制备、试验条件设定、升温速率控制、变形量监测等多个环节,每个环节都需要严格按照相关标准执行。目前国内外广泛采用的检测标准包括GB/T 1634、ISO 75、ASTM D648等,这些标准对试验方法、设备要求、数据处理等方面都做出了详细规定。
准确测定塑封料的热变形温度,不仅可以帮助材料研发人员优化配方设计,还能为生产工艺参数的制定提供科学依据。同时,这一检测数据也是产品质量控制的重要指标,有助于建立完善的质量管理体系。本文将详细介绍塑封料热变形温度测定步骤的各个环节,为相关从业人员提供专业的技术参考。
检测样品
在进行塑封料热变形温度测定之前,样品的制备是至关重要的第一步。样品的质量和规格直接影响检测结果的准确性和可重复性。根据相关标准要求,塑封料热变形温度测试样品通常采用标准样条形式,其尺寸和制备工艺需要符合严格的规定。
塑封料样品的制备方式主要有两种:注塑成型和压塑成型。注塑成型是目前最常用的制备方法,能够获得尺寸精度高、表面质量好的标准样条。在注塑过程中,需要严格控制模具温度、注射压力、保压时间等参数,确保样品内部结构均匀、无明显缺陷。压塑成型则适用于某些特殊配方的塑封料,需要在高温高压条件下将粉料或粒料压制成标准样条。
标准样条的尺寸规格通常为:长度80mm以上、宽度10mm、厚度4mm。部分标准也允许使用其他尺寸规格,但需要根据样品厚度调整测试跨度和载荷。样品表面应平整光滑,无气泡、裂纹、杂质等缺陷,边缘整齐无毛刺。在样品制备完成后,还需要进行适当的状态调节,通常在23±2℃、相对湿度50±5%的环境下放置不少于40小时。
- 注塑成型样品:采用注塑机按照规定的工艺参数制备,适用于大多数热固性塑封料
- 压塑成型样品:采用平板硫化机或热压机制备,适用于流动性较差的塑封料配方
- 机械加工样品:对于某些特殊形状的成品,可通过机械加工方法获取符合要求的测试样条
- 二次固化样品:热固性塑封料在成型后需要进行二次固化处理,以确保材料完全交联
样品的数量也是影响检测结果可靠性的重要因素。根据统计学要求,每组样品至少需要测试5个样条,取平均值作为最终结果。同时,还需要准备备用样品以应对异常情况的发生。在样品制备过程中,应详细记录所用工艺参数、设备型号、环境条件等信息,确保检测结果的可追溯性。
检测项目
塑封料热变形温度测定涉及多个具体的检测项目,每个项目都有其特定的技术要求和测试条件。了解这些检测项目的定义和内涵,有助于准确理解和应用测定步骤。主要检测项目包括热变形温度、维卡软化温度、负荷变形温度等,这些项目从不同角度反映材料的热性能特征。
热变形温度是最核心的检测项目,定义为在规定载荷作用下,试样中点弯曲变形量达到规定值时的温度。根据载荷大小的不同,热变形温度测试分为A法(1.80MPa)、B法(0.45MPa)和C法(8.00MPa)三种方法。对于塑封料而言,通常采用A法进行测试,这与实际使用条件更为接近。测试过程中,样品以恒定速率升温,当跨中变形量达到0.21mm(跨度100mm时)或0.25mm(跨度64mm时)时记录的温度即为热变形温度。
除了基本的热变形温度测定外,完整的检测项目还包括样品的外观检查、尺寸测量、密度测定等辅助项目。这些辅助项目虽然不是直接的热性能指标,但对于判断样品质量和分析测试结果具有重要参考价值。
- 热变形温度(HDT):在规定载荷和升温速率下测定,反映材料短期耐热性能
- 维卡软化温度:采用特定针入法测定,适用于评价材料的软化特性
- 玻璃化转变温度:通过动态热机械分析或差示扫描量热法测定,反映材料的相变特性
- 热膨胀系数:测定材料在加热过程中的尺寸变化率,与热变形性能密切相关
- 弯曲模量:常温下的力学性能参数,影响热变形温度测试时的变形行为
在实际检测过程中,可以根据产品标准要求或客户需求选择相应的检测项目组合。对于电子封装用塑封料,热变形温度是最关键的必测项目,其他项目可根据具体情况选测。所有检测项目都应按照相关标准规定的步骤执行,确保检测结果的准确性和可比性。
检测方法
塑封料热变形温度测定步骤是整个检测工作的核心内容,包括样品安装、试验条件设定、加热过程控制、数据采集处理等多个环节。每个环节都需要严格按照标准方法执行,才能获得准确可靠的检测结果。下面详细介绍塑封料热变形温度测定步骤的具体操作流程。
第一步是试验准备工作。检查热变形温度测试仪的工作状态,确保加热槽清洁、传热介质充足、温度传感器和变形测量装置功能正常。根据样品尺寸计算所需施加的载荷,选择合适的砝码或设置电子加载系统的参数。调整样品支架的跨度,确保样品两端支撑距离符合标准要求。
第二步是样品测量与安装。使用精密量具测量样品的宽度和厚度,精确到0.01mm。根据样品尺寸计算所需施加的总载荷,计算公式为:F=2σbh²/(3L),其中F为总载荷,σ为规定的应力值,b为样品宽度,h为样品厚度,L为跨度。将样品水平放置在支架上,确保样品与支撑圆柱充分接触。安装位移传感器或千分表,调整零点位置。
第三步是施加初始载荷。在室温下对样品施加计算得到的载荷,使样品产生微小但稳定的初始变形。初始载荷施加后,应等待5分钟以上,确保样品变形趋于稳定。记录初始变形量,作为后续计算的基准。在这一步骤中,需要注意避免过载或冲击载荷对样品造成损伤。
第四步是加热过程。启动加热系统,按照规定的升温速率(通常为120℃/h或2℃/min)对加热槽进行加热。在加热过程中,传热介质(通常为硅油)需要对样品进行均匀加热。记录温度和变形量的变化,当样品中点变形量达到规定值(跨度100mm时为0.21mm,跨度64mm时为0.25mm)时,记录此时的温度即为热变形温度。
第五步是试验结束与数据处理。当样品变形量达到规定值时,停止加热,卸除载荷,取出样品。检查样品变形情况,记录是否有异常现象。对多个样品的测试结果进行统计分析,计算平均值和标准偏差。根据标准要求对测试结果进行修约,并编写详细的检测报告。
- 样品准备步骤:测量尺寸、计算载荷、状态调节、记录初始数据
- 设备调试步骤:检查仪器状态、调整跨度、校准温度和变形测量系统
- 加载步骤:施加初始载荷、等待变形稳定、记录基准值
- 加热步骤:设定升温速率、启动加热、监控温度和变形
- 数据采集步骤:实时记录温度-变形曲线、确定热变形温度点
- 结果处理步骤:统计分析、数据修约、报告编写
在整个测定过程中,需要注意环境条件的影响。试验室温度应保持在23±2℃,相对湿度控制在50±10%。加热槽内温度分布应均匀,温度梯度不超过1℃。升温速率应严格控制,过快或过慢都会影响测试结果的准确性。同时,操作人员应经过专业培训,熟练掌握仪器操作技能和标准方法要求。
检测仪器
塑封料热变形温度测定需要使用专业的检测仪器设备,仪器的性能和精度直接影响检测结果的可靠性。现代热变形温度测试仪通常集成了自动控温、自动加载、自动数据采集等功能,能够实现高精度、高效率的检测。了解各类检测仪器的特点和使用方法,是正确执行测定步骤的重要前提。
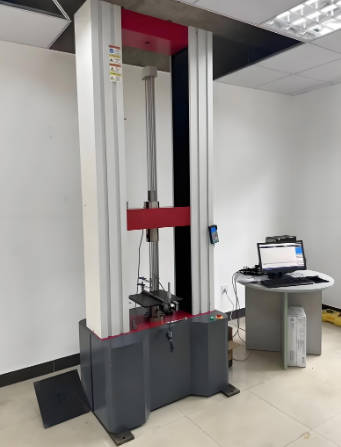
热变形温度测试仪主要由以下几个部分组成:加热槽及温控系统、样品支架、加载系统、变形测量系统、数据采集与处理系统。加热槽用于容纳传热介质(如硅油)并提供均匀的热环境,温控系统负责控制升温速率和温度监测。样品支架通常由两个支撑圆柱和一个加载头组成,支撑圆柱的直径和跨度可根据标准要求调整。加载系统用于施加规定的载荷,有砝码式和电子式两种类型。变形测量系统通常采用位移传感器或千分表,测量精度应达到0.01mm。
除了热变形温度测试仪外,还需要配备样品制备设备、测量工具和辅助设备。注塑机或热压机用于制备标准样条,精密卡尺或测微计用于测量样品尺寸,烘箱用于样品的干燥和状态调节。对于某些特殊要求的检测,还需要配备高低温试验箱、动态热机械分析仪等设备。
- 热变形温度测试仪:核心检测设备,具备自动控温和数据采集功能
- 注塑机:用于制备注塑成型样品,需配备标准样条模具
- 热压机:用于制备压塑成型样品,适用于热固性塑封料
- 精密量具:包括游标卡尺、测微计等,用于样品尺寸测量
- 烘箱:用于样品干燥、二次固化和状态调节
- 分析天平:用于样品质量测量,精度要求0.001g
- 温度校准设备:用于校准测试仪的温度测量系统
检测仪器的日常维护和定期校准是确保检测结果准确性的重要保障。加热槽内的传热介质应定期更换,避免因介质老化影响传热效率。温度传感器和变形测量系统应按照规定周期进行校准,确保测量精度符合标准要求。仪器使用前后应进行功能检查,发现异常应及时处理。同时,应建立完善的仪器使用记录和维护档案,便于追溯和管理。
应用领域
塑封料热变形温度测定步骤广泛应用于电子制造、材料研发、质量控制等多个领域。随着电子产品向小型化、高性能化方向发展,对塑封料的热性能要求越来越高,热变形温度测定的重要性也日益凸显。了解这些应用领域,有助于更好地理解检测工作的意义和价值。
在半导体封装领域,塑封料是保护芯片和引线框架的关键材料。集成电路在制造过程中需要经历多次高温工艺,如引线焊接、回流焊、波峰焊等,工艺温度可达200-260℃。如果塑封料的热变形温度不足,在这些高温工艺中可能发生软化变形,导致封装体尺寸变化、引脚弯曲等问题,严重影响产品的焊接质量和可靠性。因此,准确测定塑封料的热变形温度,是确保封装器件质量的必要环节。
在材料研发领域,热变形温度是评价新配方塑封料性能的重要指标。研发人员通过调整树脂类型、固化剂种类、填料含量等配方参数,优化材料的热性能。热变形温度测定为配方优化提供了定量化的评价指标,有助于加速研发进程、降低研发成本。同时,热变形温度数据也是材料选型的重要依据,帮助工程师选择最适合特定应用场景的材料。
- 半导体封装:评价封装材料在回流焊等高温工艺中的稳定性
- 电子组装:确保塑封器件能够承受焊接温度而不变形
- 材料研发:优化塑封料配方,提高材料的耐热性能
- 质量控制:建立来料检验标准,监控产品质量波动
- 失效分析:分析高温环境下器件失效的原因
- 标准化工作:制定产品标准和技术规范
在汽车电子、航空航天、工业控制等特殊应用领域,对塑封料的热性能要求更为严格。这些领域的产品需要在高温、高湿、振动等恶劣环境下长期工作,塑封料必须具有足够高的热变形温度才能保证产品的可靠性。通过准确测定热变形温度,可以为产品设计提供科学的材料参数,确保产品在各种工况下的性能稳定性。
常见问题
问题一:塑封料热变形温度测定步骤的检测周期是多久?
塑封料热变形温度测定步骤的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目数量、样品数量、测试方法复杂程度、设备状态等。如果只进行单一的热变形温度测试,周期相对较短;如果需要同时进行多个热性能项目的测试,周期会相应延长。样品数量较多时,需要排队等候或分批测试,也会增加检测周期。如果客户有加急需求,可以通过调整检测安排、增加测试设备等方式缩短周期,但可能需要支付加急费用。在委托检测前,建议与检测机构充分沟通,明确检测需求和时间要求。
问题二:塑封料热变形温度测定步骤的检测价格是多少?
塑封料热变形温度测定步骤的检测价格受多种因素影响,无法一概而论。主要影响因素包括:检测项目的数量和类型,单一项目测试和多项目组合测试的价格差异较大;测试方法的选择,不同标准方法对设备、耗材、工时的要求不同;样品数量,批量检测通常可以享受一定的优惠;检测周期的要求,加急服务会增加检测成本;报告类型,是否需要特殊格式的检测报告等。建议有检测需求的客户直接联系咨询,提供详细的检测要求和样品信息,由专业人员评估后给出具体的报价方案。
问题三:塑封料热变形温度测定步骤测试需要什么资质?
塑封料热变形温度测定步骤测试需要具备相应的检测资质才能保证检测结果的权威性和法律效力。我们旗下拥有CMA和CNAS资质,具备开展热变形温度检测的能力。我们的检测能力范围覆盖了塑封料等高分子材料的主要性能指标,拥有专业的技术团队和完善的质量管理体系。实验室配备了先进的热变形温度测试设备,能够满足不同标准方法的测试需求。我们的技术人员均经过专业培训,具有丰富的检测经验,能够确保检测过程的规范性和结果的准确性。客户可以放心委托检测,获得专业可靠的技术服务。
问题四:塑封料热变形温度测试时如何选择载荷方法?
塑封料热变形温度测试载荷方法的选择应根据材料特性和实际应用条件确定。常用的载荷方法有三种:A法(1.80MPa)、B法(0.45MPa)和C法(8.00MPa)。对于电子封装用塑封料,通常采用A法进行测试,因为这一应力水平与实际使用条件较为接近。如果材料在低应力下的变形温度更能反映使用性能,可以选择B法;如果材料用于承受高负荷的场合,可以选择C法。需要注意的是,不同载荷方法测得的热变形温度差异较大,在报告结果时应注明所采用的载荷方法。同时,在比较不同材料的性能时,应确保采用相同的载荷方法。
问题五:热变形温度测试中升温速率对结果有何影响?
升温速率是影响热变形温度测试结果的重要因素。升温速率过快时,传热介质与样品之间存在较大的温度梯度,样品内部温度低于介质温度,导致测得的热变形温度偏高。升温速率过慢时,测试周期延长,且可能受到环境因素的影响。标准规定的升温速率通常为120℃/h或2℃/min,这一速率能够保证样品与传热介质之间的温度平衡,获得稳定可靠的测试结果。在实际测试中,应严格控制升温速率,定期校准设备的升温速率精度。如果需要比较不同批次或不同材料的测试结果,必须确保采用相同的升温速率。
问题六:塑封料样品制备对测试结果有什么影响?
塑封料样品制备质量对热变形温度测试结果有显著影响。样品制备过程中,成型温度、压力、时间等参数会影响材料的交联密度和内部结构,进而影响热性能。如果固化不完全,材料的热变形温度会明显偏低;如果成型过程中产生气泡、裂纹等缺陷,会影响测试时的变形行为,导致结果离散度增大。样品尺寸精度也很重要,尺寸偏差会导致实际应力与设定值不符。因此,在样品制备时应严格控制工艺参数,确保材料完全固化,样品无缺陷,尺寸符合标准要求。同时,制备完成后应进行适当的状态调节,使样品达到测试标准规定的环境条件。
问题七:如何提高热变形温度测试结果的准确性?
提高塑封料热变形温度测试结果的准确性需要从多个方面入手。首先,确保样品制备质量,采用正确的成型工艺,保证材料完全固化和样品尺寸精度。其次,严格按照标准方法操作,包括样品安装、载荷施加、升温速率控制等环节。第三,定期校准和维护检测设备,确保温度测量和变形测量系统的精度。第四,进行足够数量的重复测试,一般每组至少测试5个样品,通过统计分析减小随机误差。第五,控制好试验环境条件,避免温度和湿度波动对测试的影响。第六,操作人员应经过专业培训,熟练掌握测试方法和仪器操作技能。通过以上措施的综合实施,可以有效提高测试结果的准确性和重复性。
编辑:北检院编辑部