技术概述
塑料光泽度是衡量塑料制品表面外观质量的一项重要物理指标,它反映了材料表面在特定条件下对光线的镜面反射能力。在塑料加工与应用行业中,光泽度不仅直接影响产品的美观度和商业价值,还在一定程度上反映了材料的配方设计、成型工艺参数(如模具温度、注射速度、冷却时间)以及表面微观结构的稳定性。因此,掌握科学、规范的塑料光泽度测定方法,对于塑料生产企业、研发机构以及第三方检测实验室而言,具有极高的实用价值和指导意义。
从光学原理上分析,光泽度是指照射在物体表面的光线相对于入射光方向的反射光强与同样条件下标准板反射光强的比值。这个比值通常用光泽单位(GU)表示。对于塑料制品而言,其表面光泽度的高低取决于表面的平整度和光滑度。当表面非常平滑时,入射光主要发生镜面反射,此时光泽度较高;当表面粗糙不平或存在微观缺陷时,入射光会发生漫反射,导致镜面反射光强减弱,光泽度降低。因此,通过测定光泽度,可以侧面评估塑料制品表面的微观状态。
在技术标准体系方面,塑料光泽度测定方法主要依据国家标准GB/T 8807《塑料镜面光泽试验方法》以及国际标准ISO 2813《塑料—薄膜和固体塑料—镜面光泽的测定》。此外,美国材料与试验协会标准ASTM D523也是行业内广泛参考的依据。这些标准详细规定了测试的几何条件、试样制备要求、仪器校准程序以及数据处理方法,确保了检测结果的准确性和可比性。根据不同的光泽度范围和材料特性,通常采用20°、60°和85°三种不同的入射角进行测试,其中60°角是通用的测量角度,适用于大多数塑料制品;20°角适用于高光泽材料(如镜面塑料、高光ABS);而85°角则适用于低光泽材料(如消光塑料、纹理表面)。
随着塑料工业的快速发展,塑料制品的应用场景日益丰富,从高光泽的汽车内饰件到低光泽的哑光电子外壳,对光泽度的控制精度要求越来越高。光泽度测定方法作为质量控制(QC)和质量保证(QA)的关键环节,贯穿于原材料验收、生产过程监控以及成品出厂检验的全过程。通过标准化的检测流程,企业可以有效避免因光泽度不均、发花、划痕等问题导致的产品质量纠纷,提升产品的市场竞争力。同时,该技术也是研发新材料、优化模具设计、调整工艺参数的重要辅助手段。
检测样品
塑料光泽度测定方法的适用范围极为广泛,涵盖了多种形态和类型的塑料材料及制品。检测样品的形态、表面状态及颜色均会对测量结果产生显著影响,因此在送检和制备样品时需严格遵循相关标准要求。原则上,被测样品应具有平整、无缺陷的表面,且能完全覆盖光泽度计的测量光孔。以下是常见的检测样品类型:
- 塑料板材与片材:包括硬质PVC板、PP板、PE板、亚克力(PMMA)板、PC耐力板等。这类样品通常表面平整度较好,适合直接测量,是光泽度检测的基础样品类型。
- 注塑成型制品:如汽车内饰件(仪表盘、门板)、家电外壳(电视机后盖、冰箱抽屉)、电子数码产品外壳(手机壳、键盘按键)、塑料齿轮等。此类样品形状各异,测量时需选择平整区域,避免曲面反射带来的误差。
- 塑料薄膜:包括BOPP薄膜、PET薄膜、PE保鲜膜等。薄膜样品由于质地柔软,测量时需特别注意背底材料的影响,通常需要垫在标准黑瓷砖或特定背底上进行测量,以消除透射光的干扰。
- 塑料管材与型材:如PVC排水管、铝塑管、塑料门窗型材等。对于曲面样品,可能需要使用曲面光泽度计或专用夹具,或者截取平整部位进行测试。
- 色母粒与塑料粒子:虽然粒子本身无法直接测量光泽度,但通常需要将其注塑成标准样片(如ISO规定的标准样板)后进行测定,以此评价原材料的光泽特性。
- 特殊表面处理样品:包括喷涂塑料件、电镀塑料件、纹理塑料件(如皮纹、磨砂表面)。这类样品的光泽度分布往往不均匀,测量时需要增加测量点数或选取具有代表性的区域。
样品制备是检测前的关键步骤。标准规定,样品表面应清洁、无划痕、无油污、无指纹。对于注塑样品,注塑工艺参数(如熔体温度、模具温度、冷却速率)会显著影响表面光泽度,因此样品制备过程应模拟实际生产工艺或按照标准规定的条件进行,以保证测量结果具有代表性。同时,样品的厚度也是考量因素,一般要求样品不透明或厚度足以阻挡光线透过,以免影响测量精度。
检测项目
在塑料光泽度测定方法体系中,检测项目主要围绕光泽度值及其相关参数展开。虽然光泽度本身是一个单一的物理量,但在实际检测报告和质量控制中,往往包含多个维度的评估指标,以全面反映样品的表面光学性能。以下是核心检测项目:
- 60°镜面光泽度:这是最通用的检测项目,适用于绝大多数光泽度范围在10GU至70GU之间的塑料制品。通过60°入射角测量,可以获得样品的基本光泽度数值,用于判定产品是否符合标准要求或批次间的一致性。
- 20°镜面光泽度:专门针对高光泽塑料制品的检测项目,适用于光泽度高于70GU的高光表面,如汽车漆面保护膜、高光ABS板材、镜面塑料等。20°角具有较高的分辨率,能够灵敏地区分高光泽度样品之间的细微差异。
- 85°镜面光泽度:针对低光泽或哑光塑料制品的检测项目,适用于光泽度低于10GU的表面,如消光PP、哑光ABS、具有微细纹理的内饰件。85°入射角掠射光线,能够有效捕捉微弱的镜面反射信号,提高低光泽材料的测量精度。
- 光泽度均匀性:评估样品表面不同位置光泽度的一致性。对于大面积板材或复杂结构件,需要在样品表面选取多个测量点(通常至少5个点),计算光泽度的平均值、极差和标准偏差,以评估是否存在光泽不均、阴阳面等缺陷。
- 光泽度保持率:在老化测试(如氙灯老化、紫外老化)或耐磨测试前后分别测定光泽度,计算光泽度保持率或损失率,以此评价材料的耐候性和耐磨损性能。这是材料耐久性评价的重要组成部分。
- 反射雾影:对于高光泽表面,除了测量镜面光泽度外,有时还需要评估雾影值。雾影是指由表面微观不平整引起的漫反射光,会导致高光表面看起来不够清澈透亮。该项指标常用于光学级塑料或高品质外观件的检测。
检测项目的选择应根据客户的实际需求、产品标准规定或相关行业标准进行。例如,汽车内饰件可能对60°光泽度及均匀性有严格要求,而光学镜片则可能需要关注20°光泽度和雾影值。准确的检测项目设定是出具高质量检测报告的前提。
检测方法
塑料光泽度测定方法的核心在于严格按照标准流程操作,消除环境、仪器和人为因素带来的误差。目前国内最主流的检测方法依据为GB/T 8807-1988《塑料镜面光泽试验方法》,该方法等同于ISO 2813标准。以下是详细的检测步骤与操作规范:
1. 样品制备与预处理:首先,将样品置于温度23±2℃、相对湿度50±5%的标准实验室环境中进行状态调节,时间不少于24小时(或按具体产品标准规定),以消除温度和湿度对塑料表面光学性能的影响。样品表面应用不起毛的擦拭布蘸取无水乙醇轻轻擦拭,去除灰尘和油污,待溶剂完全挥发后进行测试。对于薄膜样品,需将其平整地贴在标准黑瓷砖或规定的背底上,避免褶皱和气泡。
2. 仪器选择与校准:根据预期的光泽度范围选择合适的光泽度计(20°、60°或85°几何结构)。若不确定光泽度范围,通常先用60°角进行预测试。开机预热后,必须使用仪器自带的标准板进行校准。标准板分为高光泽标准板(如黑玻璃标准板)和中低光泽标准板。校准过程至关重要,需确保仪器零点和标准值准确无误。若测量值超出标准板范围,应重新选择标准板或校准程序。
3. 角度选择规则:GB/T 8807标准规定了角度选择原则:先用60°角测量。如果测量结果大于70GU,建议改用20°角重新测量,以提高分辨率;如果测量结果小于10GU,建议改用85°角测量,以提高灵敏度。如果样品具有明显的纹理方向,应分别测量平行于纹理方向和垂直于纹理方向的光泽度,并注明方向。
4. 测量操作:将光泽度计的测量窗口紧密贴合在被测样品表面,确保没有漏光现象。按下测量键,待示数稳定后记录读数。为了获得具有代表性的结果,应在样品表面不同位置选取至少三个测量点(对于大样品建议五个点以上),测量点分布应均匀,避免边缘效应。对于有明显纹理、划痕或缺陷的区域,应避开或单独记录。
5. 数据处理:计算所有测量点的算术平均值作为该样品的光泽度值。同时,可计算极差(最大值减最小值)以评估光泽均匀性。若使用了多个角度测量,报告应分别列出不同角度下的光泽度值,并注明所使用的入射角。
6. 影响因素控制:在检测过程中,必须严格控制环境光线,避免强光直射仪器镜头。操作人员应避免对着样品呼吸,以免水汽凝结影响读数。对于透明或半透明样品,背底的影响不可忽视,必须保证背底的一致性。此外,光泽度计的光源在使用过程中会逐渐衰减,需定期进行期间核查或送计量机构检定,确保光源稳定性。
通过上述标准化的检测方法,可以获得准确、可比的塑料光泽度数据。这些数据不仅是判定产品质量合格与否的依据,也是改进生产工艺、调整模具表面处理方式的重要参考。在实际操作中,检测人员应具备丰富的经验,能够识别异常数据并及时排查原因,保证检测结果的公正性和科学性。
检测仪器
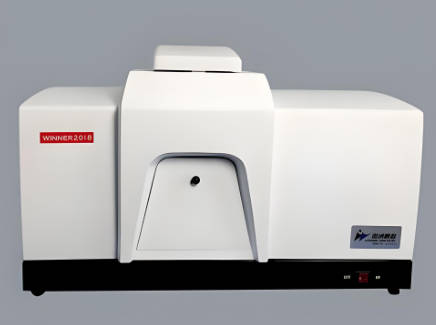
塑料光泽度测定方法的实施离不开专业的检测仪器。光泽度计(Gloss Meter)是核心设备,其设计原理基于光的反射定律,通过发射一束特定角度的光线照射样品表面,并接收镜面反射方向的光线,经光电转换器转换为电信号,从而计算出光泽度值。为了满足不同应用场景的需求,检测仪器可分为多种类型,且配套设施也至关重要。
- 单角度光泽度计:最常见的类型,通常为60°角光泽度计。这类仪器结构紧凑、操作简便,适用于常规塑料制品的质量检测。部分高端型号具有高精度测量功能,满足实验室级别的检测要求。
- 三角度光泽度计:集成了20°、60°、85°三种几何角度的仪器。这类仪器功能强大,能够一次性测量不同角度下的光泽度,非常适合于检测中心或研发实验室使用,尤其适用于光泽度范围跨度大或不确定的样品检测。无需更换仪器即可完成从高光到哑光的全面测试,极大地提高了检测效率。
- 便携式光泽度计:设计轻便、电池供电,适合在生产线现场、仓库或户外对大型塑料件进行现场检测。虽然体积小,但现代便携式仪器在精度上已能满足大多数工业应用需求。
- 台式光泽度计:主要用于实验室环境,配合专用软件进行数据分析和报告生成。这类仪器通常具有更高的稳定性和重复性,适用于科研开发和仲裁检测。
- 标准板(基准板):仪器配套的标准板是仪器精度的基准。通常包括高光泽黑玻璃板(由折射率1.567的光学玻璃抛光制成)和中低光泽陶瓷板。标准板必须妥善保存,避免划伤和污染,定期送检校准,以保证量值溯源的准确性。
- 辅助配件:包括用于薄膜测量的黑色背衬板、样品夹持装置、清洁工具(专用擦镜纸、无水乙醇)等。这些配件虽小,但对于保证测量结果的可靠性起着不可或缺的作用。
仪器设备的维护保养是检测工作的重要环节。光泽度计的光学镜头严禁用手触摸,测量窗口应保持清洁。在测量过程中,如果读数漂移或不稳定,应立即重新校准。正规检测机构会建立完善的仪器设备管理制度,定期对光泽度计进行期间核查和计量检定,确保其始终处于良好的工作状态,从而保障塑料光泽度测定方法的有效实施。
应用领域
塑料光泽度测定方法在众多行业和领域发挥着关键作用。随着消费者对外观品质要求的提升,光泽度已成为许多行业通用的质量控制指标。通过准确的测定,企业能够有效控制产品外观一致性,提升品牌形象。以下是主要的应用领域:
- 汽车工业:汽车内饰件(如仪表盘、门内饰板、中控台、方向盘)和部分外饰件(如保险杠、后视镜外壳)对光泽度有严格规定。过高的光泽度会产生眩光影响驾驶安全,过低则显得质感廉价。通过测定方法,汽车厂商可以精确控制内饰件的哑光或低光泽效果,营造舒适的驾乘环境。
- 电子电器行业:电视机外壳、电脑显示器边框、手机背盖、洗衣机面板等塑料件,光泽度直接影响电子产品的外观档次。例如,高端家电常采用高光注塑技术,要求光泽度极高且均匀;而商务电子产品则偏好细腻的哑光质感。光泽度测定是外观检验的必经环节。
- 包装行业:塑料薄膜、塑料瓶、化妆品包装盒等,其光泽度直接影响消费者的购买欲望。高光泽包装能提升产品的陈列效果,显得更加高档。检测机构通过测定方法帮助包装企业优化材料选择和印刷工艺,实现理想的包装视觉效果。
- 建筑装饰行业:塑料地板、PVC墙板、装饰线条、人造石台面等建筑材料,光泽度是评价其装饰性能的重要指标。不同的装修风格需要不同光泽度的材料,通过测定方法可以确保产品符合设计规范。
- 涂料与涂层行业:塑料表面的喷涂处理非常普遍。在评估涂料的流平性、光泽保持率以及涂层质量时,光泽度测定是核心手段。该方法用于监控喷涂工艺的稳定性,防止出现桔皮、发白等导致光泽度下降的缺陷。
- 原材料研发:在改性塑料研发过程中,光泽度是评估新材料配方性能的重要参数。例如,在PP中添加矿物填充料通常会降低光泽度,而添加玻璃微珠可能增加光泽度。研发人员利用测定方法筛选配方,开发出满足特定光泽需求的新型塑料材料。
综上所述,塑料光泽度测定方法不仅是实验室里的检测手段,更是连接生产制造与市场需求的桥梁。无论是追求高端质感的汽车内饰,还是注重视觉吸引力的消费电子,都离不开这一基础而重要的检测技术的支撑。随着智能制造的发展,在线光泽度监测技术也正在兴起,进一步拓展了该方法的应用边界。
常见问题
问题一:塑料光泽度测定方法的检测周期是多久?
塑料光泽度测定方法的检测周期一般为7-15个工作日。具体的检测时间会受到多种因素的影响,包括检测项目的数量、送检样品的数量、样品状态调节所需的时间以及检测方法的复杂程度等。如果客户仅需要测定常规的60°光泽度,且样品无需特殊处理,检测周期通常较短。若涉及多角度测量、老化后的光泽度保持率测试或大批量样品检测,所需时间会相应延长。此外,如果客户有加急需求,部分实验室提供加急服务,可在更短时间内出具检测报告。
问题二:塑料光泽度测定方法的检测价格是多少?
塑料光泽度测定方法的检测价格并非固定不变,而是受到多种因素的综合影响。首先,检测项目的数量是主要因素,单纯的60°光泽度测试与包含多角度测量、均匀性分析的项目价格不同。其次,样品的数量和制备难度也会影响费用,例如需要特殊制样的粒子原料或形状复杂的注塑件,可能涉及额外的制样成本。再者,检测周期的要求也会影响报价,加急服务通常费用较高。为了获取准确的报价,建议客户直接联系检测机构进行咨询,提供具体的检测需求和样品信息,我们将为您提供详细的费用说明。
问题三:塑料光泽度测定方法测试需要什么资质?
进行塑料光泽度测定方法测试,需要检测机构具备相应的专业资质和技术能力。我们旗下拥有CMA(检验检测机构资质认定)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的实验室管理体系、技术能力和设备条件均达到了国家标准和国际认可的水平。我们的能力范围覆盖了包括GB/T 8807、ISO 2813、ASTM D523在内的多项国内外标准。我们拥有一支经验丰富的专业技术团队,配备了高精度的光泽度计和标准板,能够严格按照标准操作程序开展检测,确保数据的公正、准确和可靠。
问题四:为什么要分20°、60°、85°三种角度测量光泽度?
这三种角度的设计是为了适应不同光泽度水平的样品,以提高测量的灵敏度和分辨率。根据光学原理,不同入射角下样品表面的反射特性不同。60°角是通用角度,适用于大多数中光泽塑料;对于高光泽样品(>70GU),60°角的分辨率降低,使用20°角可以更灵敏地捕捉高光表面的微小差异;对于低光泽样品(<10GU),60°角反射光太弱,读数不稳定,使用85°角(掠射角)可以增强反射信号,更准确地测量哑光表面。因此,根据样品光泽度范围选择合适的角度是保证检测结果准确性的关键。
问题五:样品表面纹理对光泽度测量结果有何影响?
样品表面纹理对光泽度测量结果有显著影响。如果表面是平滑的镜面,反射光集中,光泽度读数高;如果表面有纹理(如磨砂、皮纹),光线会发生漫反射,导致镜面反射光减弱,光泽度读数降低。测量时,光泽度计的光孔会将一定区域内的反射光汇聚。对于具有方向性纹理的样品(如拉丝效果),平行于纹理测量和垂直于纹理测量的结果可能不同,通常建议测量多个方向取平均值,或按照标准规定选择特定方向。测量纹理表面时,更需关注测量点的位置一致性,以减少由于纹理分布不均带来的误差。
问题六:透明塑料薄膜的光泽度如何正确测定?
透明塑料薄膜的光泽度测定需要特别注意背底的影响。由于薄膜具有透光性,如果直接放在空气中或普通桌面上测量,背底的颜色和反射特性会干扰测量结果。按照标准方法(如GB/T 8807),应将薄膜样品平整地贴在标准黑瓷砖或黑色背衬上进行测量。这样可以吸收透过薄膜的光线,消除背底反射干扰,确保测量的是薄膜表面的反射光。此外,薄膜在测量过程中应保持平整,避免褶皱,否则会改变光路,导致数据不准。对于极薄的薄膜,可能还需要考虑多层叠加测量的情况。
问题七:光泽度测试结果出现偏差的常见原因有哪些?
光泽度测试结果出现偏差的原因主要涉及样品、仪器和操作三个方面。样品方面,表面清洁度不足(有灰尘、指纹)、温度未达平衡、表面不平整或有划痕,都会导致读数偏差。仪器方面,校准不准确、标准板污染或划伤、光源老化、测量窗口脏污,是常见误差源。操作方面,测量时手抖动、仪器未放平、漏光、测量位置选择不当(如选在了浇口或熔接痕处),也会影响结果。为获得准确数据,必须严格控制样品预处理,定期校准仪器,并规范操作手法,在发现异常时及时排查原因。
编辑:北检院编辑部