技术概述
渗碳层残余奥氏体测定是金属材料检测领域的一项重要技术手段,主要针对经过渗碳热处理工艺的钢制零部件表面层中残余奥氏体相含量进行定量分析。渗碳作为一种应用广泛的化学热处理工艺,通过在高温下使碳原子渗入钢件表面,从而在保持心部韧性的同时获得高硬度、高耐磨的表面层,广泛应用于齿轮、轴承、轴类等关键机械零件的表面强化处理。
在渗碳过程中,由于表面碳含量的升高,奥氏体稳定性增强,淬火后容易在表层形成一定数量的残余奥氏体组织。残余奥氏体是一种亚稳态组织,其存在对零件的性能具有双重影响:适量的残余奥氏体可以提高零件的接触疲劳强度和韧性,抑制裂纹扩展;但过量的残余奥氏体则会导致硬度降低、尺寸稳定性变差,在使用过程中可能发生相变诱发尺寸变化,影响零件的精度和寿命。
因此,准确测定渗碳层中残余奥氏体的含量及其分布规律,对于优化热处理工艺参数、控制产品质量、预测零件服役性能具有重要的指导意义。通过残余奥氏体测定,可以帮助生产企业建立科学的工艺规范,确保产品质量的一致性和可靠性,同时为失效分析提供关键的组织状态数据支撑。
残余奥氏体测定技术经过多年发展,已经形成了多种成熟的检测方法。其中,X射线衍射法以其无损、定量准确、可测量表面及沿深度分布等优点,成为最主流的检测手段。此外,金相分析法、磁性测量法、膨胀法等也在特定场合得到应用。随着仪器设备的不断进步和检测标准的完善,渗碳层残余奥氏体测定的精度和效率得到了显著提升。
检测样品
渗碳层残余奥氏体测定适用于各类经过渗碳或碳氮共渗处理的钢铁材料及制品。样品的制备质量直接影响检测结果的准确性和可靠性,因此需要严格按照相关标准要求进行样品的准备和处理。
适合进行残余奥氏体测定的样品类型包括但不限于以下几类:
- 齿轮类零件:包括汽车变速箱齿轮、减速机齿轮、工程机械齿轮等各类传动齿轮
- 轴承零件:轴承套圈、滚动体等经过渗碳处理的轴承部件
- 轴类零件:传动轴、花键轴、凸轮轴等需要表面强化的轴类产品
- 模具部件:部分要求表面高硬度、心部高韧性的模具零件
- 试样件:用于工艺验证的金相试样、工艺试块等标准样品
- 失效件:需要进行组织分析和失效原因判定的断裂、磨损零件
样品制备要求方面,进行X射线衍射法测定时,样品表面应保持清洁、无油污、无氧化皮,避免机械抛光导致的表面应力影响测定结果。样品尺寸需满足检测仪器的测量空间要求,对于大型零件可进行取样检测。进行金相法测定时,样品需要经过镶嵌、磨制、抛光、腐蚀等标准金相制备流程,以清晰显示组织形貌。
检测项目
渗碳层残余奥氏体测定涵盖多个具体的检测项目和参数,可根据客户需求和技术标准要求进行针对性的检测分析。主要检测项目包括:
- 表面残余奥氏体含量测定:测定渗碳层表面的残余奥氏体体积百分比,是最基本的检测指标
- 残余奥氏体沿深度分布测定:通过逐层剥层或截面扫描,获得残余奥氏体含量随深度变化的分布曲线
- 有效渗碳层深度测定:结合硬度分布或碳含量分布,确定有效硬化层深度
- 残余奥氏体形态分析:分析残余奥氏体的形貌特征、分布状态及与其他组织的相互关系
- 碳化物含量测定:同时测定渗碳层中碳化物的含量,全面评价渗碳组织状态
- 马氏体与残余奥氏体比例分析:准确计算各相体积分数,提供完整的相组成数据
- 晶粒度评定:对原奥氏体晶粒度进行评定,作为组织分析的补充信息
- 残余应力测定:部分情况下可同时进行残余应力测定,提供更全面的表层状态评估
检测项目的选择应根据具体的产品技术要求、相关标准规定以及检测目的来确定。对于常规质量控制检测,通常以表面残余奥氏体含量为主;对于工艺优化研究或失效分析,则可能需要进行更全面的多项目综合分析。
检测方法
渗碳层残余奥氏体测定主要有以下几种检测方法,各有其特点和适用范围:
X射线衍射法
X射线衍射法是测定残余奥氏体含量最常用、最准确的方法,具有无损检测、定量精度高、可测量表面及沿深度分布等优点。该方法基于不同晶体结构对X射线衍射特性的差异,通过测量奥氏体和马氏体特定衍射峰的积分强度,根据理论计算公式计算残余奥氏体的体积分数。
X射线衍射法测定残余奥氏体通常采用Co-Kα或Cr-Kα辐射源,选择奥氏体的(200)、(220)、(311)等晶面和马氏体的(200)、(211)等晶面进行测量。计算时需考虑碳化物的影响,采用直接对比法或外标法进行定量分析。该方法符合国家标准GB/T 8362和ASTM E975等标准要求。
金相分析法
金相分析法通过金相显微镜观察经特定腐蚀剂腐蚀后的金相试样,利用图像分析技术定量计算残余奥氏体的面积百分比。该方法直观、成本较低,但受制样质量和观察者经验影响较大,且难以区分细小的残余奥氏体和下贝氏体组织,定量精度相对较低。
常用的腐蚀剂包括硝酸酒精溶液、苦味酸酒精溶液、热染法等,不同腐蚀剂对残余奥氏体的显示效果有所差异。近年来,彩色金相技术和自动图像分析系统的应用,提高了金相法的定量化水平和检测效率。
磁性测量法
磁性测量法利用奥氏体为顺磁性、马氏体为铁磁性的特性,通过测量样品的饱和磁化强度或磁导率来推算残余奥氏体含量。该方法测量速度快,适合大批量样品的快速筛查,但需要标准样品进行校准,且受样品形状、尺寸影响较大。
膨胀法
膨胀法通过测量样品在加热过程中因残余奥氏体转变为马氏体而产生的体积膨胀量,反推残余奥氏体的初始含量。该方法可以同时获得残余奥氏体的转变动力学信息,但属于破坏性检测,且需要专门的膨胀仪设备。
在实际检测工作中,应根据检测目的、样品特点、精度要求和设备条件,选择合适的检测方法或方法组合。对于高精度要求的检测任务,推荐采用X射线衍射法作为主要方法。
检测仪器
渗碳层残余奥氏体测定需要使用专业的检测仪器设备,主要包括以下几类:
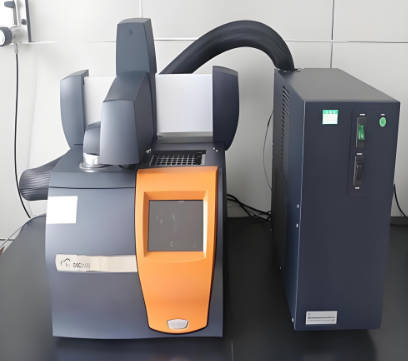
X射线衍射仪
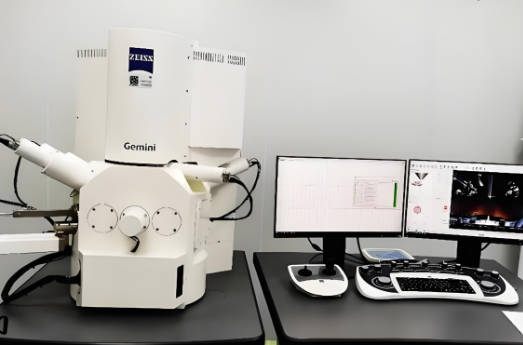
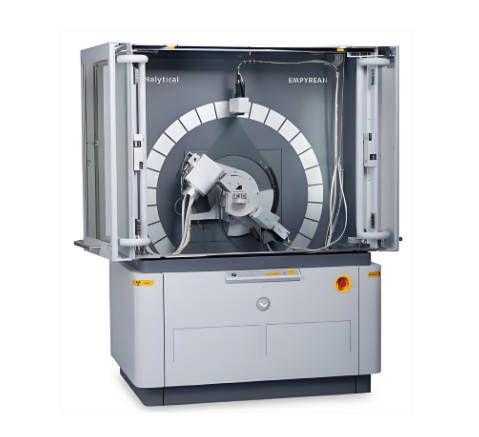
X射线衍射仪是进行残余奥氏体定量测定的核心设备,包括常规X射线衍射仪和专用残余奥氏体测定仪。设备主要由X射线发生器、测角仪、探测器、样品台、数据处理系统等部分组成。现代X射线衍射仪配备了高精度测角仪和高效率探测器,可以实现快速、准确的数据采集和自动化分析。
金相显微镜
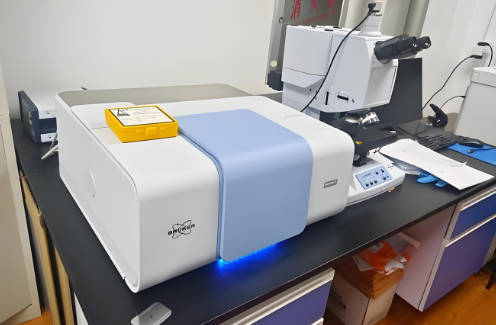
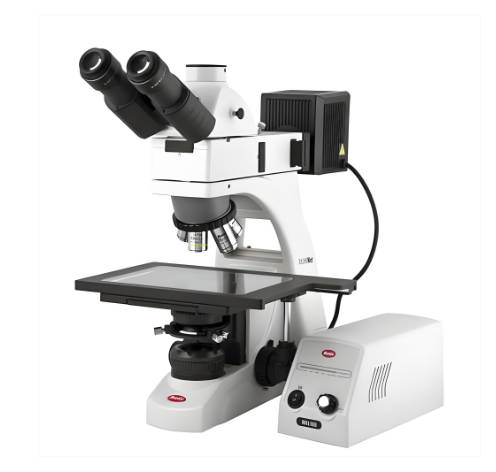
金相显微镜用于金相法测定残余奥氏体,包括正置式和倒置式两种类型。高倍率物镜、图像采集系统和图像分析软件是进行定量金相分析的必要配置。现代金相显微镜还可配备自动载物台,实现大面积拼图和自动扫描分析。
样品制备设备
包括切割机、镶嵌机、磨抛机、腐蚀装置等样品前处理设备,是保证金相样品制备质量的重要工具。对于X射线衍射样品,还需要配备电解抛光设备或化学抛光设备,以消除机械加工对表面的影响。
磁性测量仪器
包括磁化强度测量仪、磁导率测量仪等,用于磁性法快速测定残余奥氏体含量。
辅助设备
包括电子天平、硬度计、千分尺等辅助测量设备,用于样品的称重、硬度测量、尺寸测量等,为检测提供必要的补充数据。
应用领域
渗碳层残余奥氏体测定在多个工业领域具有广泛的应用,主要包括:
汽车工业
汽车传动系统中的齿轮、轴类零件是渗碳处理的典型应用对象。残余奥氏体测定是齿轮热处理质量检验的重要项目,对于控制齿轮的硬度、耐磨性和接触疲劳性能具有重要意义。变速箱齿轮、差速器齿轮、主减速器齿轮等关键部件均需要控制残余奥氏体含量在合理范围内。
轴承行业
渗碳轴承钢制造的轴承套圈和滚动体需要进行残余奥氏体测定,以确保轴承的尺寸稳定性和疲劳寿命。航空发动机轴承、风电轴承、高速列车轴承等高端轴承产品对残余奥氏体的控制要求更为严格。
工程机械
挖掘机、装载机、起重机等工程机械的传动部件承受重载和冲击载荷,渗碳处理后的残余奥氏体含量直接影响其服役性能和寿命。残余奥氏体测定为工程机械关键件的工艺优化和质量控制提供数据支持。
航空航天
航空发动机齿轮、起落架零件、传动系统部件等航空零部件对材料性能要求极高,渗碳层残余奥氏体的精确控制是确保零件可靠性的重要环节。航空航天领域通常要求采用高精度的X射线衍射法进行测定。
科研院所与高校
材料科学研究机构在开展渗碳工艺优化、新材料开发、组织性能关系研究等科研工作时,需要进行系统的残余奥氏体测定分析,获取组织演变的定量数据。
失效分析机构
在进行零部件失效分析时,残余奥氏体测定是判断热处理质量、分析失效原因的重要手段之一。异常的残余奥氏体含量可能是导致零件早期失效的重要原因。
常见问题
问题一:渗碳层残余奥氏体测定的检测周期是多久?
渗碳层残余奥氏体测定的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目的数量和复杂程度是主要影响因素,单一表面含量测定相对较快,而沿深度分布测定需要逐层剥层测量,耗时较长;样品数量也会影响整体周期,批量样品检测可适当缩短单件平均周期;检测方法的选择同样影响周期,X射线衍射法测定效率较高,而需要复杂样品制备的检测则耗时较多。如果客户有加急需求,可根据实际情况安排优先检测,缩短检测周期。建议客户提前与检测机构沟通,明确检测需求和时限要求,以便合理安排检测计划。
问题二:渗碳层残余奥氏体测定的检测价格是多少?
渗碳层残余奥氏体测定的检测价格受多种因素综合影响。首先,检测项目的数量和复杂程度是定价的基础因素,表面残余奥氏体含量测定、沿深度分布测定、多项目组合检测等不同需求对应不同的检测难度和工作量;其次,检测方法的选择会影响成本,X射线衍射法、金相法、磁性法等不同方法的设备占用和耗材成本存在差异;样品数量、样品尺寸、是否需要特殊样品制备等因素也会影响检测成本;此外,检测周期的紧迫程度也是价格的影响因素之一。由于各类检测需求差异较大,建议客户联系技术顾问进行详细沟通,根据具体检测需求获取准确的检测报价方案。
问题三:渗碳层残余奥氏体测定测试需要什么资质?
渗碳层残余奥氏体测定作为一项专业的材料检测服务,需要检测机构具备相应的技术能力和资质。我们旗下拥有CMA和CNAS资质,具备完善的检测能力体系。在技术能力方面,我们建立了符合国家标准和行业标准的检测方法体系,覆盖X射线衍射法、金相法等主流检测方法,能够满足不同客户的检测需求。在团队配置方面,我们拥有经验丰富的检测工程师团队,具备扎实的材料学理论基础和丰富的实际检测经验。在设备保障方面,我们配备了先进的X射线衍射仪、金相显微镜等专业检测设备,并建立了完善的设备维护和校准制度,确保检测数据的准确可靠。我们始终坚持以科学、公正、准确为原则,为客户提供高质量的检测服务。
问题四:残余奥氏体含量过高对零件性能有什么影响?
残余奥氏体含量过高会对零件性能产生多方面的负面影响。首先,由于残余奥氏体的硬度低于马氏体,过高的残余奥氏体会导致渗碳层整体硬度下降,降低零件的耐磨性和抗疲劳性能。其次,残余奥氏体是一种亚稳态组织,在零件服役过程中,在外力、温度或摩擦等因素作用下可能发生向马氏体的相变,伴随约4%的体积膨胀,这种尺寸变化会导致零件精度下降,严重时引发卡死、配合失效等问题。此外,相变过程中产生的内应力可能成为裂纹萌生源,加速零件的疲劳失效。因此,对于高精度零件和关键安全件,需要严格控制残余奥氏体含量,通常建议控制在20%以下,具体限值需根据零件的工况条件和性能要求确定。
问题五:X射线衍射法测定残余奥氏体有哪些优点?
X射线衍射法作为测定残余奥氏体的主要方法,具有多方面的优点。第一,该方法属于无损检测,可以直接在零件表面进行测量,不破坏样品的完整性,特别适合成品零件的检测。第二,定量准确度高,基于物理原理的理论计算方法,避免了人为主观因素的干扰,测量精度可达±2%以内。第三,检测效率高,现代X射线衍射仪实现了自动化测量和数据处理,单个样品的测量时间通常在数分钟至十几分钟内完成。第四,可进行沿深度的分布测定,结合电解剥层技术,可以获得残余奥氏体从表面到心部的完整分布曲线。第五,适用范围广,可以同时测定残余奥氏体、马氏体和碳化物的含量,提供完整的相组成信息。第六,方法标准化程度高,国内外均有完善的标准方法可供遵循,保证了检测结果的可比性和权威性。
问题六:如何通过热处理工艺控制残余奥氏体含量?
控制渗碳层残余奥氏体含量需要从热处理工艺参数入手进行系统优化。在渗碳环节,控制表面碳含量是关键,过高的表面碳含量会增加奥氏体稳定性,导致淬火后残余奥氏体增多,可通过调整碳势、渗碳时间和扩散时间来控制表面碳浓度。在淬火环节,选择合适的淬火温度和冷却介质对控制残余奥氏体至关重要,降低淬火温度可以减少残余奥氏体,但需兼顾硬度要求;提高冷却速度有利于奥氏体向马氏体转变,但需考虑零件变形开裂风险。深冷处理是减少残余奥氏体的有效手段,将淬火后的零件置于-80℃至-196℃的低温环境中,促使残余奥氏体继续转变为马氏体,可将残余奥氏体降至很低水平。此外,多次回火也可以促进残余奥氏体分解,提高组织稳定性。实际生产中需要综合考虑零件的材料成分、性能要求和工艺条件,制定最优的热处理工艺方案。
问题七:渗碳层残余奥氏体测定参照哪些标准?
渗碳层残余奥氏体测定的主要参照标准包括:国家标准GB/T 8362《钢中残余奥氏体定量测定 X射线衍射仪法》,该标准规定了X射线衍射法测定钢中残余奥氏体的方法原理、设备要求、样品制备、测量步骤和结果计算等内容;ASTM E975《Standard Practice for X-Ray Determination of Retained Austenite in Steel with Near Random Crystallographic Orientation》,这是国际上广泛采用的美国材料试验协会标准;国家标准GB/T 13298《金属显微组织检验方法》中涉及金相法测定残余奥氏体的相关内容;行业标准如JB/T 9204《钢件渗碳淬火有效硬化层深度的测定和校核》中涉及渗碳层组织的检验要求;此外还有ISO相关标准如ISO 4970等可供参考。在检测过程中,我们会根据客户的具体要求和样品特点,选择适用的标准方法进行检测,确保检测结果的规范性和权威性。
编辑:北检院编辑部