技术概述
氢脆(Hydrogen Embrittlement,简称HE)是指氢原子在冶炼、酸洗、电镀、焊接、化学热处理或服役环境(如湿硫化氢腐蚀、电化学腐蚀、阴极保护)等过程中渗入金属内部,在应力协同作用下引起材料韧性下降、脆性增加,最终导致零部件在远低于正常承载能力的情况下发生延迟性断裂的一种失效模式。氢脆断裂往往毫无预兆,具有突发性和延迟性两大特征,是高强度紧固件、弹簧、轴类等关键零部件最危险的失效形式之一。
从机理上看,氢脆的形成通常可归纳为几种主流理论:氢降低内聚力理论(HEDE)认为氢原子富集于晶界和缺陷处,降低了金属原子间的键合力;氢增强局部塑性理论(HELP)认为氢促进了位错的运动与湮灭,导致局部集中变形;氢化物机制则主要适用于钛、锆、钒等易与氢形成氢化物的金属。氢在钢中主要以间隙固溶氢、可扩散氢和陷阱氢等形式存在,其中可扩散氢对氢脆的贡献最为显著。
按照氢的来源,氢脆可分为内部氢脆与环境氢脆。内部氢脆源于制造工艺环节(酸洗、电镀、磷化等)引入的氢;环境氢脆则是在服役过程中由工作环境提供氢源,例如含硫化氢介质、海洋大气中的电化学腐蚀等。按断口形貌又可分为沿晶氢脆、准解理氢脆等类型。高强度钢(抗拉强度超过1000MPa或硬度高于320HV)对氢脆尤为敏感,硬度越高、强度越大,敏感性越强。
零部件氢脆失效分析旨在通过系统的宏观检查、断口分析、材质检验、氢含量测定和力学性能测试,判定失效性质是否属于氢脆,追溯氢的来源与进入途径,查明失效原因(如材质硬度偏高、镀前酸洗过度、电镀后未除氢或除氢不充分、装配预紧力过大等),并提出针对性的改进措施,为产品质量改进、责任认定和事故预防提供科学依据。
检测样品
零部件氢脆失效分析的适用样品范围广泛,涵盖各类金属材料制造的零部件及其原材料、半成品,常见样品包括:
- 紧固件类:高强度螺栓、螺柱、螺母、自攻螺钉、高强度垫圈等;
- 弹性元件:各类弹簧、弹性销、卡簧、碟形弹簧、波形弹簧等;
- 传动件:传动轴、曲轴、齿轮、花键轴、销轴、链条链节等;
- 结构件:起重吊钩、吊环、钢丝绳、锚具、预埋件、高强拉杆等;
- 液压气动件:活塞杆、液压缸杆、高压管接头、阀芯阀套等;
- 表面处理件:镀锌、镀镉、镀镍、磷化、发黑处理后的钢铁零件;
- 焊接件:焊缝及热影响区出现延迟裂纹的焊接结构;
- 其他:冲压件、铆钉、卡扣、轴套及汽车、航空用高强度结构件等。
送检时建议提供失效件的完整断口,尽量保护断口原始面貌,避免磕碰、污染和两匹配面相互摩擦;同时提供同批次未使用的完好零件作为对比样,并附带相关工艺信息,包括材料牌号、热处理状态、硬度要求、表面处理工艺、装配方式和服役工况等,这些信息对准确判定失效性质和追溯氢来源具有重要参考价值。
检测项目
围绕氢脆失效判定与原因追溯,零部件氢脆失效分析通常包含以下检测项目:
- 宏观形貌检查:失效件外观、变形情况、断裂位置、裂纹走向、腐蚀产物分布等;
- 断口分析:宏观断口特征(有无颈缩、光泽程度、起裂位置)与微观断口形貌(沿晶、准解理、韧窝比例及分布);
- 氢含量测定:总氢含量、可扩散氢含量、残余氢含量分析;
- 化学成分分析:材料主量元素与杂质元素含量测定,判定材料牌号是否符合要求;
- 硬度测试:表面硬度、芯部硬度、硬化层硬度梯度测定,评估硬度是否处于氢脆敏感区;
- 抗拉强度测试:测定材料实际强度级别,评价氢脆敏感性;
- 金相组织分析:显微组织、晶粒度、脱碳层、非金属夹杂物、裂纹形态与扩展路径观察;
- 镀层分析:镀层种类、厚度、孔隙率及镀层质量评价;
- 力学性能测试:拉伸、冲击、弯曲等性能评价;
- 氢脆敏感性评价:慢应变速率拉伸试验、恒载荷持久试验、缺口持久试验等;
- 应力分析:装配预紧力、残余应力测定与校核。
检测方法
零部件氢脆失效分析遵循先宏观后微观、先无损后有损、由表及里、综合判定的基本原则,常用检测方法如下:
- 宏观断口分析:借助体视显微镜观察断口全貌,确定断裂起源区、扩展区和瞬断区,判断有无塑性变形、剪切唇及多源起裂特征。氢脆断口通常无明显塑性变形,断口平齐且与拉应力方向垂直,起源多位于表面三向应力集中处;
- 扫描电子显微镜断口分析:观察微观断口形貌,氢脆断口的典型特征为沿晶断裂(冰糖状形貌)、准解理断裂面及沿晶二次裂纹,晶界面上常伴有细小撕裂棱和鸡爪痕特征,局部可残留少量韧窝,可与过载断裂的韧窝形貌和疲劳断裂的辉纹形貌明确区分;
- 能谱分析:对断口表面及腐蚀产物进行微区成分分析,判断有无硫、氯、氧等腐蚀性元素,排除或佐证应力腐蚀等其他失效机制;
- 氢含量测定:采用惰性气体熔融法测定总氢含量,采用热脱附谱法或排液集氢法测定可扩散氢含量,直接表征零件中的氢浓度水平;
- 金相分析法:对失效件进行取样、镶嵌、抛光、腐蚀,观察显微组织是否正常(回火马氏体级别、有无混晶、脱碳及过热组织),追踪裂纹沿晶扩展路径,检查裂纹内有无氧化和腐蚀产物填充,以判断裂纹的先发性;
- 硬度测试法:采用维氏、洛氏硬度计测定零件表面及横截面硬度分布,评估材料强度水平与氢脆风险;
- 化学成分分析法:采用直读光谱、碳硫分析、ICP发射光谱等方法核实材料成分是否符合牌号要求;
- 慢应变速率试验:在空气与充氢环境(或腐蚀介质)中分别以恒定低应变速率拉伸,对比延伸率和断面收缩率的损失率,定量评价材料氢脆敏感性;
- 恒载荷延迟断裂试验:对缺口或光滑试样施加恒定载荷保持一定时间,观察是否发生延迟断裂,评价零件在特定应力水平下的抗氢脆能力;
- 对比验证试验:对同批次完好件进行充氢—加载复现试验,验证失效模式的可再现性,为结论提供佐证。
检测仪器
零部件氢脆失效分析依托一系列先进的理化检测仪器设备,主要包括:
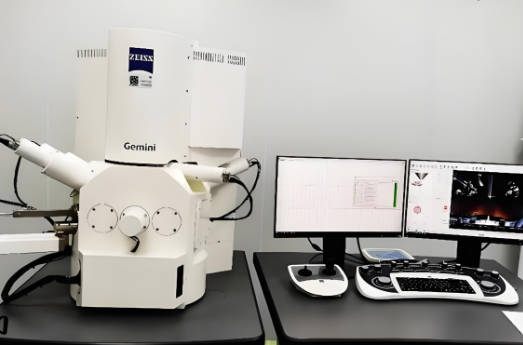
- 扫描电子显微镜(SEM):微观断口形貌观察与断裂机制判定的核心设备;
- 能谱仪(EDS):断口微区、腐蚀产物、夹杂物的元素成分定性定量分析;
- 体视显微镜:宏观断口与低倍形貌观察、断裂区定位;
- 金相显微镜:显微组织、晶粒度与裂纹形态分析;
- 电子背散射衍射系统(EBSD):晶粒取向、局部应变及再结晶行为分析;
- 惰性气体熔融定氢仪:金属材料总氢含量的精确测定;
- 热脱附谱分析仪(TDS):可扩散氢与陷阱氢的区分测定;
- 维氏硬度计、显微维氏硬度计、洛氏硬度计:硬度及硬化层深度测定;
- 电子万能材料试验机:拉伸、弯曲等常温力学性能测试;
- 慢应变速率拉伸试验机:氢脆敏感性定量评价;
- 持久蠕变试验机:恒载荷延迟断裂试验;
- 直读光谱仪、碳硫分析仪、ICP发射光谱仪:化学成分分析;
- X射线衍射仪(XRD):残余应力测定与物相分析;
- X射线镀层测厚仪:镀层厚度测定;
- 盐雾试验箱:耐蚀性相关验证,辅助排除环境腐蚀因素。
应用领域
零部件氢脆失效分析服务广泛应用于对材料强度和可靠性要求较高的行业领域:
- 汽车制造:高强度螺栓、弹簧、转向件、底盘件、安全带卷簧等零件的失效分析与质量改进;
- 航空航天:飞机高强度紧固件、起落架零件、发动机安装螺栓等关键件的断裂分析;
- 铁路与轨道交通:高铁螺栓、轨道扣件、悬挂弹簧的服役安全评估;
- 石油化工:硫化氢环境下阀门、法兰、油套管、钻具接头的氢致开裂分析;
- 电力与核电:电站高温螺栓、叶片、预应力钢棒的失效诊断;
- 桥梁与建筑结构:预应力锚具、高强度螺栓连接副的质量事故分析;
- 紧固件与标准件行业:电镀锌、热浸镀锌紧固件的除氢工艺验证与批次质量抽检;
- 表面处理行业:电镀、酸洗、磷化工艺的氢渗入评估与工艺优化;
- 机械制造与工程机械:液压缸杆、销轴、吊具的断裂失效诊断;
- 电子与五金制品:铆钉、卡扣、弹片等小型零件的脆断分析。
常见问题
问题一:零部件氢脆失效分析的检测周期是多久?
一般情况下,零部件氢脆失效分析的检测周期为7-15个工作日。具体周期受多方面因素影响:委托检测项目的数量越多,如同时涉及断口分析、氢含量测定、金相检验和力学性能测试,所需周期越长;样品数量、取样与制样的复杂程度也会影响进度;部分项目如慢应变速率试验、恒载荷延迟断裂试验本身耗时较长,可能需要适当延长交付时间;若客户对时效有特殊要求,可提前与实验室沟通安排加急处理,在保证数据准确性的前提下缩短报告交付时间。
问题二:零部件氢脆失效分析的检测价格是多少?
零部件氢脆失效分析的检测费用需要根据具体检测方案确定,无法一概而论。影响价格的主要因素包括:委托检测项目的数量与种类,是仅做断口分析判断失效性质,还是包含氢含量、金相、成分、力学性能及模拟验证在内的全套分析;所采用的检测方法及相应仪器成本;样品数量与制样难度;检测周期要求,是否需要加急处理;以及失效分析报告的深度要求等。建议客户在送检前与检测机构充分沟通失效背景、检测目的和分析需求,由工程师制定针对性的检测方案后再获取准确报价。
问题三:氢脆断口有哪些典型特征,如何与疲劳断裂、过载断裂区分?
氢脆断口的宏观特征是断口平齐、与拉应力方向垂直、无明显塑性变形和颈缩,断面呈结晶颗粒状、光亮细腻,多为单源起裂;微观上典型形貌为沿晶断裂(冰糖状)和准解理断裂,晶界面上常伴有细小撕裂棱和鸡爪痕,局部残留少量韧窝。相比之下,过载断裂以韧窝形貌为主并伴有明显塑性变形和颈缩;疲劳断裂则具有海滩条纹(贝纹线)、疲劳辉纹以及疲劳源区、扩展区、瞬断区的典型分区特征。结合断口形貌、受力历史和氢含量测试结果,可以准确区分不同的失效模式。
问题四:哪些材料和零部件最容易发生氢脆?
氢脆敏感性随材料强度和硬度的升高而显著增大。抗拉强度1000MPa以上或硬度320HV以上的高强度钢风险最高,典型如12.9级、10.9级螺栓、高强度弹簧钢及表面淬火零件等。组织方面,马氏体钢对氢脆最敏感,其次为铁素体和珠光体组织,奥氏体不锈钢敏感性相对较低。从工艺环节看,经酸洗、电镀(尤其镀锌、镀镉)后未及时或未充分除氢的高强度零件是氢脆失效的高发对象,此外处于含硫化氢或电化学腐蚀环境中的受力零件也需重点关注。
问题五:零部件发生氢脆断裂后,分析时如何追溯氢的来源?
追溯氢来源一般从三方面入手:一是梳理制造工艺链,重点核查酸洗液浓度、温度与时间,电镀、磷化、发黑等表面处理工序以及焊后处理情况,判断是否存在工艺氢渗入;二是分析服役环境,确认零件是否处于湿硫化氢、腐蚀介质、阴极保护等可提供环境氢的工况;三是结合断口起裂位置、断裂发生时间与氢含量分布测定结果进行综合判定。必要时可对同批次留样件及库存件进行氢含量对比测试,从而锁定氢渗入的具体环节,为后续工艺整改提供方向。
问题六:如何有效预防高强度零部件的氢脆失效?
预防氢脆需要从材料、工艺、设计和管理多环节协同控制。材料方面,合理选材并避免硬度和强度超出设计要求;工艺方面,高强度钢尽量采用机械加工替代酸洗,必须酸洗时严格控制酸液浓度、温度和时间并添加缓蚀剂,电镀后应尽快进行除氢处理,一般在适当温度下保温数小时至二十余小时,具体参数依硬度级别和零件大小确定;设计方面,降低缺口和截面突变处的应力集中,控制装配扭矩防止过紧;管理方面,对关键高强度零件建立除氢工艺验证、批次氢含量抽检和延迟断裂监测制度,从体系上杜绝氢脆隐患。
问题七:零件中氢含量达到多少会引起氢脆,检测氢含量用什么方法?
氢脆的发生没有绝对统一的临界氢含量,它与材料强度、硬度、应力水平及氢陷阱状态密切相关。一般而言,高强度钢中可扩散氢含量处于较低的水平即可能产生氢脆风险,且强度越高、承受应力越大,引起延迟断裂所需的氢量越低,因此不能仅凭氢含量单一指标下结论。氢含量测定常用方法包括:惰性气体熔融法用于测定总氢含量,热脱附谱法可区分可扩散氢与陷阱氢,排液集氢法操作简便适合可扩散氢的快速测定。失效分析中通常将氢含量测定结果与断口形貌、硬度水平、应力状态联合评价,才能得出科学可靠的结论。
编辑:北检院编辑部