技术概述
焊接材料熔敷金属化学分析检验方法是评定焊接材料质量的核心技术手段之一。所谓熔敷金属,是指采用规定的焊接工艺,将焊条、焊丝等焊接材料熔敷在试板上所形成的堆焊金属,其化学成分直接决定了焊缝的强度、韧性、耐腐蚀性、抗裂性等关键性能指标。由于焊接材料在熔化过程中会与气相、熔渣发生复杂的冶金反应,合金元素会产生烧损、氧化或过渡,熔敷金属的实际化学成分往往与焊芯、焊丝本身的成分存在明显差异,因此仅分析焊丝原材无法准确反映焊缝的真实性能,必须通过焊接材料熔敷金属化学分析检验来获取可靠数据。
焊接材料熔敷金属化学分析检验方法的基本流程是:按照相关标准规定的焊接工艺参数,在专用试板上多层多道堆焊熔敷金属,避开母材稀释影响区域后制取分析试样,再采用光谱分析、化学分析等手段测定各元素含量,最终对照产品标准判定成分是否符合要求。该方法广泛应用于焊条、实心焊丝、药芯焊丝、埋弧焊丝及配套焊剂等各类焊接材料的生产质量控制、入厂验收和焊接工艺评定,是保障焊接工程质量安全的重要基础性检测环节。
检测样品
焊接材料熔敷金属化学分析检验涉及的检测样品主要包括以下几类:
- 焊条熔敷金属试样:包括碳钢焊条、低合金钢焊条、不锈钢焊条、堆焊焊条等,需按标准规定的层数、道数与线能量在试板上堆焊制取;
- 实心焊丝熔敷金属试样:如气体保护焊实心焊丝、埋弧焊实心焊丝等;
- 药芯焊丝熔敷金属试样:包括钛型、碱性、金属粉芯等不同类型药芯焊丝;
- 焊剂与焊丝组合熔敷金属试样:埋弧焊用熔炼焊剂、烧结焊剂与配套焊丝组合焊接形成的试样;
- 有色金属及特种合金焊接材料试样:如镍基、铜基、铝基焊材的熔敷金属试样。
试样制备时,通常需要在专用试板或垫板上进行多层多道堆焊,每道焊缝的堆焊尺寸、层间温度、冷却方式均需严格执行标准规定。制取分析用屑状样品时,应从熔敷金属的第三层以上部位钻取或刨取,确保不混入母材成分,屑样应无油污、无氧化皮、无夹渣,经清洗、干燥后装袋密封送检,避免吸潮和污染影响检测结果。
检测项目
焊接材料熔敷金属化学分析检验的检测项目以元素成分测定为主,常见检测项目包括:
- 常规五元素:碳(C)、硅(Si)、锰(Mn)、磷(P)、硫(S);
- 合金元素:铬、镍、钼、钒、铌、钛、铜、铝、钨等;
- 不锈钢及耐热钢专项元素:铬、镍、钼、氮等耐蚀与高温性能元素;
- 低温钢专项元素:镍含量控制及其他残余元素限定;
- 气体元素:氧(O)、氮(N)、氢(H),用于评定焊缝金属的纯净度;
- 有害微量元素:砷、锡、锑、铋等易引起脆化元素的测定。
具体检测项目应根据焊接材料的类别和所执行的产品标准确定。例如碳钢、低合金钢焊材重点关注常规五元素及铬、镍、钼、钒等残余元素的控制,不锈钢焊材则需重点测定铬、镍、钼等主要合金元素是否落在标准规定范围内。
检测方法
焊接材料熔敷金属化学分析检验常用的检测方法包括仪器分析法和经典化学分析法两大类,可根据元素种类、含量范围和精度要求选择合适的方法:
- 火花放电原子发射光谱法:将屑状试样重熔成块状试样后激发分析,可快速同时测定多种元素含量,是钢铁类焊材最常用的方法;
- 高频燃烧红外吸收法:试样在高频感应炉中通氧燃烧,通过红外检测器测定二氧化碳、二氧化硫的特征吸收信号,准确测定碳、硫含量;
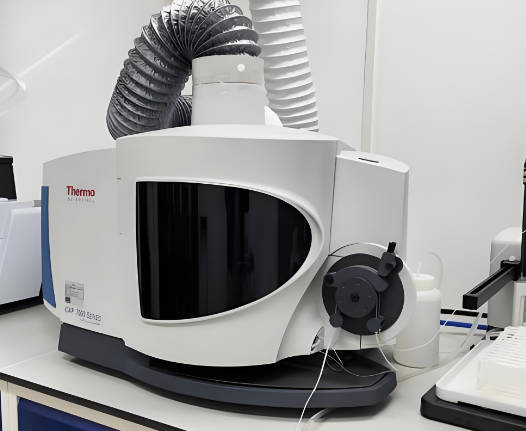
- 电感耦合等离子体发射光谱法:试样经酸溶解后测定溶液中各元素特征谱线强度,适用于铬、镍、钼、铜、钛等多种合金元素的精确测定;
- X射线荧光光谱法:适用于块状重熔试样的成分快速筛查,分析效率高;
- 化学湿法分析:包括滴定法、分光光度法、重量法等经典手段,准确度高,常用于仲裁分析;
- 惰性气体脉冲熔融法:用于测定熔敷金属中氧、氮、氢等气体元素含量,评价焊缝的纯净度与致密性。
无论采用哪种检测方法,试样前处理都至关重要。屑状试样需经有机溶剂清洗去除油污并充分干燥;块状试样应在惰性气体保护条件下重熔,防止元素烧损与增氧;痕量元素分析还需控制试剂空白和试验环境洁净度,以确保检测结果的准确性与再现性。
检测仪器
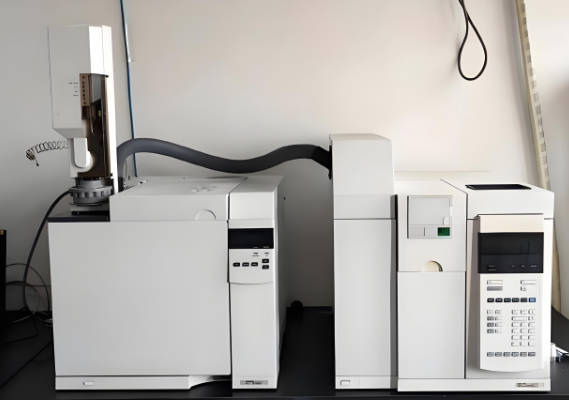
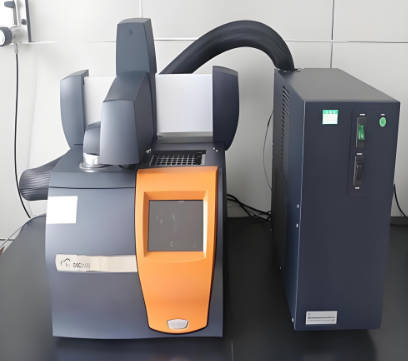
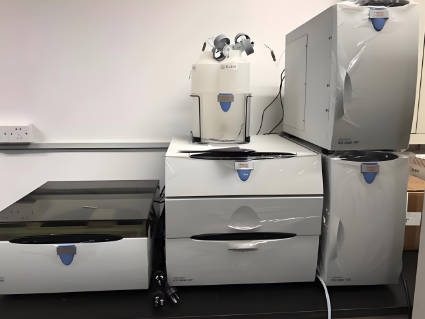
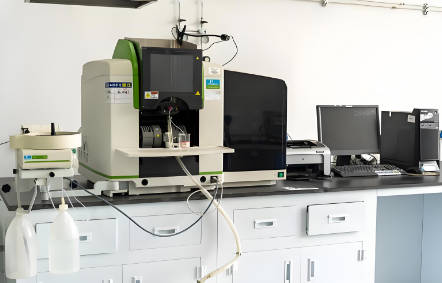
焊接材料熔敷金属化学分析检验涉及的主要仪器设备包括:
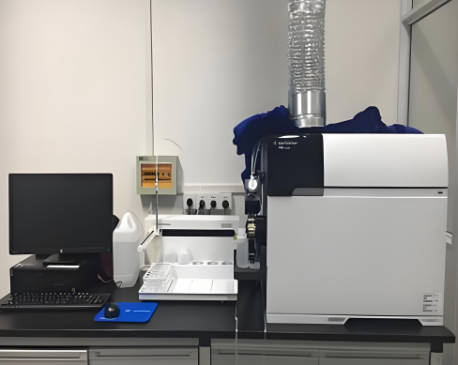
- 直读光谱仪(火花放电原子发射光谱仪),用于多元素快速定量分析;
- 高频红外碳硫分析仪,专用于碳、硫元素的精确测定;
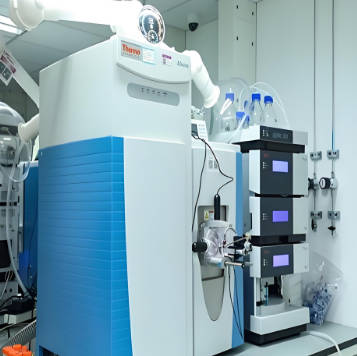
- 电感耦合等离子体发射光谱仪,用于合金元素与微量元素测定;
- 原子吸收分光光度计,用于特定元素的补充测定;
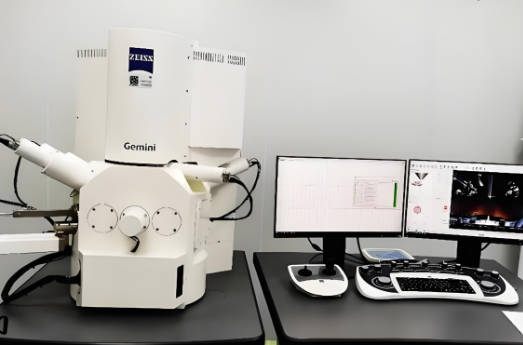
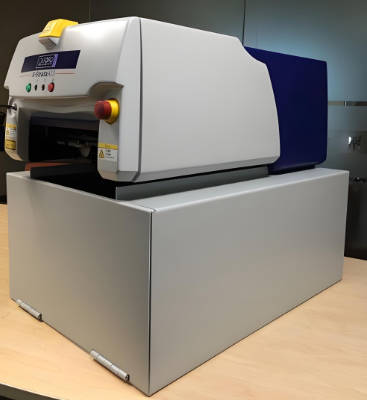
- X射线荧光光谱仪,用于块状试样的无损成分筛查;
- 氧氮氢分析仪,用于气体元素含量的测定;
- 紫外-可见分光光度计,用于磷、硅、硼等元素的化学法测定;
- 辅助制样设备:氩弧重熔装置、台钻、破碎研磨设备、分析天平、干燥箱等。
应用领域
焊接材料熔敷金属化学分析检验方法的应用领域十分广泛,主要包括:
- 焊接材料生产企业:用于新产品研发、生产过程质量控制与出厂检验;
- 钢结构工程:建筑钢结构、桥梁钢结构焊材的入厂复验与进场验收;
- 压力容器与锅炉制造:受压元件用焊材的成分验证,保障设备本质安全;
- 船舶与海洋工程:船用焊接材料的验收检验及施工过程抽检;
- 石油化工与长输管道:储罐、管线钢焊材的质量把关与工艺评定;
- 电力与能源装备:电站锅炉、核电设备用焊接材料的严格成分控制;
- 科研与教学领域:焊接冶金机理研究、焊材配方优化及相关标准验证。
常见问题
问题一:焊接材料熔敷金属化学分析检验方法的检测周期是多久?
焊接材料熔敷金属化学分析检验的检测周期一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目数量,仅分析常规五元素周期较短,若需测定多种合金元素、气体元素及微量元素,周期会相应延长;二是样品数量,批量样品可并行安排,单件样品则需逐项排程;三是方法复杂程度,光谱法分析速度较快,而涉及试样堆焊制备、湿法化学分析的项目耗时较长;四是是否需要加急服务,若客户工期紧张,可与检测机构沟通安排优先处理,缩短出具报告的时间。
问题二:焊接材料熔敷金属化学分析检验方法的检测价格是多少?
焊接材料熔敷金属化学分析检验的检测价格受多种因素综合影响,通常无法一概而论。主要影响因素包括:检测项目的种类与数量,测定元素越多、涉及的方法越复杂,费用相应越高;检测方法的选取,常规光谱分析与多元化学分析的成本存在差异;样品数量与制备难度,需要专门堆焊制样的项目工作量更大;检测周期要求,加急处理会增加一定的服务成本。建议有检测需求的客户提前明确检测项目和交付时间,直接联系检测机构进行沟通,获取针对性的报价方案。
问题三:什么是熔敷金属?为什么不直接分析焊丝本身的成分?
熔敷金属是焊接材料经电弧或火焰熔化后,在试板上冷却凝固形成的堆焊金属。焊接过程中,焊材中的合金元素会因高温冶金反应发生烧损、氧化或通过药皮、药芯过渡,使得熔敷金属的实际成分与焊丝、焊芯原材成分存在差异。直接分析焊丝成分只能反映原材状态,无法代表焊缝最终性能,因此产品标准均以熔敷金属成分作为验收依据。
问题四:制取熔敷金属分析试样时有哪些注意事项?
制样时应严格按标准要求的多层多道方式堆焊,确保熔敷金属有足够的厚度;取样部位应选在第三层以上,避开底部母材稀释影响区;钻取或刨取的屑样不得夹带熔渣、氧化皮和油污;屑样粒度应均匀适中,取样后需清洗、干燥并密封保存,防止吸潮、氧化造成成分偏差。
问题五:焊接材料熔敷金属化学分析检验通常依据哪些标准?
检验工作通常涉及两类标准:一类是熔敷金属试样制备标准,规定了试板材料、堆焊工艺、取样位置与方法等要求;另一类是各类焊接材料产品标准及化学分析方法标准,规定了各元素的含量范围、允许偏差及具体的测定方法。送检时应结合焊材类型和工程要求,与检测机构确认执行标准,确保检验依据正确、结果可比。
问题六:熔敷金属化学成分不合格的常见原因有哪些?
常见原因包括:焊材生产中合金配比控制不当,导致主要元素超标或不足;药皮、药芯配方波动造成合金元素过渡系数异常;焊接线能量、层间温度执行不规范引起元素烧损;取样过程混入母材、熔渣或试样被污染;焊材存储不当受潮、锈蚀等。出现不合格结果时,应结合制样过程和方法复核综合分析原因,必要时重新取样复检确认。
问题七:送检焊接材料熔敷金属化学分析时需要提供哪些信息?
送检时建议提供以下信息:焊接材料的类型、牌号、规格与批号;执行的检测依据或验收标准;需要测定的元素清单及含量范围要求;试样的堆焊制备情况说明;委托方信息及报告交付要求。信息越完整,检测机构越能合理安排制样与分析方案,保证检验结果准确、高效交付。
编辑:北检院编辑部