技术概述
涂料半成品细度分析是指对涂料生产过程中经研磨分散后、调漆之前的半成品浆料进行研磨细度与颗粒分布测定的检测技术,是评价分散效果、监控研磨工序质量、预防成品粗颗粒缺陷的关键控制手段。该项分析在涂料、油墨等分散体系的过程质量管理中占据核心地位,为配方优化、设备评估与批次一致性控制提供数据支撑。
检测样品
涂料半成品细度分析所针对的样品主要为涂料生产线上不同工序节点取出的中间物料,即尚未进行最终调漆与稀释的研磨浆料。取样环节的科学性直接影响分析结果的代表性,通常要求在搅拌状态下从研磨设备出料口或浆料罐的中部、下部等多个位置取样,并保证样品均匀、无结皮、无外来污染。
常见的检测样品类型包括:
- 颜料研磨浆:钛白粉、碳酸钙、滑石粉、酞菁蓝等各类颜料与填料经砂磨机或球磨机分散后的浆料;
- 色浆半成品:用于调色的浓缩色浆在包装前的中间品;
- 树脂分散浆:颜料分散在部分树脂溶液中的研磨型半成品;
- 复合功能浆:含防锈颜料、云母粉、玻璃微珠等多种功能填料的混合研磨浆料。
样品一般建议提供200克至500克,采用密封容器盛装,并注明品名、批号、取样时间与取样位置,避免水分或溶剂挥发、颜料沉降导致细度结果失真。
检测项目
涂料半成品细度分析的核心项目:研磨细度
研磨细度是涂料半成品细度分析中最核心的检测项目,指浆料中颜料与填料颗粒经分散后的实际分散程度,以微米(μm)表示。该项目直接反映研磨设备对颜料聚集体的解聚能力,是判定半成品能否转入下道调漆工序的放行指标。不同类型的涂料对研磨细度的要求差异明显,例如面漆通常要求细度达到20μm至30μm以下,底漆一般控制在40μm至60μm以内,而高性能工业涂料与部分卷材涂料则要求10μm甚至更细的水平。
配套过程控制项目
为了全面评价半成品的分散状态,除研磨细度外,通常还会同步开展以下相关项目的测定:
- 颗粒粒径分布:测定浆料中颗粒的大小分布区间与集中程度;
- 大颗粒筛查:识别并量化超过规定粒径的粗颗粒、杂质与凝胶颗粒;
- 分散均匀性:比较同一批次不同取样点之间的细度差异;
- 固含量与黏度:辅助判断浆料配比与分散体系的稳定性;
- 贮存后细度复测:评估半成品静置一段时间后是否发生返粗、絮凝。
检测方法
刮板细度计法
刮板细度计法是涂料半成品细度分析中最常用、最快捷的经典方法,依据国家标准GB/T 6753.1及国际标准ISO 1524执行。其原理是将样品滴入带有逐渐变浅斜槽的细度板凹槽中,用刮刀以均匀速度刮平,从侧面观察颗粒在槽中首次密集出现的位置,读取对应刻度即为细度值。该方法操作简便,数分钟即可获得结果,特别适合生产现场的快速过程控制。测试时需注意细度板的量程应与预期细度匹配,常用规格有0μm至50μm、0μm至100μm和0μm至150μm等。
激光粒度分析法
激光粒度分析法基于米氏散射与夫琅禾费衍射理论,通过测量颗粒对激光的散射角分布反演粒径分布曲线,可获得D10、D50、D90等特征粒径及分布宽度信息。该方法重现性好、信息量大,能够发现刮板细度计难以察觉的少量粗颗粒尾巴,适用于研发阶段对分散工艺的精细化研究以及对高要求涂料的放行验证。测试前需要对浆料进行适当稀释和超声预处理,以保证颗粒以分散态进入测量区。
显微镜观察法
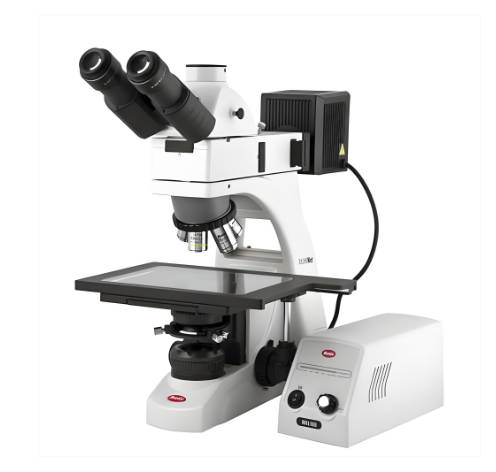
借助光学显微镜或图像分析系统,可直接观察半成品浆料薄膜中颗粒的形貌、粒径与团聚状态,对判断研磨不充分、杂质混入或凝胶颗粒来源具有直观价值。该方法多作为辅助手段,与刮板法或激光法配合使用,常用于异常批次的原因分析与溯源。
检测仪器
涂料半成品细度分析涉及的仪器设备围绕细度测定、粒径表征与样品前处理配置,主要包括:
- 刮板细度计:不同量程的单槽或双槽细度板,配淬硬刮刀;
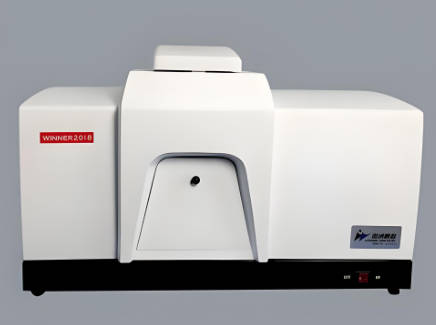
- 激光粒度仪:湿法激光粒度分析仪,测量范围通常覆盖0.1μm至1000μm;
- 光学显微镜与图像分析系统:放大倍数40倍至1000倍,配备数码摄像与颗粒统计软件;
- 线棒涂布器与制样装置:用于制备湿膜观察样片;
- 超声波分散器与磁力搅拌器:用于样品的稀释与分散预处理;
- 恒温恒湿设备:保证测试环境符合标准规定的温湿度条件。
所有仪器均需定期校准与期间核查,细度板应无划痕磨损,刮刀刃口保持平直锋利,以确保检测数据的准确性与不同批次之间的可比性。
应用领域
建筑涂料生产
涂料半成品细度分析在建筑乳胶漆、真石漆、腻子等产品的生产中应用广泛。乳胶漆的遮盖力、手感与光泽均与颜料分散细度密切相关,生产线上通过对钛白粉研磨浆进行逐批细度测定,可以及时判断砂磨机分散是否到位,避免细度不合格的浆料流入调漆工序,造成成品涂膜粗糙、手感差、光泽下降等质量问题。
工业与特种涂料领域
在汽车涂料、船舶涂料、防腐涂料、卷材涂料等工业领域,细度要求更为严苛,半成品细度分析既是工序放行的依据,也是色浆等中间产品来料验收的重要项目。此外,在油墨制造、颜料分散剂评价以及纳米颜料分散工艺开发等场景中,也需要依靠系统的细度分析数据来优化研磨时间、锆珠粒径配比与分散剂用量,实现产品质量与生产能耗之间的平衡。
常见问题
问题一:涂料半成品细度分析的检测周期是多久?
涂料半成品细度分析的检测周期一般为7-15个工作日。实际周期受多方面因素影响:若仅为单一细度项目,通常可在较短时间内完成;当检测项目较多、样品数量较大或需要开展粒径分布、贮存稳定性等扩展测试时,周期会相应延长;若样品需要特殊的稀释、超声等前处理,或涉及方法开发与验证,也会占用额外时间。对于生产紧急放行等特殊情况,可与检测机构沟通安排加急处理,缩短报告交付时间。
问题二:涂料半成品细度分析的检测价格是多少?
涂料半成品细度分析的检测费用受多种因素综合影响,包括检测项目的种类与数量、所选用的检测方法、样品数量、检测周期要求以及是否需要加急服务等。一般来说,仅做常规刮板细度测试与需要完整粒径分布报告的复杂分析,其费用构成存在明显差别;批量样品委托检测通常可与检测机构协商相应的优惠方案。由于每个委托的具体需求不同,建议在送检前与检测机构充分沟通检测方案,获取针对性的正式报价。
问题三:涂料半成品细度分析送检时对样品有什么要求?
送检样品应能代表整批半成品的实际状态,建议在生产搅拌运行状态下多点取样、合并混匀后密封包装,取样量一般为200克至500克。容器需留有少量膨胀空间但避免过大空隙,防止溶剂挥发与表面结皮;样品标签应注明名称、批号、生产日期和取样位置,并在委托单中写明预期的细度指标或执行标准,便于实验室选择合适量程的细度板与检测方法。
问题四:细度检测结果不合格可能由哪些原因引起?
常见原因包括:研磨时间不足或砂磨机研磨介质填充率偏低导致分散不充分;颜料本身粒径偏粗或发生团聚;分散剂用量不当造成絮凝返粗;浆料黏度过高影响分散效率;细度板量程选择不当或刮板操作不规范引入的测试误差;此外,取样不均、样品中混入结皮或外来杂质也会造成假性不合格。建议结合显微镜观察与多点复测进行原因排查,再针对性调整工艺参数。
问题五:刮板细度计法和激光粒度法结果出现差异怎么办?
两种方法的原理与表征方式不同,刮板法反映的是颗粒群在槽中密集可见位置对应的读数,更侧重整体分散水平;激光粒度法给出的是统计意义上的粒径分布曲线。当结果出现分歧时,应首先核查激光法样品的稀释与超声条件是否引起颗粒再分散或破碎,同时确认刮板法的操作规范性以及细度板的完好状态。必要时以显微镜观察作为辅助仲裁手段,综合判断浆料分散的真实状态。
问题六:涂料半成品细度分析常用的检测依据有哪些标准?
常用的检测依据包括GB/T 6753.1《色漆、清漆和印刷油墨 研磨细度的测定》以及对应的国际标准ISO 1524,激光粒度分析可参照GB/T 19077系列标准执行。不同客户或不同行业可能指定特定产品标准中的细度条款,送检时应明确注明执行标准,确保检测条件与判定尺度保持一致,避免因标准差异引起的判定偏差。
编辑:北检院编辑部