技术概述
脉冲涡流检测噪声抑制分析是针对脉冲涡流检测中各类干扰噪声开展识别、量化与抑制效果评价的专项技术,是保障在役金属构件腐蚀检测数据准确性的关键环节,广泛应用于石油化工、电力、海洋工程等无损检测领域,对提升检测信噪比与缺陷评判可靠性、支撑设备完整性管理具有重要价值。
检测样品
铁磁性管道与压力容器
碳钢、低合金钢材质的输送管道、反应釜、换热器壳体及储罐壁板等铁磁性构件,是脉冲涡流检测噪声抑制分析工作中最常见的样品类型。此类构件在实际服役中多包裹保温层、防腐层或保护涂层,检测信号中往往叠加材料磁导率波动、壁厚渐变等因素带来的噪声成分,需要通过系统化的噪声抑制分析来还原真实的壁厚减薄信息。
带多层结构的复合构件
由多层金属板叠加或包覆形成的构件,如包覆层下的母材结构、多层包扎式容器、带衬里的管道等,层间间隙、界面反射以及层间腐蚀产物会引入复杂的信号畸变与噪声,是噪声抑制分析的重要研究对象,需要针对性评估其信号分离的可行性。
非铁磁性金属材料构件
铝、铜、钛及奥氏体不锈钢等非铁磁性材料构件,虽然磁导率干扰相对较小,但表面涂层厚度变化、电导率不均匀以及边缘效应同样会产生噪声,此类样品的噪声抑制分析侧重于提离噪声与边缘干扰的控制。
检测项目
背景噪声水平测定
在标准试块或被检构件的无缺陷区域采集本底信号,统计噪声幅值分布、频谱特征与标准差水平,为后续脉冲涡流检测噪声抑制分析提供基准数据,同时判断检测系统整体工作状态是否满足现场检测的基本要求。
提离噪声抑制评价
通过改变探头与被检表面之间的距离,模拟保温层厚度变化、表面凹凸不平等实际工况,系统评价检测系统对提离噪声的抑制能力,确定不同提离条件下的有效检测灵敏度与壁厚测量精度。
电磁干扰噪声分析
针对现场工频干扰、变频设备谐波、空间电磁辐射等干扰源,测试检测信号的干扰频谱构成与耦合路径,评价屏蔽、接地与滤波措施对电磁噪声的综合衰减效果,形成现场抗干扰方案。
信噪比与缺陷检出能力评估
在含人工缺陷的对比试块上开展验证试验,计算缺陷信号幅值与残余噪声的比值,评估噪声抑制处理后的最小可检出缺陷尺寸、定位误差与定量偏差水平,出具完整的分析结论。
检测方法
硬件屏蔽与接地降噪
采用电磁屏蔽罩、双层屏蔽电缆、单点接地以及差分线圈结构等方式,降低外部电磁场对激励与接收回路的耦合干扰,从信号采集源头削减噪声能量,是实施脉冲涡流检测噪声抑制分析的第一道防线,尤其适用于强电磁干扰的工业现场。
数字滤波处理
运用低通滤波、高通滤波、带阻陷波等数字滤波算法,针对工频及其谐波等固定频率干扰进行选择性衰减,同时保留脉冲涡流响应信号中的有效频率成分。滤波器阶数与截止频率依据信号频谱特征优化设定,避免有用信息损失与波形畸变。
小波变换去噪
利用小波多分辨率分析能力,对检测信号进行多层分解后对各层小波系数施加软阈值或硬阈值处理,实现噪声成分与缺陷特征信号的自适应分离。该方法特别适用于瞬态脉冲信号的非平稳噪声抑制,在保持缺陷峰值特征方面优势明显。
叠加平均与统计处理
对同一测点进行多次重复激励与采集,利用随机噪声的统计不相关性,通过时域叠加平均降低随机噪声水平;结合中值滤波、滑动平滑等统计处理手段进一步优化信号波形质量,提升最终判读的稳定性。
检测仪器
脉冲涡流检测仪主机
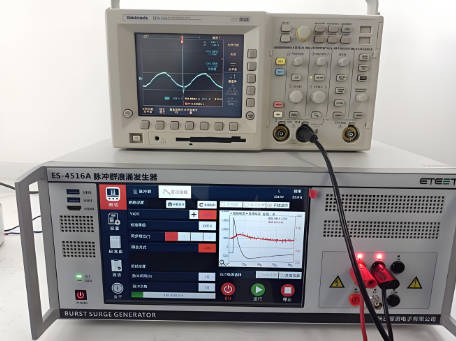
具备脉冲或阶跃激励功能的涡流检测主机,激励电流、脉冲宽度、重复频率及采样率等参数可调,内置基础滤波与报警功能,是开展噪声抑制分析的核心设备,其本底噪声水平直接决定分析的下限能力。
专用探头组件
包含激励线圈与检测线圈的探头装置,配备铁氧体磁芯与电磁屏蔽结构的低噪声型号可有效降低环境耦合干扰。探头规格需根据被检构件的几何形状、壁厚范围及覆盖层厚度进行选配,以兼顾灵敏度与穿透能力。
数据采集与信号处理系统
高分辨率数据采集装置配合专业信号处理软件,实现检测信号的高速采集、实时滤波、小波去噪、频谱分析与结果可视化输出,支撑从原始信号到分析报告的完整噪声抑制分析流程。
校准与对比试块
带有已知壁厚台阶与人工缺陷的标准试块,用于检测系统的校准、噪声水平验证以及缺陷检出能力确认,是评价各类降噪措施有效性的实物依据。
应用领域
石油化工行业
炼化装置、长输管道、常压储罐等设施的保温层下腐蚀筛查,是脉冲涡流检测噪声抑制分析最主要的应用场景。在不停产、不拆除保温层的条件下完成壁厚减薄普查,噪声抑制技术可确保复杂现场环境下检测数据的可信度,为腐蚀速率估算与维修决策提供依据。
电力与能源行业
火电厂锅炉水冷壁、除盐水管道、风机塔筒等铁磁性构件的在役腐蚀监测,以及各类电气设备金属部件的状态检查,均依赖高质量的噪声抑制处理来应对厂区强电磁环境带来的干扰挑战。
船舶与海洋工程
船舶压载舱、货油舱壁板以及海洋平台导管架结构的腐蚀评估,需要在海水飞溅、涂层覆盖、结构复杂等高噪声背景下开展检测,针对性的噪声抑制方案是保证数据可解读性的前提。
桥梁与钢结构设施
钢箱梁内壁、桥梁支座区域等钢结构构件的涂层下腐蚀排查,借助噪声抑制分析技术提升复杂几何条件下检测信号的信噪比,辅助发现隐蔽性腐蚀缺陷。
常见问题
问题一:脉冲涡流检测噪声抑制分析的检测周期是多久?
一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、样品批次越大,所需时间越长;分析方法复杂程度也是重要变量,仅进行基础噪声水平测定通常周期较短,若涉及多类噪声抑制验证、人工缺陷试块比对试验或需编制详细分析报告,则周期相应延长。如工期紧张,可与检测机构沟通加急安排,在保证数据质量的前提下尽量压缩时间。
问题二:脉冲涡流检测噪声抑制分析的检测价格是多少?
检测价格受多方面因素综合影响,主要包括检测项目的类型与数量、所选用的分析方法、样品数量与复杂程度、检测周期要求以及是否需要赴现场开展测试等。不同的技术路线与工作量差异会导致费用差别较大,建议在委托前向检测机构详细说明实际需求与技术条件,获取针对性的报价方案。
问题三:脉冲涡流检测中的噪声主要有哪些来源?
主要来源包括:探头提离变化引起的提离噪声、被检材料电导率与磁导率不均匀产生的材质噪声、现场工频及变频设备引起的电磁干扰噪声、检测系统自身的电子学热噪声,以及保温层与涂层结构变化带来的耦合噪声等。实际分析中通常多种噪声叠加存在,需要逐一识别并组合处理。
问题四:噪声抑制处理会不会削弱真实缺陷信号?
科学的噪声抑制以噪声与缺陷信号在频率、时域及统计特性上的差异为基础进行分离,合理设置的滤波与去噪参数能够在大幅降低噪声的同时保留缺陷特征信息。分析过程中会通过人工缺陷试块进行验证比对,确保处理后的缺陷信号幅值与相位失真控制在允许范围内,不影响缺陷的检出与定量。
问题五:带保温层的管道可以不拆保温层直接检测吗?
可以。脉冲涡流检测的突出优势就是能够穿透一定厚度的非金属保温层与防腐层,对铁磁性构件实施非接触检测。噪声抑制分析会将保温层厚度不均带来的提离影响作为重点处理对象,使不拆除保温层条件下的检测数据依然具备工程评判价值,大幅降低检测成本与停工时间。
问题六:现场检测环境对噪声抑制效果有影响吗?
有影响。强电磁干扰源附近、大型变频设备运行区域以及振动剧烈的场合,环境噪声水平会明显升高,可能压缩有效信号的空间。通常建议在方案设计阶段先开展现场噪声摸底测试,摸清干扰源分布与频谱特征,再针对性选择屏蔽、接地与滤波的组合措施,以保证现场数据质量达到分析要求。
编辑:北检院编辑部