技术概述
食品加工过程水分活度检测是通过精密仪器测定食品体系中水分活度值(Aw)的分析技术,用于量化食品中游离水的可利用程度。水分活度直接影响微生物生长繁殖、酶促反应速率、脂质氧化及美拉德反应,与食品的质构、色泽、风味和货架期密切相关。
检测样品
水分活度检测几乎适用于全部食品类别,样品状态涵盖固体、粉末、颗粒、膏状及液体等多种形态。合理的取样规范与前处理方式是保证检测结果准确可靠的前提,不同类型的样品在制备过程中需遵循相应的操作要求,避免水分损失或吸潮造成数据偏差。
固体与粉末状食品样品
固体食品样品包括饼干、面包、蛋糕、方便面、薯片、坚果、脱水蔬菜、谷物制品等。此类样品质地均匀性差异较大,检测前需进行适当破碎或充分混匀处理,使取样部分能够代表整体。粉末状样品如乳粉、蛋白粉、淀粉等吸湿性强,取样后应密封并尽快完成测定,减少与环境空气的接触时间。
- 饼干、糕点、面包等烘焙制品
- 方便面、挂面等面制品
- 奶粉、豆粉、蛋白粉等粉状冲调食品
- 脱水蔬菜、干制食用菌、果干等脱水制品
- 薯片、锅巴、米饼等膨化与油炸休闲食品
半固体与液体食品样品
半固体样品包括果酱、蜂蜜、肉糜、奶油、沙拉酱、巧克力浆等,液体样品包括酱油、食醋、果汁、糖浆等。此类样品在取样前应充分混匀,避免因分层造成水分分布不均。液体样品倒入样品杯时需控制液面高度,防止测定过程中液体飞溅或挥发物污染传感器,影响仪器寿命与结果准确性。
样品采集与保存要求
样品采集应遵循随机取样原则,确保样品能够代表整批产品的真实状态。采集后的样品应立即密封包装,阻断与环境空气的水分交换通道,并在规定条件下尽快送检。对于温度敏感的样品,运输与储存过程中应保持恒温,防止容器内壁产生冷凝水回滴进入样品,导致局部水分活度异常升高。
检测项目
食品加工过程水分活度检测项目以水分活度值为核心,同时涵盖加工各阶段的水分活度动态监测及相关配套理化指标,共同构成产品稳定性评价体系,为加工工艺参数设定与产品质量控制提供全面的数据支撑。
水分活度值(Aw)测定
水分活度值是检测的基础项目,其定义为样品表面蒸汽压与同温度下纯水饱和蒸汽压之比,取值范围在0至1之间。通过测定成品或半成品的Aw值,可以判断产品中微生物可利用水分的水平,进而评估产品在不同储藏条件下的微生物安全性与化学稳定性,为产品分级与放行判定提供直接依据。
加工过程水分活度动态监测
针对食品加工过程水分活度检测的实际需求,可对原料、中间产品及最终成品进行分段测定,绘制加工全过程的水分活度变化曲线。该项目有助于科学确定干燥终点、腌制平衡时间、冷却定型条件等关键工艺参数,及时发现工艺波动,实现从原料投料到成品出库的闭环精细化控制。
配套理化稳定性指标检测
在实际检测方案中,水分活度检测常与其他理化指标联合开展,形成多维度评价体系,为配方调整、工艺优化和保质期评估提供更全面的数据基础,尤其适用于新产品研发阶段的稳定性研究。
- 水分含量(总水分)联合测定
- 可溶性固形物与糖度分析
- pH值与总酸度测定
- 氯化物(盐分)含量测定
- 水分吸附等温线绘制与货架期评估
检测方法
食品加工过程水分活度检测方法主要包括冷镜露点法、电容传感器法与电阻电解法等。各方法原理不同、精度与效率各有侧重,检测时通常依据样品基质特性、目标精度、检测时效与使用场景等因素综合选择,以确保数据可靠且满足实际需求。
冷镜露点法
冷镜露点法通过光学系统检测镜面结露的临界温度,确定样品上方密闭空间的露点温度,再结合温度参数计算水分活度。该方法准确度高、测量速度快,通常数分钟内即可获得稳定读数,重复性好,是目前应用最广泛的基准方法之一,尤其适用于对数据精度要求较高的检测场景,但对样品中高浓度挥发性物质较为敏感,需注意样品适用性评估。
电容传感器法
电容传感器法利用高分子薄膜电容值随环境相对湿度变化的特性,测定样品达到平衡后密闭空间的相对湿度,再换算为水分活度值。该方法仪器结构相对简单、操作便捷、成本适中,适合常规质量控制中的快速筛查与批量抽检。传感器长期使用后可能出现老化漂移,需按周期进行校准维护以保证数据有效性。
电阻电解法
电阻电解法基于电解质薄膜电阻值随湿度变化的原理进行测定,仪器结构紧凑、功耗低、便于携带,适合生产线现场与仓储环节的快速检测。该类仪器测量精度相对略低,且对乙醇等挥发物存在交叉干扰,主要用于过程监控与趋势判断,正式报告数据建议以实验室高精度方法复核确认。
方法选择原则与温控要求
在选择具体检测方法时,应综合考虑样品形态、挥发性成分含量、精度要求、检测时效与成本预算等因素。实验室检测多采用冷镜露点法以保证数据权威性,产线现场监控可采用便携式仪器实现快速反馈。由于水分活度对温度高度敏感,无论采用何种方法,均需严格控制样品平衡温度,确保样品温度与测量仓温度一致,并按规范进行标准盐溶液校准,保证结果的可比性与重复性。
检测仪器
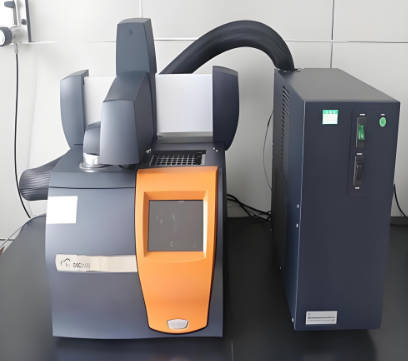
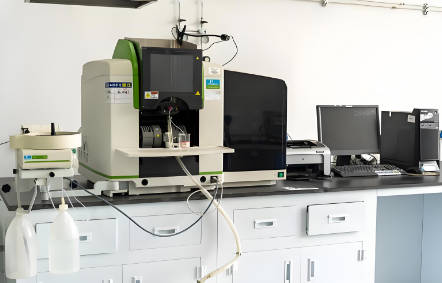
水分活度检测对仪器设备的温度控制精度、传感器灵敏度与样品仓密封性能均有较高要求。专业仪器设备的合理配置与规范维护,是保障检测数据长期准确稳定的重要基础。
台式水分活度测定仪
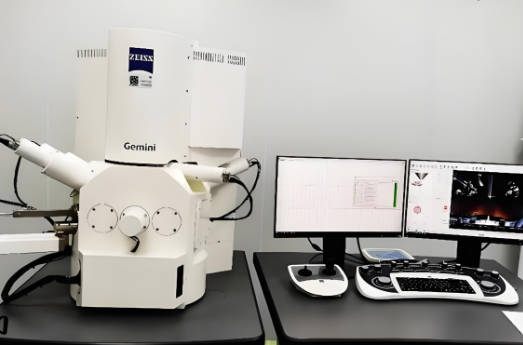
台式水分活度测定仪是实验室检测的主力设备,集成高精度温控系统与传感模块,能够在严格恒温条件下完成平衡测定,分辨率可达0.001Aw,测量准确度满足科研与质量控制的高标准要求。部分机型配备多通道转盘式样品仓,可支持批量样品连续自动检测,配合温控孵育功能,显著提升大批量样品的检测效率与数据一致性。
便携式水分活度仪
便携式水分活度仪体积小巧、启动快速、操作简便,适合生产车间、原料仓库与现场抽检场景的快速测定。此类仪器帮助企业在加工过程中实时掌握各工序半成品的水分活度变化情况,及时调整干燥时间、腌制周期等工艺参数,实现问题早发现、早纠正,避免批量性质量风险。
辅助设备与校准器具
配套设备包括用于仪器校准的标准盐饱和溶液(如氯化钠、氯化钾、溴化锂、溴化钠等)、恒温装置、一次性样品杯、密封取样容器与温湿度记录设备等。定期使用至少两种不同活度值的标准溶液进行多点校准与期间核查,是确保仪器长期稳定运行、数据可追溯的关键管理措施。
应用领域
食品加工过程水分活度检测应用领域覆盖焙烤、肉制品、水产、乳制品、糖果巧克力、脱水食品与调味品等多个行业,贯穿配方研发、工艺控制、品质验证与产品放行等各环节,为企业提升产品稳定性、延长货架期与降低质量风险提供科学依据。
焙烤与谷物食品行业
在焙烤食品生产中,食品加工过程水分活度检测用于控制产品中心与表皮的水分活度差异,防止表面返潮、霉变与质地劣变。对于夹心糕点、涂层饼干等多层复合产品,通过测定并调控各组分的水分活度匹配性,可有效抑制水分在组分间迁移,保持产品酥脆口感与组织状态,延长市场流通周期。
肉制品与水产加工行业
肉制品加工中的腌制、干燥、烟熏、发酵等环节均伴随水分活度的显著变化。通过加工过程中的分段检测与在线监控,可精准确定腌制扩散平衡终点与干燥降湿时间,确保成品水分活度降至目标致病菌的生长阈值以下,在保持产品风味质构的同时保障微生物安全性,广泛适用于腊肉、香肠、火腿、鱼干、鱿鱼丝等产品。
糖果巧克力与乳制品行业
巧克力生产中控制原料与成品的水分活度,可防止蔗糖返砂、表面起霜等品质缺陷;软糖、果冻等产品通过调节糖浆浓度控制Aw值,在保证口感柔软的同时抑制酵母霉菌生长。乳粉及奶酪等乳制品加工中,水分活度检测用于评估产品的结块风险、褐变倾向与储藏稳定性,指导干燥工艺与包装方式的优化。
脱水食品与调味品行业
脱水蔬菜、干制果蔬、香辛料、方便食品配料包等产品对水分活度极为敏感,检测数据直接决定干燥终点判定、包装材料透湿性选择与储运条件设定。酱油、酱料、复合调味料等产品通过水分活度检测优化盐、糖、保湿剂配比,在保证风味强度的前提下实现防腐减盐与保质期延长,平衡品质与安全双重目标。
常见问题
问题一:食品加工过程水分活度检测的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响,包括检测项目的数量与类型、送检样品的数量、所采用检测方法的复杂程度,以及是否涉及加工过程多点位分段监测等。若样品数量较大或需结合水分吸附等温线等扩展研究,周期可能相应延长。部分检测机构提供加急服务,客户如有紧急出货或审厂需求,可提前沟通安排优先处理,缩短报告交付时间。
问题二:食品加工过程水分活度检测的检测价格是多少?
检测价格受多种因素综合影响,无法简单一概而论。主要影响因素包括检测项目的具体内容与数量、所选用的检测方法类型、送检样品的数量与批次、检测周期要求,以及是否需要加急处理、是否需要配套开展其他理化指标联合检测等。不同样品基质与检测方案对应的资源投入存在明显差异,建议客户结合自身实际检测需求,联系检测机构进行详细沟通,由专业人员制定检测方案并提供针对性报价。
问题三:水分活度与水分含量有什么区别?
水分含量反映食品中水分的总量,以质量百分比表示;而水分活度反映的是食品中游离水被微生物和化学反应利用的程度。两者之间没有固定的换算关系,水分含量相同的两种食品,其水分活度可能相差很大。在评估食品的微生物安全性、化学稳定性与储藏性能时,水分活度是更为关键、更具指导意义的指标。
问题四:水分活度检测对样品有什么要求?
样品应具有充分代表性,取样后需立即密封保存,避免与环境空气发生水分交换。样品装杯量一般不宜超过样品杯容积的三分之二,保证样品表面与测量仓之间留有足够空间形成平衡。样品温度应与检测温度接近,防止测定过程中出现冷凝或过度蒸发。样品还应均匀、无大的颗粒结块,必要时进行适当破碎混匀处理。
问题五:食品加工过程中哪些环节需要重点监控水分活度?
干燥、腌制、发酵、冷却与内包装等环节是水分活度变化的关键控制点。干燥工序需通过监测确定水分降低的终点,避免过度干燥增加能耗或干燥不足带来霉变风险;腌制与发酵工序需确认体系水分迁移达到平衡;包装前检测可验证成品水分活度是否满足设计要求,从而保障产品在保质期内的品质稳定与安全。
问题六:水分活度检测为什么要在恒温条件下进行?
水分活度与温度密切相关,样品蒸汽压会随温度变化而改变,温度波动将直接导致读数漂移。恒温条件可以保证样品与测量仓内空气达到稳定的水汽平衡状态,使测定结果具有良好的重复性与可比性。专业仪器通常内置精确温控系统,将样品仓温度波动控制在极小范围内,检测时也需等待样品温度与仪器温度一致后再开始测定,以确保数据准确可靠。
编辑:北检院编辑部