技术概述
紫外光固化涂料水分含量测定是指借助卡尔费休滴定、气相色谱等分析技术,对UV涂料体系中的水分进行准确定量的检测过程。该测定是光固化产品质量控制体系中的关键环节,可帮助企业把控原料纯度、评估配方稳定性并优化固化工艺,在涂料制造、电子涂装、印刷包装等行业中具有重要的应用价值。
检测样品
紫外光固化涂料种类繁多,不同产品体系对含水量的控制要求差异较大,本检测可覆盖的样品类型主要包括以下几类:
- UV光油与罩光清漆:用于纸张、塑料薄膜表面增亮处理的透明涂布材料;
- UV色漆与UV底漆:应用于手机外壳、化妆品包装、家电面板等表面的着色与打底涂层;
- 水性UV涂料:以水为主要分散介质的环保型光固化涂料,需重点监控残留水分比例;
- 活性稀释剂单体:如三丙二醇二丙烯酸酯、三羟甲基丙烷三丙烯酸酯等,微量水分会直接影响聚合反应;
- UV腻子与填缝剂:用于木材、板材表面平整化处理的高固含膏状材料;
- 电子级UV涂层材料:包括阻焊油墨、三防漆、光纤涂层等功能性产品。
样品采集时建议使用洁净干燥的玻璃瓶或专用样品瓶密封盛装,避免长时间使用普通塑料容器,以防容器内残留水分或有机小分子迁移影响测试结果。取样前应将样品充分搅拌均匀,对于高粘度样品可适当温热后取样,确保所取样品具备整体代表性。样品量一般不少于50克,运输过程中应避光、防潮并保持阴凉环境。
检测项目
围绕紫外光固化涂料的水分及相关质量指标,通常可提供多层次的项目组合,客户可根据自身需求灵活选择,主要包括以下三大类:
1. 紫外光固化涂料水分含量测定的核心指标
水分含量是本检测的核心输出指标,通常以质量分数(%)或百万分浓度(ppm)表示。针对不同体系,可细分为总水分含量、游离水含量以及微量水分分析:常规溶剂型或100%固含UV体系一般要求水分控制在0.1%以下,电子级与光学级产品则往往需要达到ppm级的检测灵敏度。通过精准量化水分数据,可以判断涂料是否因吸潮、原料带水或工艺控制不当而出现质量偏差。
2. 化学成分分析
除水分测定外,配套的化学成分分析能够全面反映涂料的组成特征,常见项目包括:不挥发物含量(固含量)、活性稀释剂种类与比例、光引发剂含量、游离单体残留量、酸值与羟值等。这些项目与水分含量结果相互印证,有助于综合判断涂料体系的配方一致性与批次稳定性。
3. 物理性能与工艺性测试
水分含量的波动会直接影响涂料的施工与固化表现,因此常配合下列物理指标同步评估:粘度、细度、密度、外观透明度、固化速度、表干时间、漆膜光泽度、附着力等。当检测发现水分偏高时,结合物理性能数据可以快速定位其对产品施工性的具体影响程度。
检测方法
针对紫外光固化涂料粘度大、组分复杂的特点,行业内已形成以标准方法为主体、快速方法为补充的完整检测体系,不同方法在准确度、检测限和效率方面各有侧重。
1. 紫外光固化涂料水分含量测定的标准方法
卡尔费休法是目前公认准确度最高的水分测定方法,其原理是利用碘和二氧化硫在有机溶剂体系中与水发生定量化学反应,通过消耗试剂的量反算水分含量。根据样品含水量的不同,可分为容量滴定法与库仑电量法两种模式:容量法适用于水分含量在0.01%以上的样品,库仑法灵敏度更高,可检测至微克级水分,特别适合电子级UV涂料的痕量水分分析。由于紫外光固化涂料粘度较大且部分单体可能与卡尔费休试剂发生副反应,样品处理阶段需选择合适的无水溶剂进行溶解稀释,必要时采用加热蒸发联合进样技术,将水分蒸出后再滴定,以消除干扰。
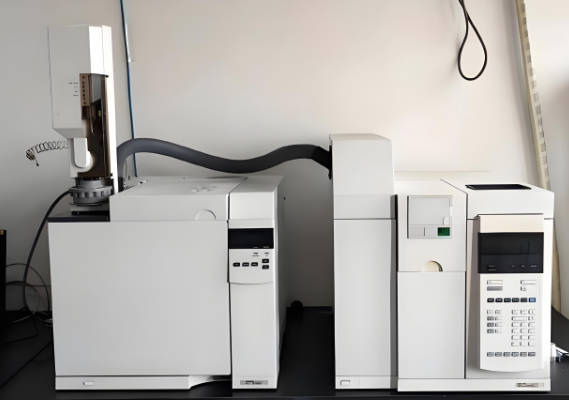
气相色谱法是另一种重要的标准方法,样品经顶空进样或直接进样后,水分在色谱柱中与其他组分分离,由热导检测器检出,采用内标法定量。该方法不受样品颜色与化学反应特性限制,尤其适合水性UV涂料中较高含量水分的测定,同时还能一并获得甲醇、乙醇等挥发性组分的组成信息。
2. 快速检测技术
在生产现场和来料检验环节,红外快速水分测定仪与卤素水分测定仪应用广泛。仪器通过加热使样品失重,结合内置天平自动换算出水分含量,单次测试仅需数分钟至十几分钟,操作简便、成本低廉。需要注意的是,紫外光固化涂料中含有活性稀释单体,加热时这些挥发性组分也会逸出,导致结果偏高,因此快速失重法更适合作为过程监控的相对比对手段,若需获得准确数据仍应以卡尔费休法为准。
3. 辅助验证方法
共沸蒸馏法通过在样品中加入与水不互溶的有机溶剂共同蒸馏,水分随溶剂蒸出并在接收管中分层计量,适合含水量较高且成分复杂的体系。此外,红外光谱法可通过水的特征吸收峰对体系进行半定量筛查,常用于快速判断样品是否明显吸潮,为后续精确定量提供参考方向。
检测仪器
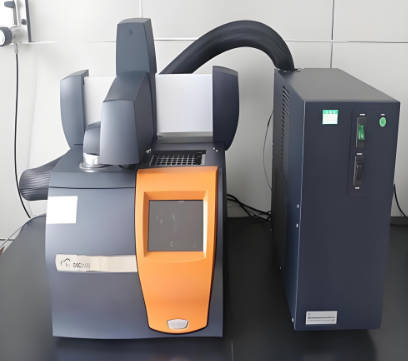
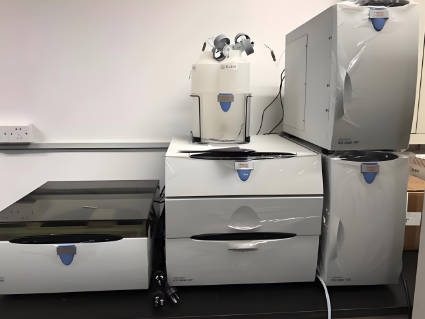
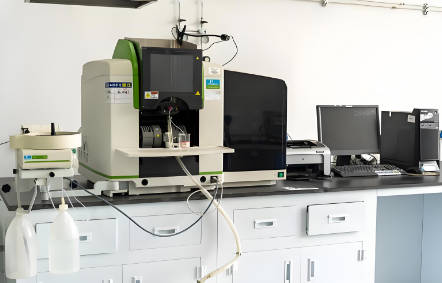
为满足不同精度等级与样品类型的检测需求,实验室通常配备以下主要仪器设备:
- 卡尔费休水分测定仪:涵盖容量滴定型与库仑电量型,配备专用干燥进样系统;
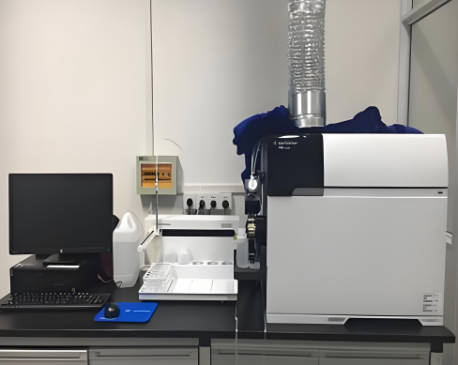
- 气相色谱仪:配置热导检测器与顶空进样器,用于水分与挥发性组分的分离定量;
- 红外/卤素快速水分测定仪:用于现场快速筛查与过程监控;
- 分析天平:精度达万分之一克,满足微量样品的精确称量需求;
- 电热鼓风干燥箱与水分蒸发器:用于样品预处理及联合进样操作;
- 共沸蒸馏装置:含加热套、蒸馏烧瓶与水分接收管;
- 粘度计、密度计等物性测试设备:用于配套物理性能项目的测定。
所有仪器均需定期校准与期间核查,卡尔费休试剂须标定后使用,实验环境应控制湿度,避免空气中的水分对低含量样品的测定造成干扰,从而确保数据具备良好的重复性与再现性。
应用领域
1. 工业制造领域
紫外光固化涂料广泛应用于木器家具、塑料件涂装、卷材预涂、印刷包装、光学膜、电子元器件封装等行业。在批量生产过程中,紫外光固化涂料水分含量测定已成为来料检验、批次放行与工艺异常排查的常规手段:纸张上光油水分超标会导致光泽下降与固化不良;电子阻焊油墨中的微量水分可能引起气泡与附着力失效;光纤涂层对水分的控制更是严苛至ppm级别。通过系统的水分检测,制造企业能够有效降低废品率,保障涂装线连续稳定运行。
2. 科研与配方开发应用
在高校、科研院所及企业研发中心,水分含量数据是新型光固化树脂合成、水性UV体系开发以及配方优化研究中的基础参数。研发人员通过跟踪不同贮存条件下水分含量的变化规律,可以评估防潮包装方案的有效性,推算产品的货架寿命;在原材料筛选阶段,对单体、助剂进行痕量水分比对,有助于从源头控制成品质量。此外,随着环保法规对挥发性有机物管控的日趋严格,准确的水分数据也是核算涂料VOC含量的重要输入条件,相关检测需求持续增长。
常见问题
问题一:紫外光固化涂料水分含量测定的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与组合方式、送检样品的数量、所选方法的复杂程度等都会影响进度。若仅进行单项水分测试且样品数量较少,周期通常偏向区间下限;若同时开展成分分析与物理性能等系列项目,或样品批次较多,则所需时间相应延长。客户也可以申请加急服务,提前与实验室沟通排期,在条件允许时缩短等待时间。
问题二:紫外光固化涂料水分含量测定的检测价格是多少?
检测价格受多种因素综合影响,主要包括所选检测项目的种类与数量、采用的检测方法、送检样品的数量以及检测周期要求等。单项水分测定与多项组合检测的费用结构存在明显差异,选择卡尔费休法、气相色谱法等不同方法,所需试剂耗材与仪器成本也不相同。如需了解具体报价,建议提前与检测方沟通检测需求,提供样品信息和项目清单,获取针对性的费用方案。
问题三:水分含量过高会对紫外光固化涂料产生哪些影响?
水分超标可能引发多方面问题:在固化过程中,水分会散射和吸收紫外光,降低引发效率,导致表面发粘、固化不完全;涂膜内部易产生气泡与针孔,影响外观与致密性;水分还会削弱涂层与基材之间的结合力,造成附着力下降;对于清漆体系,微量水分即可引起浑浊与雾影,显著降低透光率和光泽度。因此,严格的水分检测控制十分必要。
问题四:卡尔费休法与快速水分测定仪各有什么特点?
卡尔费休法基于特征化学反应,选择性强、准确度高,可覆盖从常量到ppm级的宽范围检测,是仲裁与验收检测的首选,但对样品溶解性与可能的副反应需预先评估。红外或卤素快速水分测定仪操作简便、速度快,适合车间现场的过程监控,但由于无法区分水分与其他挥发物,在UV涂料体系中结果易偏高,一般作为相对趋势判断使用。
问题五:送检样品需要多少量?如何正确保存?
常规水分测定建议送样量不少于50克,若同时开展多项分析可适当增加至100克以上。样品应装入洁净干燥的密闭玻璃瓶中,灌装时尽量装满以减少瓶内空气留存,拧紧瓶
编辑:北检院编辑部