技术概述
玻璃内部气泡缺陷测试是评估玻璃制品内在质量的关键技术手段,通过专业观测与测量方法,对玻璃内部的气泡、气线、气孔等缺陷进行识别、定位、定量与分级评价。该测试广泛应用于建筑、汽车、电子显示、光伏等玻璃制造行业,是完善质量控制体系、优化熔制与成型工艺的重要依据,在现代玻璃生产质量管控体系中占据核心地位。
检测样品
凡对内在质量有控制要求的玻璃产品,均可作为气泡缺陷检测的送检对象。不同用途的玻璃对气泡缺陷的容忍限度差异较大,例如建筑平板玻璃允许存在少量微小气泡,而电子显示盖板玻璃与药用玻璃则执行更为严格的内部缺陷限值。常见的检测样品包括以下几类:
- 建筑玻璃类:浮法平板玻璃、超白玻璃、压延玻璃、钢化玻璃及夹层玻璃原片;
- 汽车玻璃类:风挡玻璃原片、侧窗玻璃、天窗玻璃等;
- 电子玻璃类:显示盖板玻璃、触摸屏基板玻璃、光学元件玻璃;
- 光伏玻璃类:晶体硅组件面板玻璃、薄膜电池基板玻璃;
- 特种与器皿玻璃类:药用玻璃、玻璃器皿、玻璃管材、工艺品玻璃等。
送样时建议保留样品的原始状态,尺寸以便于实验室观测为宜,数量根据检测方案确定,并保证足够的批次代表性。样品表面应清洁干燥,避免油污、指纹与划痕干扰观察结果;包装时应采用软质间隔材料隔离,防止运输过程中产生磕碰伤、划伤等二次损伤。若样品为成型件或异形件,建议提前说明结构特点与检测关注区域,以便实验室制定合适的观察方案。
检测项目
1. 玻璃内部气泡缺陷测试——气泡尺寸与数量检测
尺寸与数量是气泡缺陷评价的基础指标。检测时通过显微观测与影像测量,获取每个气泡的最大直径或等效直径,并统计规定面积内的气泡总数。针对长形气线、针状气孔等非球形缺陷,还需测量其长度与宽度,换算为当量尺寸后参与评价。在GB 11614《平板玻璃》等产品标准中,均以气泡直径档位(如0.5毫米、1.0毫米、2.0毫米等)作为分级界限,不同尺寸档位对应不同的允许数量,是判定产品等级的直接依据。
2. 气泡分布位置与密度分析
气泡在玻璃中的分布情况直接影响使用性能与判定结论。该项目包括气泡在平面方向上的位置坐标、边部与中部区域的分布差异、单位面积内的气泡密度,以及气泡在厚度方向上的深度位置。对于厚壁玻璃与夹层结构,还需判断气泡是否位于中间层界面处。通过绘制缺陷分布图,可以直观反映气泡的聚集规律与走向特征,为追溯熔制、成型工艺源头提供重要线索。
3. 气泡形态特征与缺陷类型鉴别
不同成因的气泡在形态上存在明显差异。该项目通过显微镜观察气泡的轮廓形状、内壁状态及内容物特征,区分圆形气泡、椭圆形气泡、长条形气线、针孔以及含有析出物的复合型缺陷,并与结石、节瘤、条纹、麻点等非气泡类缺陷进行准确鉴别,避免因外观相近而造成误判。形态鉴别结果同时也是分析缺陷成因、指导工艺改进的重要参考。
4. 气泡缺陷等级评定
在完成定量测量与类型鉴别后,需依据相应产品标准对样品外观质量进行综合评级。以建筑平板玻璃为例,标准按气泡等缺陷的尺寸与数量将产品划分为优等品、一等品与合格品等等级;汽车安全玻璃、电子盖板玻璃与药用玻璃则执行各自更严格的限值体系。等级评定结论可为生产方判定批次合格性与确定工艺调整方向提供直接的数据支撑。
检测方法
1. 标准观测比对法
标准观测比对法是传统的通用方法,参照平板玻璃等产品标准规定的条件执行:将样品垂直放置于不受阳光直射的暗环境中,以黑色无光泽材料作为背景,采用强光源侧面照射或透过照射,观察者在规定距离处对玻璃进行透射与反射双重观察,识别内部气泡缺陷,并与标准线尺或缺陷样板进行尺寸比对,记录缺陷的位置、尺寸与数量。该方法操作简便、适用面广,是建筑类玻璃产品质量检查中常用的基础手段。
2. 玻璃内部气泡缺陷测试的显微测量与图像分析法
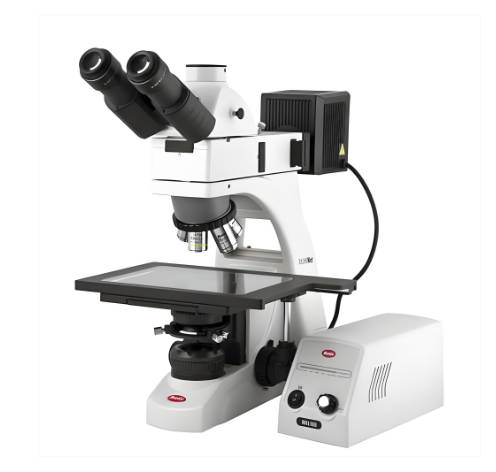
显微测量与图像分析法是实验室精确测定的主要手段。利用体视显微镜或金相显微镜对样品进行放大观察,配合测微目镜或影像测量系统读取气泡尺寸;再借助图像分析软件对采集的图像进行灰度与二值化处理,自动识别气泡轮廓,计算等效直径、投影面积、圆度等参数,并统计缺陷数量与分布密度。该方法测量精度高、数据可追溯,能够满足电子玻璃等高端产品对微小气泡的检出与量化需求。
3. 在线自动光学检测法
在线自动光学检测法主要面向生产线的连续监控。检测系统由高分辨率线阵或面阵相机、平行光或暗场照明装置、运动控制机构与图像处理单元组成。当玻璃带或玻璃片经过检测区域时,相机连续采集图像,算法实时识别气泡、结石等各类缺陷,并标记其位置、尺寸与类别,实现全幅面、全覆盖筛查。该方法检测速度快、效率高,可与分选装置联动,实现缺陷产品的自动剔除与分级。
检测仪器
玻璃内部气泡缺陷测试所使用的仪器设备围绕“看清、测准、分级”三个环节进行配置,主要包括以下几类:
- 体视显微镜与金相显微镜:用于气泡的放大观察、形态鉴别与尺寸初测,放大倍数通常覆盖数倍至数百倍;
- 影像测量仪:通过光学成像与软件算法获取气泡的精确几何参数,测量精度可达微米级;
- 自动光学检测系统:集成工业相机、平行光源与图像处理软件,用于批量样品或生产线上的高速缺陷识别;
- 暗场观察箱与黑色背景检查台:提供标准化的观测条件,用于目视比对法中的缺陷观察与判定;
- 标准线尺与缺陷样板:用于气泡尺寸的比对参照,保证不同人员判定结果的一致性与可重复性。
在实际检测中,合理选择与组合上述设备十分关键:对于常规建筑玻璃,采用观察箱配合标准线尺即可满足判定要求;对于电子显示玻璃等高要求产品,则需采用显微镜与影像测量系统进行精确量化,必要时结合自动光学检测设备实现全覆盖筛查。同时,仪器的定期校准与日常维护也是保证数据准确性与长期稳定性的重要前提。
常见问题
问题一:玻璃内部气泡缺陷测试的检测周期是多久?
一般情况下,检测周期为7-15个工作日。具体时间受多方面因素影响:检测项目的数量与复杂程度、样品的数量与尺寸规格、是否需要破坏性制样、数据整理与复核所需的时间等。若企业有较为紧迫的时间需求,可以与实验室沟通加急安排,在保证数据质量的前提下适当缩短周期。建议在送检前提前确认检测方案,以便实验室合理规划排期。
问题二:玻璃内部气泡缺陷测试的检测价格是多少?
检测价格难以一概而论,主要取决于检测项目的多少、所选用的检测方法、样品的数量与规格尺寸、单件样品的检测点位数量,以及是否需要加急处理等因素。不同产品的检测方案组合差异较大,相应费用也会有所不同。如需了解具体报价,建议向检测机构详细说明产品类型、执行标准与检测需求,获取针对性的费用方案。
问题三:送检样品需要做哪些准备?
送检前应保持样品表面清洁干燥,去除油污、指纹与附着物;每批次建议送样数片以保证代表性;异形件、大尺寸样品或需要特定观察区域的情况,应在委托时提前说明;包装时应使用软质材料将样品相互隔离并固定牢靠,避免运输磕碰产生新的损伤,影响缺陷的识别与判定。
问题四:气泡与结石、节瘤、线道等缺陷如何区分?
可以通过观察特征加以区分:气泡在透射光下通常呈圆形或椭圆形的透亮点、暗点,边缘光滑锐利;结石为不透明或半透明的颗粒状夹杂;线道呈细长的条纹状光学变形;节瘤则表现为局部透镜状的光学畸变区域。借助显微镜放大观察,并配合调整照明角度,能够实现准确的类型鉴别。
问题五:玻璃中气泡缺陷产生的主要原因有哪些?
气泡成因涉及多个环节:原料方面,配合料含气过多、澄清剂用量不足;熔制方面,温度制度不合理、澄清时间不够、玻璃液均化不良;成型方面,玻璃液在流经通道或成型过程时卷入气体;设施方面,耐火材料受侵蚀后与玻璃液反应释放气体。结合气泡的形态、尺寸与分布特征进行分析,有助于锁定具体成因并指导工艺改进。
问题六:在线自动检测与实验室检测有什么区别?
在线自动检测面向生产过程的连续监控,速度快、覆盖面广,适合对整幅玻璃进行实时筛查与自动分选,但对极微小缺陷的量化精度有限;实验室检测则以显微观察与影像测量为核心,精度高、可定量、可分级,适合对重点样品进行精确评价与深度分析。两者互为补充,共同构成完整的质量控制链条。
编辑:北检院编辑部