技术概述
印花色浆是纺织品印花加工过程中最关键的着色材料之一,其品质的稳定性直接决定了印花产品的颜色再现效果与批次一致性。着色力,又称着色强度或色强度,是指色浆在一定条件下赋予织物或薄膜颜色的能力,通常以被测样品与标准样品在相同条件下打样比较后所得的相对百分数来表示。印花色浆着色力准确性检验,就是通过标准化的打样、测色与数据比对流程,科学评价色浆的实际着色能力与其标称值或标准样品之间的一致程度,为印花生产的配色、放样和批量应用提供可靠的数据支撑。
在实际生产中,着色力的准确性具有十分重要的工程意义。首先,配色环节通常依据历史数据或色浆供应商提供的着色力参数进行配方设计,如果色浆批次间着色力波动较大,配方就会出现偏差,导致打样次数增多、交期延长。其次,同一订单往往需要分缸分批印花,着色力不一致会直接造成批与批之间的色差,严重时引发客户退货或索赔。再次,着色力偏低意味着达到目标颜色需要消耗更多色浆,增加生产成本;着色力偏高则容易造成颜色过深、修正困难。因此,对印花色浆进行系统、规范的着色力准确性检验,是印染企业进料把关和色浆制造商出厂控制不可或缺的技术手段。
着色力准确性检验的核心思想是“可比性”,即在完全相同的条件下,将待测色浆与标准色浆或前一确认批次平行打样,通过目视评价与仪器测色相结合的方式,计算相对着色力并判断其是否落在允许的允差范围之内。检验过程涉及制浆、刮印、烘干、固色、测色等多个环节,任何一个环节的条件偏差都可能影响结果的有效性,因此必须严格按照标准方法与作业指导书执行。
检测样品
印花色浆着色力准确性检验所针对的样品范围较广,涵盖了印花生产中常用的各类色浆体系,主要包括以下几类:
- 涂料印花色浆:以颜料为着色剂、配合合成增稠剂与粘合剂使用的水性色浆,广泛用于针织物、成衣和匹布印花;
- 水分散型色浆:用于涤纶及其混纺织物印花的水分散色浆体系,着色力直接影响深浓色的呈现效果;
- 荧光与特种效果色浆:包括荧光色浆、金银粉浆、发泡浆、烫金浆等着色与功能一体化的印花材料;
- 颜料原浆与半制品:色浆生产企业在研磨、调配工序中抽取的中间产品,用于过程质量控制;
- 染料类着色剂配制的印花色浆产品,以及需要比对验证的标准保留样与客户封样。
送检样品应具有充分的代表性。取样前需将色浆搅拌均匀,从包装容器的上、中、下不同部位分别取样并混合,以避免因颜料沉降或分层造成偏差。样品量通常根据检验项目数量确定,常规建议每批次提供适量色浆样品,并附上产品名称、批号、标称着色力或标准样信息等资料。同时,为完成平行打样,还需提供或由实验室统一选用与实际生产一致或标准规定的印花底布,如纯棉平纹布、涤纶织物或规定的刮样纸基等。
检测项目
围绕印花色浆着色力准确性这一核心目标,检验通常设置以下检测项目,形成从颜色性能到应用性能的完整评价链条:
- 相对着色力:以标准样为基准,测定被测色浆的着色强度百分数,是检验的核心项目;
- 色光与色差:评价打样后试样与标准样在色相、明度、饱和度方面的偏差,给出ΔL*、Δa*、Δb*、ΔE*等色差指标;
- 冲淡色与深色打样比对:通过不同冲淡比例验证色浆在浅、中、深不同浓度下的着色稳定性;
- 色浆细度与粒径分布:颜料颗粒的粗细直接影响着色力的高低以及颜色的鲜艳度与均匀性;
- 粘度与流变性能:影响印花操作性和给色均匀性,间接影响颜色深浅的一致性;
- pH值与固含量:作为辅助项目,用于分析着色力异常的可能原因;
- 印花后色牢度:包括耐摩擦、耐水洗、耐光等色牢度,考察着色效果的耐久性;
- 储存稳定性:通过自然存放或加速试验考察色浆着色力随时间的变化趋势。
其中,相对着色力与色差是判定着色力准确性是否合格的关键指标。行业实践中,通常将着色力控制在标准值的某一允差带内,并结合色差数据综合评判。当着色力偏差超出允差时,需要进一步开展细度、粘度、固含量等项目,以定位偏差来源并指导工艺改进。
检测方法
印花色浆着色力准确性检验以平行打样比对法为基本方法,辅以仪器测色与目视评价,典型流程如下:
第一步是制浆。准确称取标准色浆与被测色浆,按相同配方加入增稠剂、粘合剂、交联剂等助剂,在搅拌设备上调制均匀,制备成印花用色浆。制浆过程中应严格控制称量精度和搅拌时间,确保两份色浆的配制条件完全一致。
第二步是打样。将调好的色浆分别置于刮样装置上,采用相同的磁棒规格或刮刀压力、相同的刮印速度,在标准底布或刮样纸上平行刮印,形成规定宽度和厚度的色膜。常用的打样方式包括自动平网打样、磁棒刮样和手工刮样等,无论采用哪种方式,都必须保证两份样品的打样条件平行一致。
第三步是干燥与固色。将印花后的试样按照规定的条件烘干,涂料色浆还需按规定温度和时间焙烘固色,使色膜充分固化,以模拟实际生产状态,避免因固色不充分导致的测色偏差。
第四步是调湿与测色。试样在标准大气条件下调湿平衡后,先在标准光源箱内的D65光源下进行目视评价,观察色光差异与同色异谱现象;再使用分光测色仪在规定的孔径、光源与观察角条件下测定光谱反射率,计算色差与相对着色力。相对着色力可依据最大吸收波长处的反射率或K/S值(库贝尔卡—蒙克函数值)计算,通过比较被测样与标准样的着色贡献,得出着色力百分数。
第五步是结果判定与复核。将计算所得的相对着色力与允差要求比较,同时结合色差和色光评价综合判断。当结果接近临界值或两次平行打样差异较大时,应重新取样复测,确保数据的可靠性。
方法依据方面,检验通常参照染料染色测定的一般条件、着色颜料相对着色力测定的目视比较法以及纺织品颜色和色差测定的相关国家标准和行业标准执行,并结合客户提供的内控方法或供需双方确认的检验协议进行。对于荧光色浆等特殊体系,还需规定专门的测色几何条件,以避免荧光激发对结果造成干扰。
检测仪器
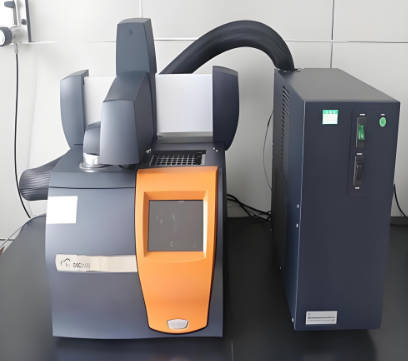
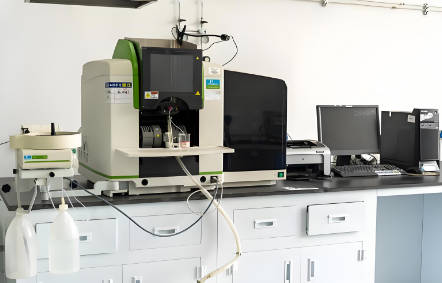
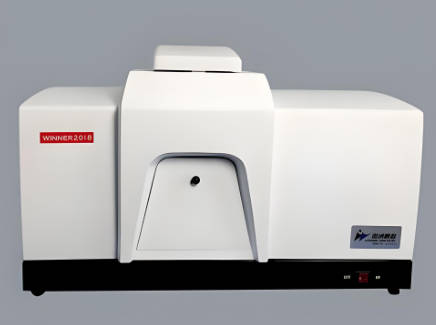
为保障检验结果的准确性与重现性,印花色浆着色力准确性检验需要配置一系列专业仪器设备:
- 分光测色仪/积分球式分光光度计:用于测定试样表面的光谱反射率,计算色差与K/S值,是着色力量化的核心设备;
- 台式或便携式色差仪:用于快速比对打样试样的颜色差异;
- 标准光源箱:提供D65、A光源、UV等多种光源环境,用于目视评定色光和观察同色异谱现象;
- 自动刮样机/磁棒打样机/小样印花机:保证刮印压力、速度和色膜厚度的平行一致;
- 电动搅拌机与分散机:用于色浆调制,确保制浆均匀无气泡;
- 电子分析天平:精确称量色浆与助剂,精度通常要求达到万分之一克;
- 激光粒度仪或刮板细度计:测定颜料粒径分布与研磨细度;
- 旋转粘度计:测定色浆粘度,评估流变性能;
- pH计与水分测定仪:测定酸碱度和固含量等辅助指标;
- 热风烘箱(焙烘箱):用于印花试样的烘干与固色处理;
- 标准温湿度调湿设备:保证试样在标准大气条件下平衡后再进行测色。
上述仪器须定期进行校准与期间核查,测色仪器还需配备标准白板与黑筒进行日常校验,以保证量值溯源可靠、检测数据长期稳定可比。
应用领域
印花色浆着色力准确性检验的应用范围覆盖色浆产业链上下游的多个领域:
- 色浆与颜料制造企业:用于出厂检验和批次放行,保证产品着色力稳定在标称允差之内;
- 印染与印花加工企业:作为进料检验手段,避免因色浆波动造成批量色差和返工损失;
- 服装与家纺品牌供应链:用于供应商物料验证与来料一致性管控,保障品牌色彩标准的落地执行;
- 篮网印花与数码印花领域:为涂料体系的色彩管理与配方数据库建设提供基础数据支持;
- 科研院所与高校实验室:用于新材料研发、配方优化和颜色科学相关课题研究;
- 贸易验收与质量争议处理:在供需双方对颜色质量产生分歧时,提供客观公正的检验数据依据。
通过规范开展着色力准确性检验,企业能够将颜色管理由经验判断提升为数据驱动,显著减少打样轮次,提高一次成功率,从源头控制色差风险,实现质量与成本的双重优化。
常见问题
问题一:印花色浆着色力准确性检验的检测周期是多久?
一般情况下,印花色浆着色力准确性检验的检测周期为7-15个工作日。实际周期会受到多种因素影响,包括检测项目的数量(仅测相对着色力还是同时开展细度、粘度、色牢度等扩展项目)、送检样品的数量与批次多少、所采用方法的复杂程度、是否需要进行多轮平行打样复核,以及检验机构当时的业务排期情况等。如果客户有紧急需求,可以提前与实验室沟通加急安排,在条件允许的情况下适当缩短周期,但仍以充分保证数据准确可靠为前提。
问题二:印花色浆着色力准确性检验的检测价格是多少?
印花色浆着色力准确性检验的费用需要根据具体检测需求确定,无法一概而论。影响价格的主要因素包括:检测项目的多少,单一着色力项目与包含色差、细度、牢度在内的组合项目费用不同;采用的检测方法与仪器条件;送检样品的数量与批次数;是否需要加急处理;以及报告的份数与形式等。建议在送检前与检验机构充分沟通检测需求,由其根据具体检测方案提供正式报价,以获取准确的费用信息。
问题三:印花色浆着色力准确性检验需要寄送多少样品?
常规情况下,每个批次的被测色浆建议提供适量经过充分搅匀的均匀样品,并尽可能同时提供标准样、封样或上一确认批次样品用于平行比对。如需在指定底布上打样,应随样品说明织物类型、克重等信息,或由实验室按标准规定选用统一的印花底布。样品应密封包装并注明名称、批号与送检要求,避免运输途中倾漏、暴晒或受冻受热影响性能。
问题四:着色力检验结果偏高或偏低的常见原因有哪些?
结果偏差可能来自多方面:一是色浆本身原因,如颜料含量波动、研磨细度不足、批次间配方差异或储存过程中发生沉降分层;二是取样原因,取样前未搅拌均匀导致所取样品的浓度偏离整体水平;三是打样条件原因,如刮印压力、色膜厚度、烘干与焙烘温度时间不一致;四是测色环节原因,如试样未充分调湿、表面不平整、测色孔径或几何条件选择不当等。检验中通过平行样比对和过程条件核查,可以帮助定位偏差来源并提出改进建议。
问题五:检验过程中如何保证打样条件的一致性?
实验室通常采取多项措施控制条件差异:标准样与被测样由同一操作人员在同一台设备上连续完成;使用经过校准的天平精确称量;采用自动刮样设备统一刮印压力与速度;烘干、焙烘的温度和时间严格按规程控制;打样后试样在标准温湿度环境下调湿平衡再测色;每份样品平行打样两份以上,取平均值进行评定。通过上述措施,可以最大限度降低人为和环境因素带来的误差,提高结果的重复性与再现性。
问题六:着色力准确性不合格会对印花生产造成哪些影响?
着色力偏高会使印花颜色偏深,修正难度加大,需要消耗更多剥色或罩印成本;着色力偏低则需追加色浆用量,导致配方失衡、成本上升,还可能影响手感和牢度;批次之间着色力波动最直接的后果是批色差,轻则降等处理,重则整批返工甚至客户退货索赔。因此,印染企业通常将着色力允差写入采购协议,并通过进料检验把波动控制在可接受范围之内。
问题七:印花色浆着色力准确性检验报告一般包含哪些内容?
检验报告通常包括样品信息(名称、批号、来源)、检验依据与方法简述、检验条件(底布类型、打样方式、光源、观察角等)、检测数据(相对着色力百分数、色差ΔE*及分项色差、色光评价等)、结果判定结论以及必要的附加说明。报告应做到数据完整、条件清晰、结论明确,便于供需双方据此开展质量判定与沟通协商。如对结果存在异议,可依据报告中记录的检验条件申请复测验证,确保结论公正可信。
编辑:北检院编辑部